Le métier de soudeur : formation, compétences, profession.

Le métier de soudeur

Définition du soudeur (selon UNI EN ISO 9606: 2017)

Le soudeur est un professionnel qui manœuvre et guide manuellement des outils tels que le porte-électrode, la torche de soudage ou le chalumeau.

1. Que fait un soudeur ?

Il lavoro del saldatore è molto diversificato e comprende una vasta gamma di mansioni. Non esistono due giornate di lavoro uguali per un saldatore, il che rende questa professione sia appassionante che stimolante. Il suo ruolo principale è assemblare materiali diversi per creare componenti utilizzati in molteplici settori: automobilistico, nucleare, petrolchimico, agroalimentare, ferroviario e molti altri.

I saldatori possono lavorare in settori come la costruzione, l’ingegneria o l’aerospaziale. I loro compiti generalmente consistono nell’assemblare pezzi già tagliati secondo uno schema o un piano preciso, al fine di realizzare strutture o prodotti specifici. Possono anche essere chiamati a seguire procedure rigorose per garantire la qualità delle saldature. 

Infine, si occupano spesso della manutenzione preventiva delle loro attrezzature, come i posti di saldatura, e sostituiscono i consumabili utilizzati.

2. Les différents aspects de la profession

Il saldatore può esercitare il suo mestiere in vari modi, a seconda delle tecnologie e dei processi di saldatura. Ad esempio, può specializzarsi nella saldatura manuale tradizionale o lavorare con robot di saldatura. 

Esistono vari tipi di saldatura come MIG, MAG, TIG o saldatura con elettrodo rivestito. 

Alcuni saldatori possono essere chiamati a lavorare in ambienti estremi, come cantieri, piattaforme petrolifere o addirittura come saldatori subacquei in condizioni difficili.

3. Matériaux utilisés par les soudeurs

Les soudeurs travaillent avec une grande variété de matériaux, notamment :

  • Aciers
  • Aciers inoxydables
  • Alliages métalliques

A seconda dei processi di saldatura, come MIG/MAG, TIG o elettrodo rivestito, il saldatore deve saper gestire correttamente questi materiali. Alcuni utilizzano anche tecnologie avanzate, come la saldatura laser. 

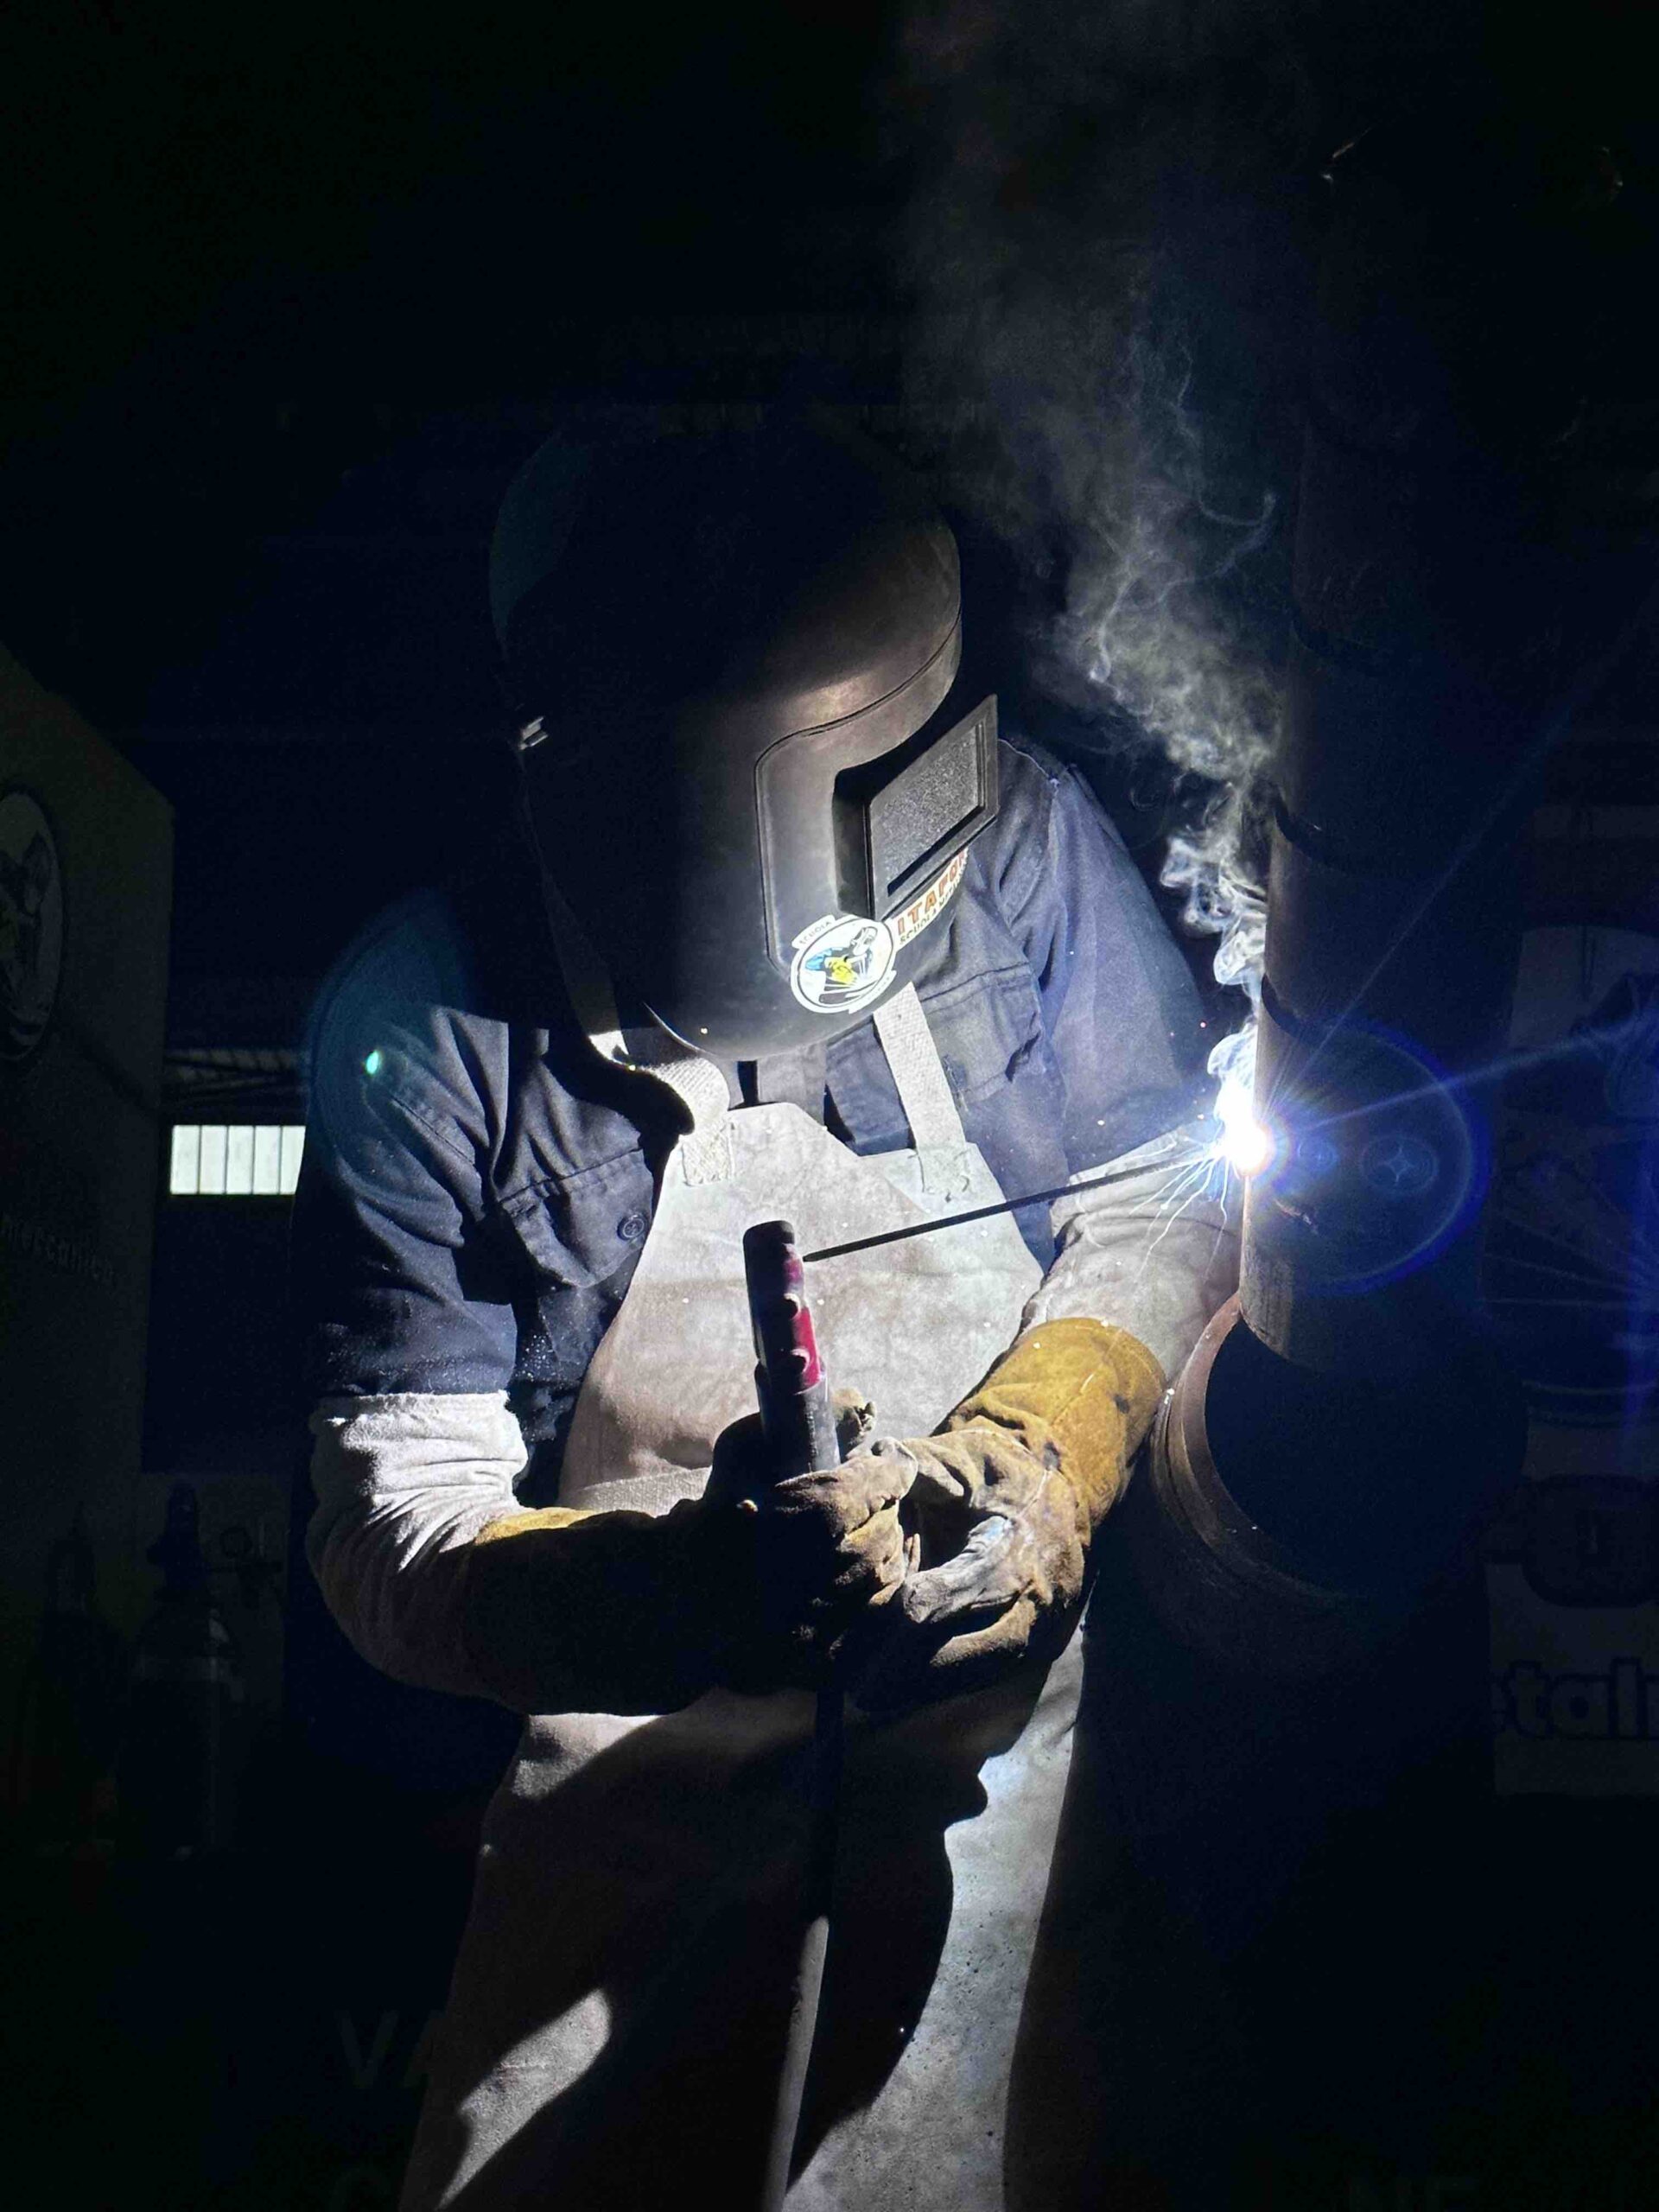
È importante sottolineare che la professione di saldatore comporta dei rischi, motivo per cui è essenziale l’uso rigoroso di dispositivi di protezione individuale (DPI).
4. Compétences requises pour devenir soudeur

Per diventare saldatore, sono necessarie diverse competenze. Il saldatore deve avere una grande concentrazione e destrezza manuale. Deve inoltre essere familiare con le ultime tecnologie e metodologie di saldatura. Una buona conoscenza delle diverse tecniche di saldatura e la capacità di scegliere l’attrezzatura giusta sono fondamentali. 

Il mestiere richiede precisione e una forte capacità di risolvere problemi. Sebbene la conoscenza approfondita della matematica non sia un requisito assoluto, può rappresentare un vantaggio per un saldatore versatile che è in grado di eseguire più compiti nello stesso ambiente di lavoro.

5. Formation requise pour devenir soudeur

Per intraprendere la professione di saldatore, è indispensabile seguire una formazione certificata che fornisca le competenze tecniche specifiche richieste in questo campo. 

I corsi di saldatura sono progettati per insegnare le basi del mestiere, a seconda dei processi e dei materiali utilizzati. Ogni istituzione offre percorsi formativi diversificati, che variano in base alle tecniche insegnate e ai materiali utilizzati.

I corsi più efficaci sono quelli che pongono l’accento sull’aspetto pratico, poiché la saldatura è un’attività che richiede una padronanza perfetta dei gesti e degli strumenti. L’esperienza sul campo è quindi essenziale per sviluppare le competenze necessarie. 

Un esempio di formazione di qualità è quella proposta da ITAFORMA, 

progettata da professionisti del settore per rispondere alle reali esigenze dei saldatori in attività. 

Questo programma si concentra sulla pratica, con sessioni di laboratorio in metallurgia in cui ogni studente lavora al proprio banco e utilizza la propria macchina per saldare per 8 ore al giorno.

La teoria viene trattata al di fuori di queste ore pratiche, sia in presenza che online, in modo da non interferire con il lavoro pratico. 

Al termine del corso, gli studenti devono sostenere un esame pratico in un laboratorio di metallurgia, conforme alle normative di sicurezza in vigore. 

Questo test, che valuta la padronanza delle tecniche di saldatura, consente di ottenere la certificazione UNI EN ISO 9606.1, una certificazione riconosciuta che attesta le competenze professionali del saldatore. 
Soudage : l'importance du bain de fusion

Le bain de fusion est un élément clé du soudage, un procédé métallurgique qui permet d'assembler des matériaux métalliques en créant une zone fondue qui, en refroidissant, assure la cohésion et la solidité de l'assemblage.

Comprendre les caractéristiques et le comportement du bain de fusion est essentiel pour les soudeurs professionnels, qu'ils utilisent le TIG, le MIG/MAG ou le soudage à l'électrode.

Soudage TIG : un bain de fusion petit et stable

1.1 Principes du soudage TIG

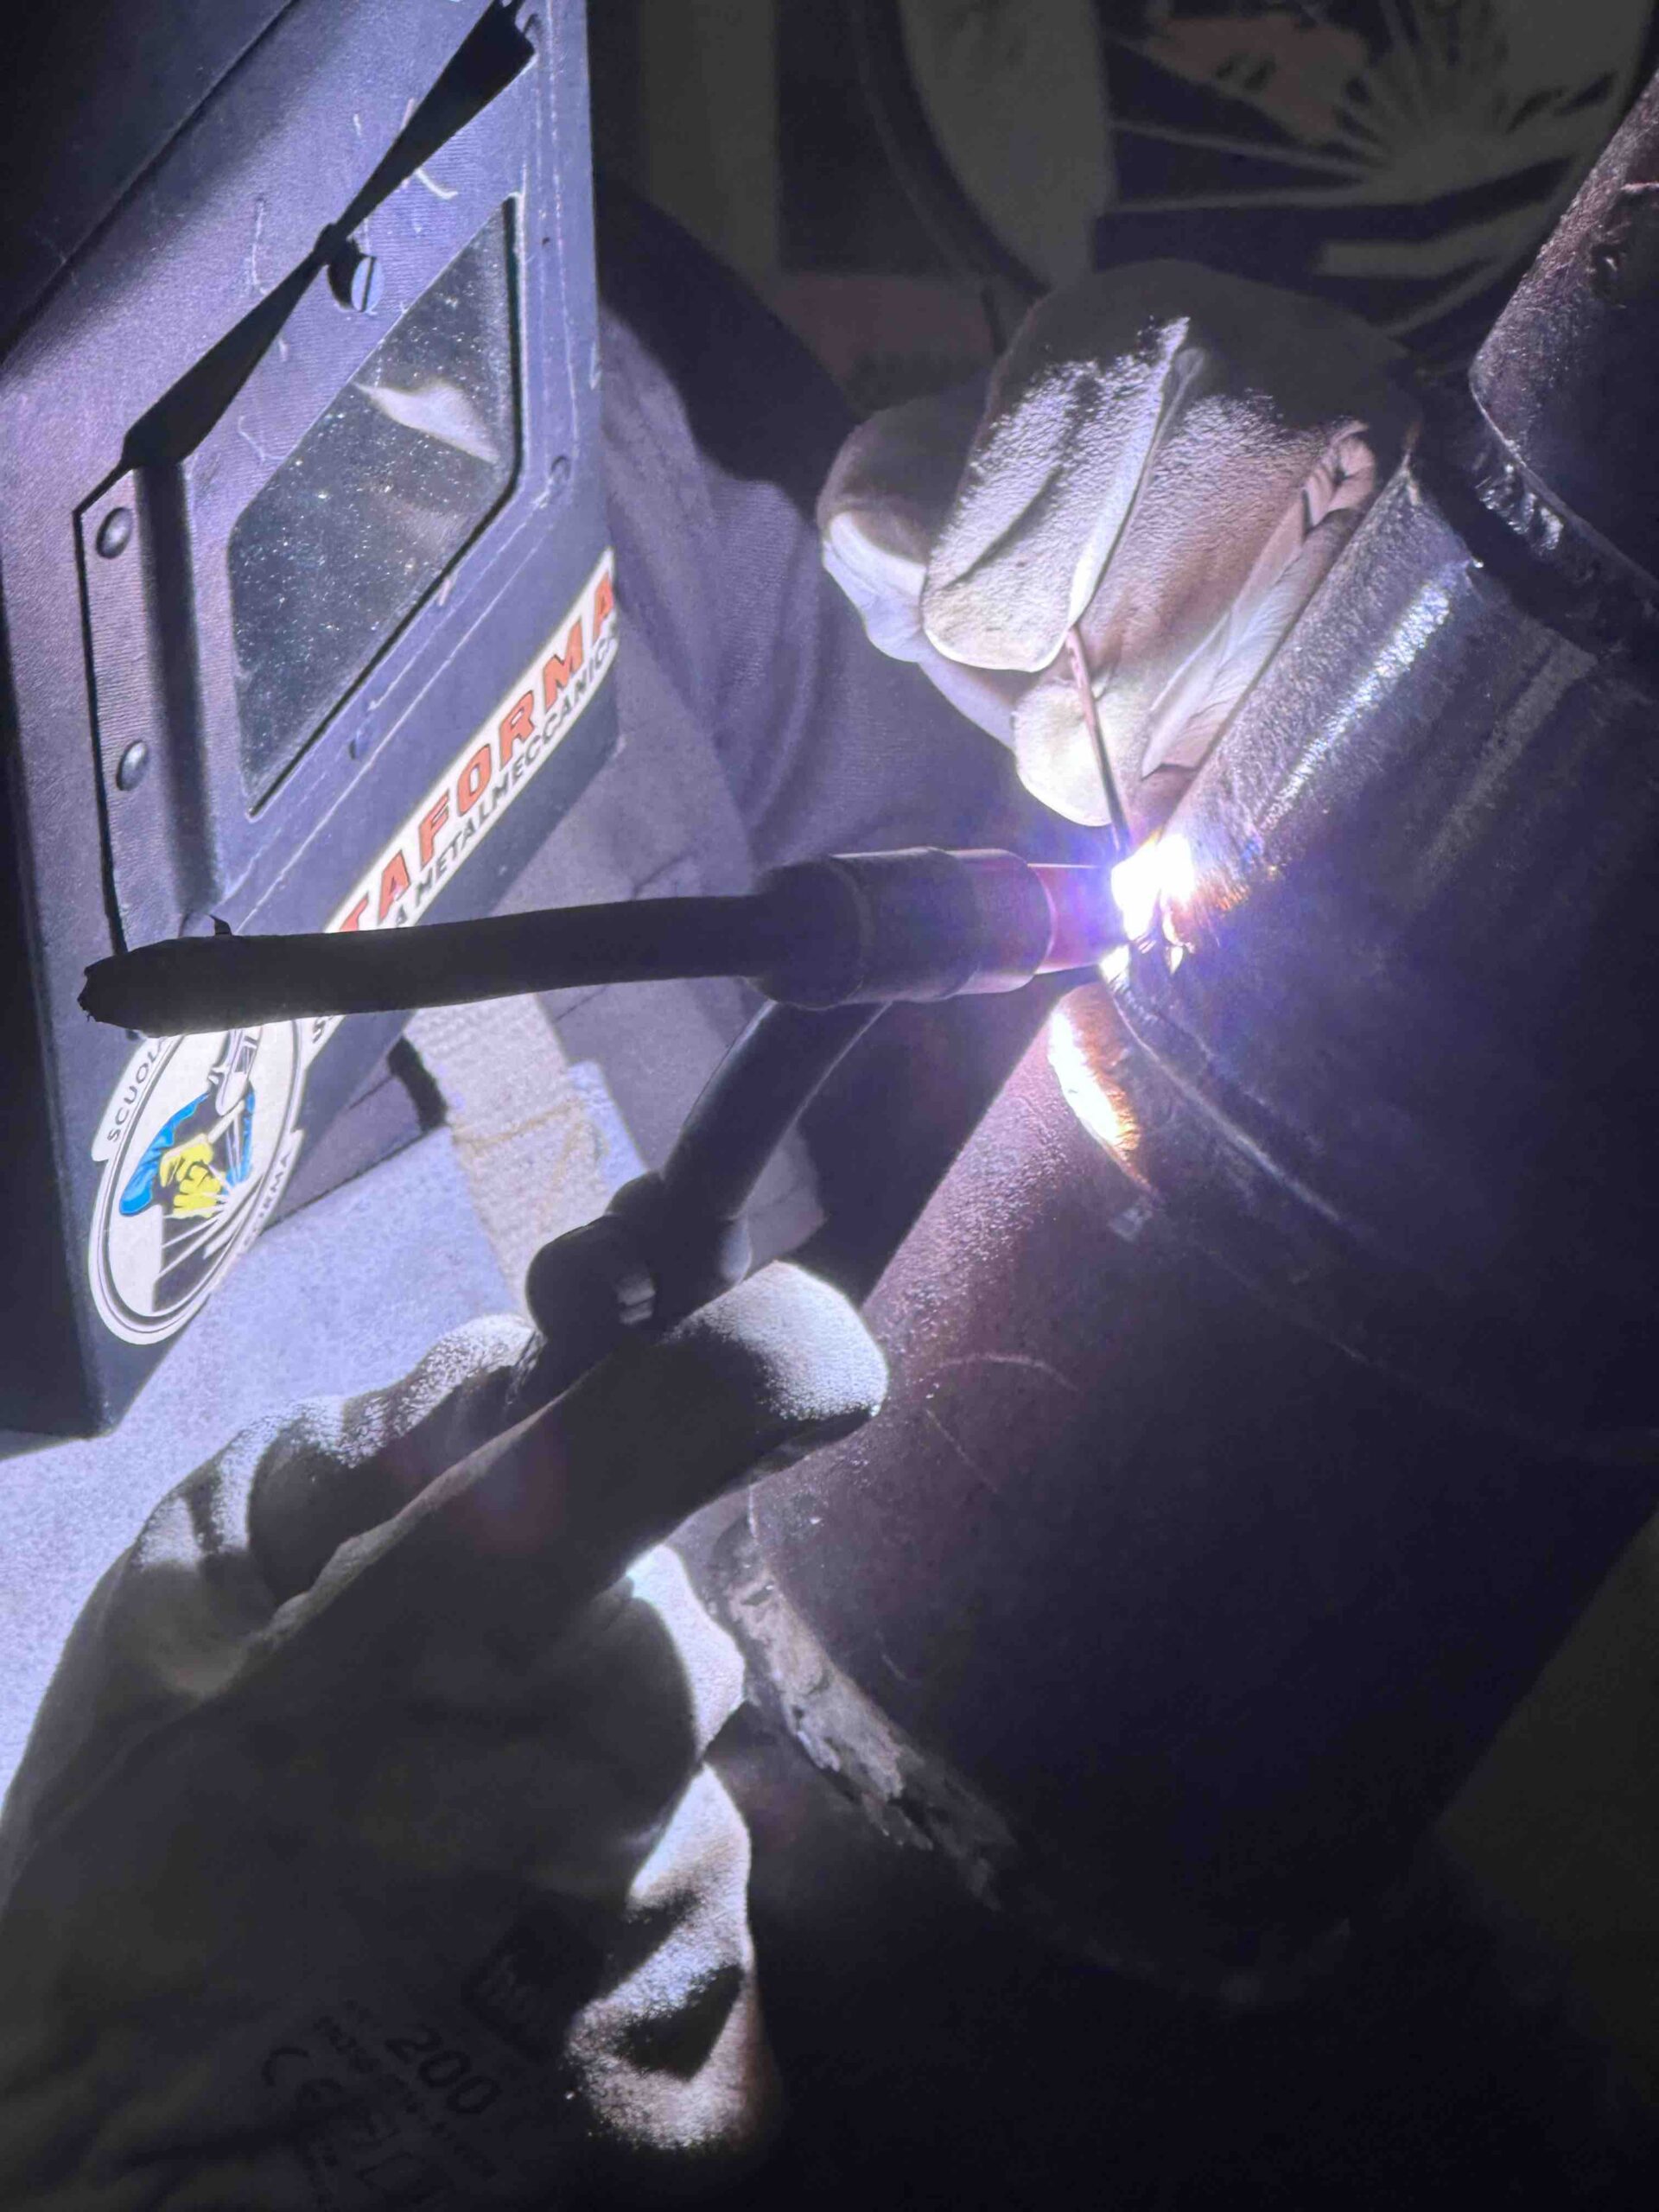
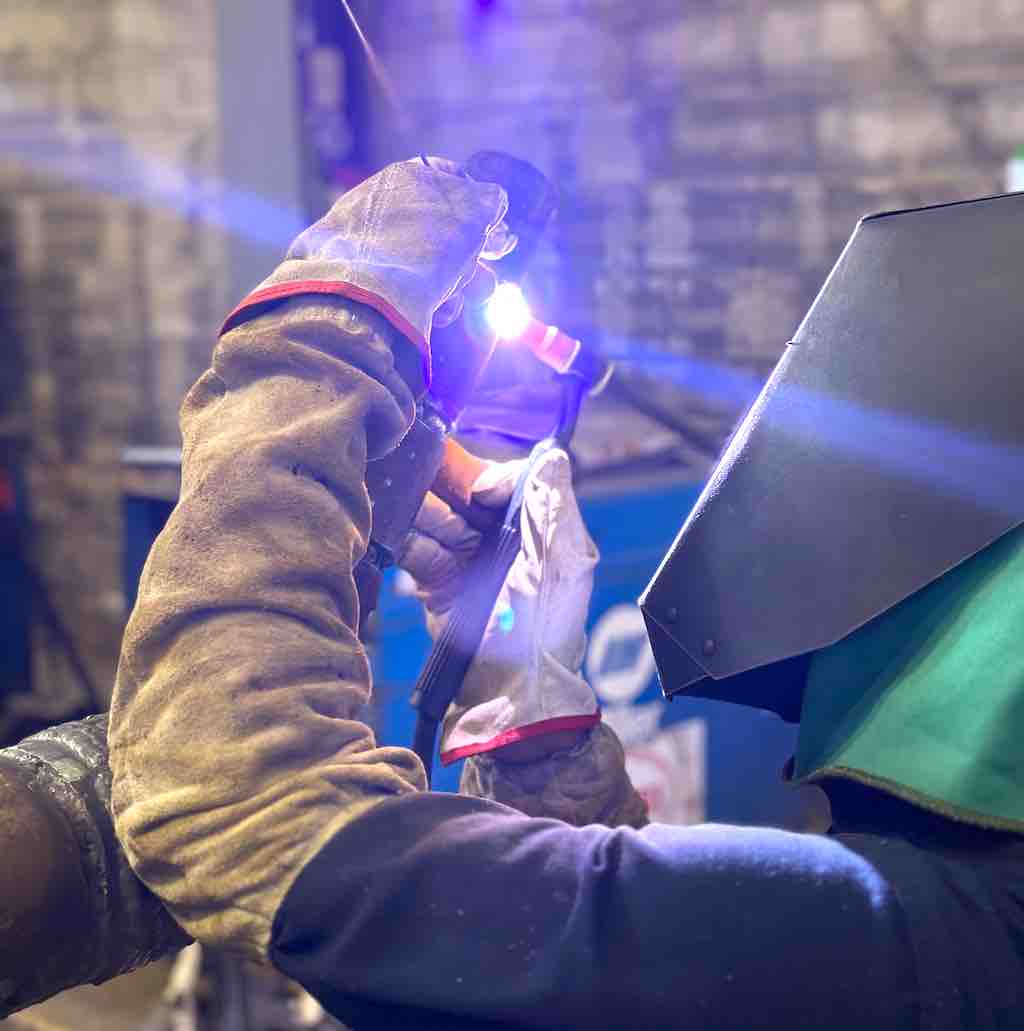
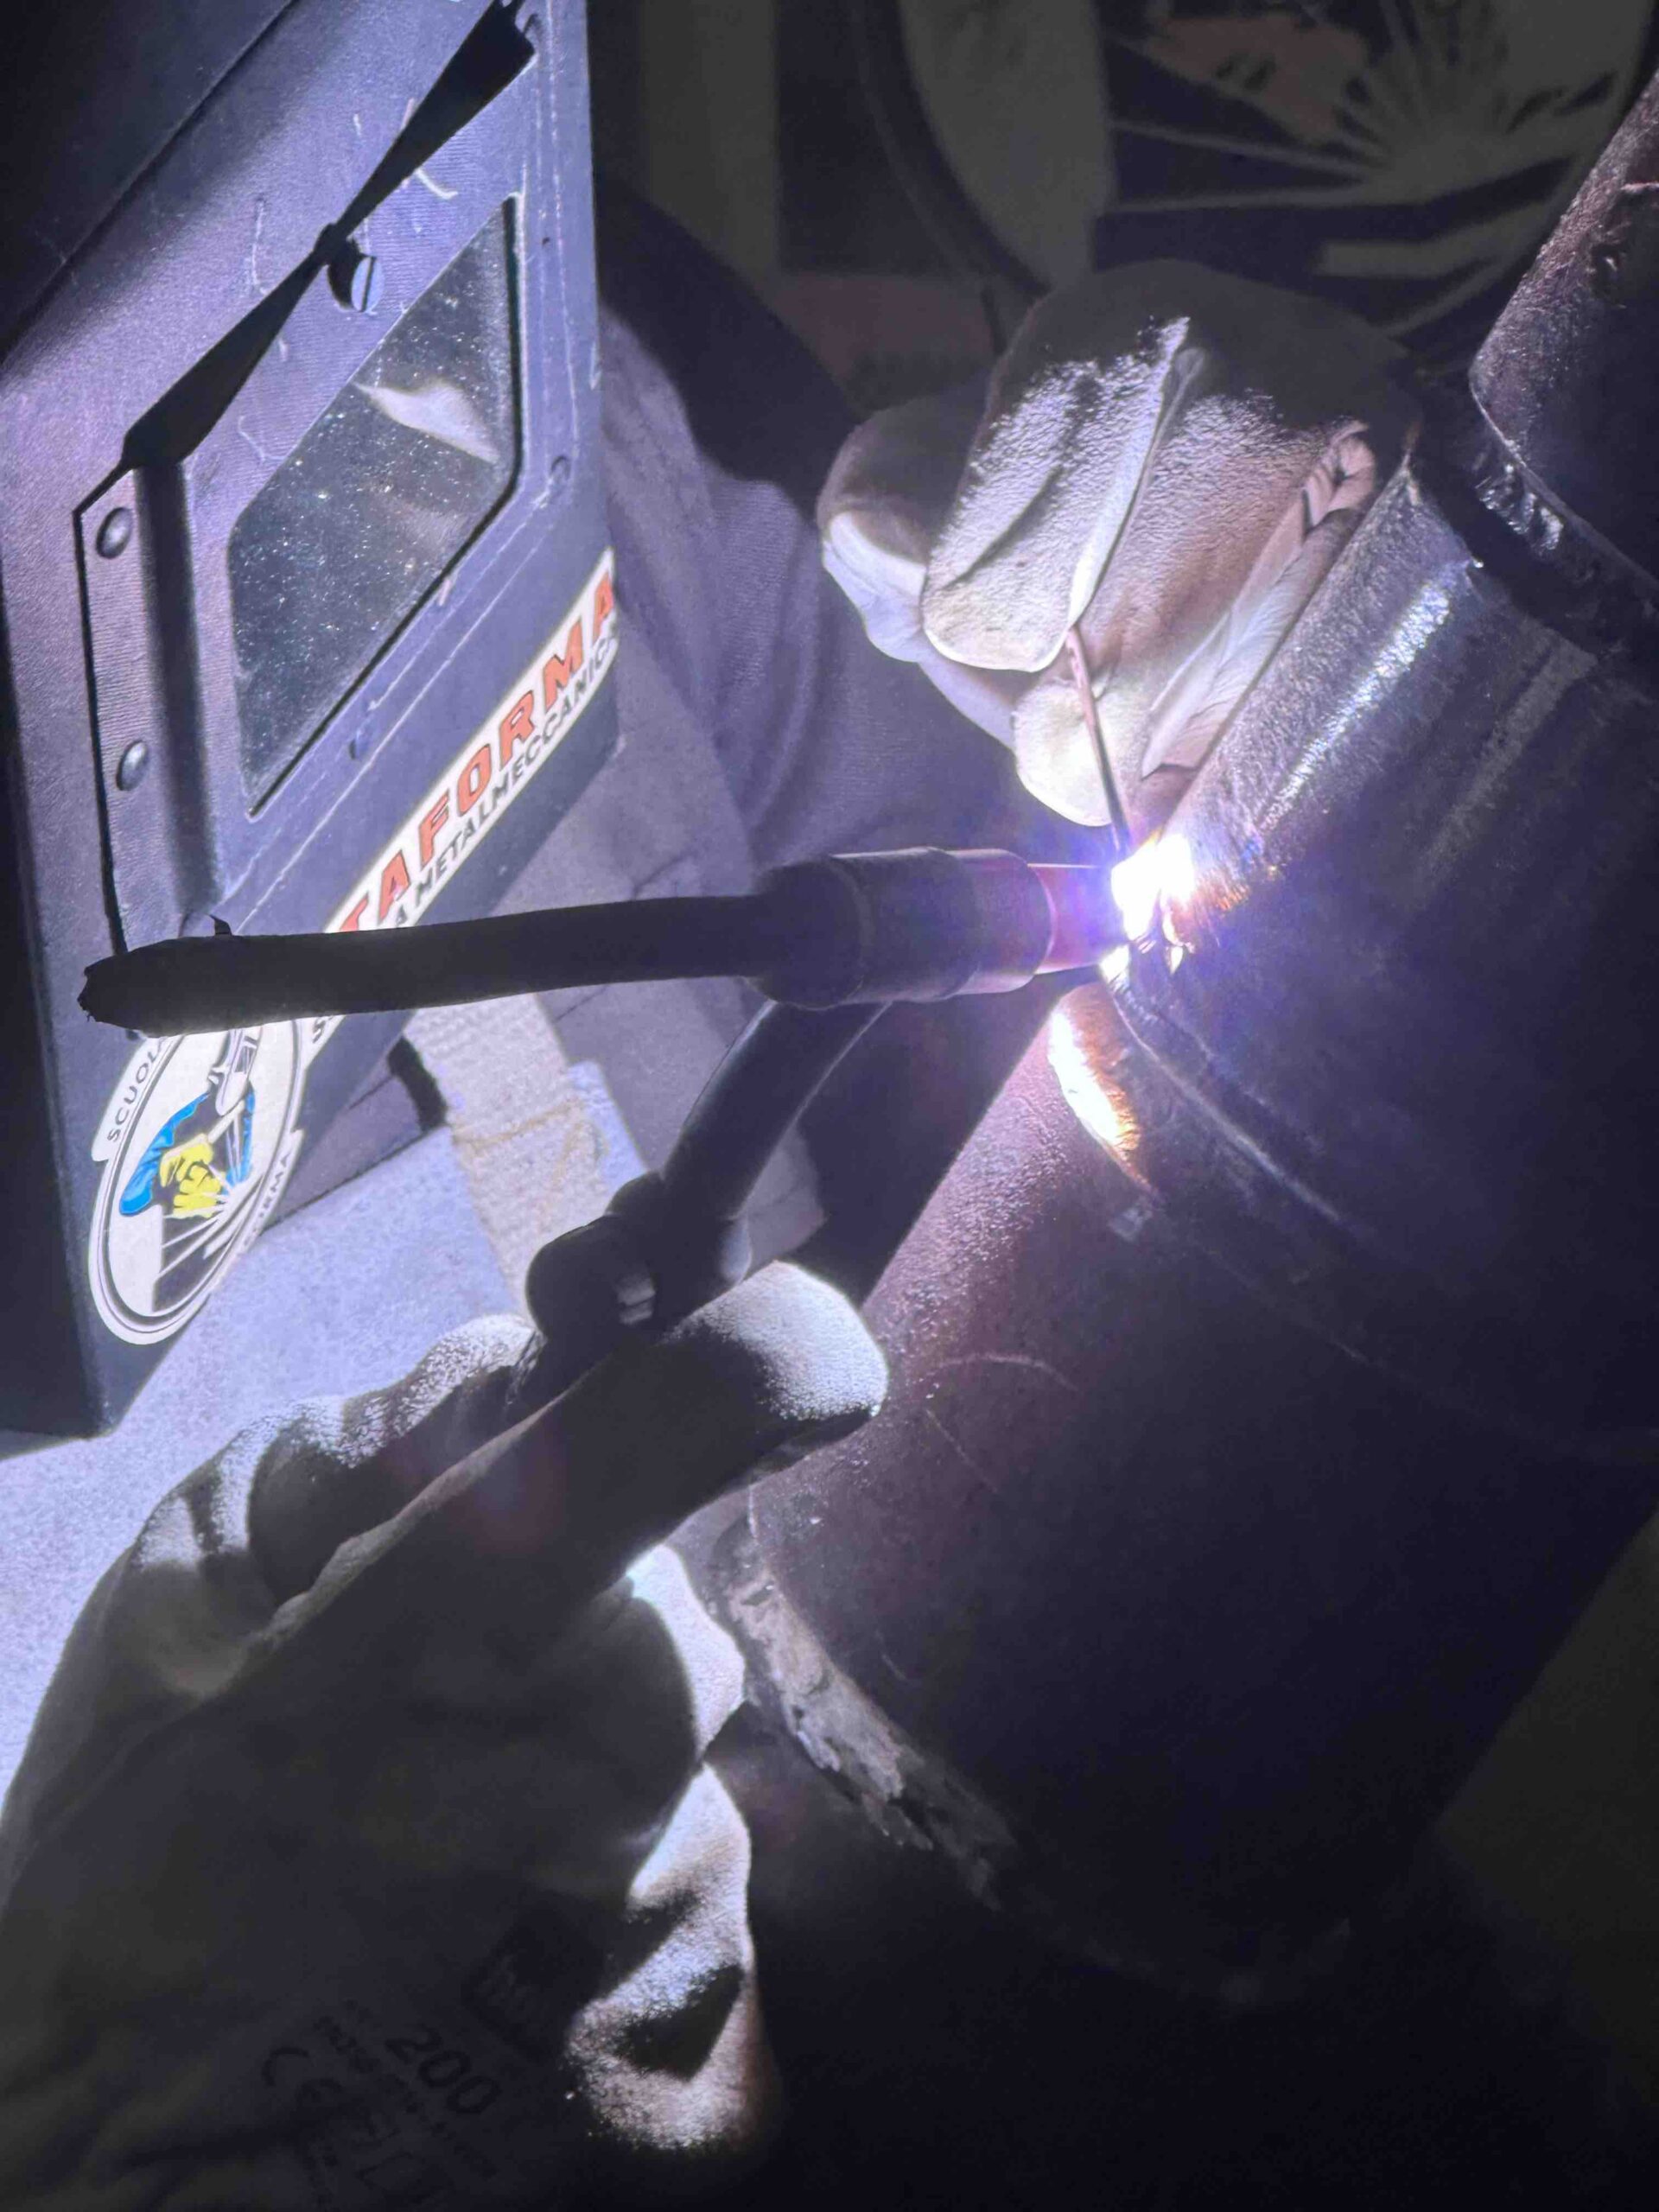
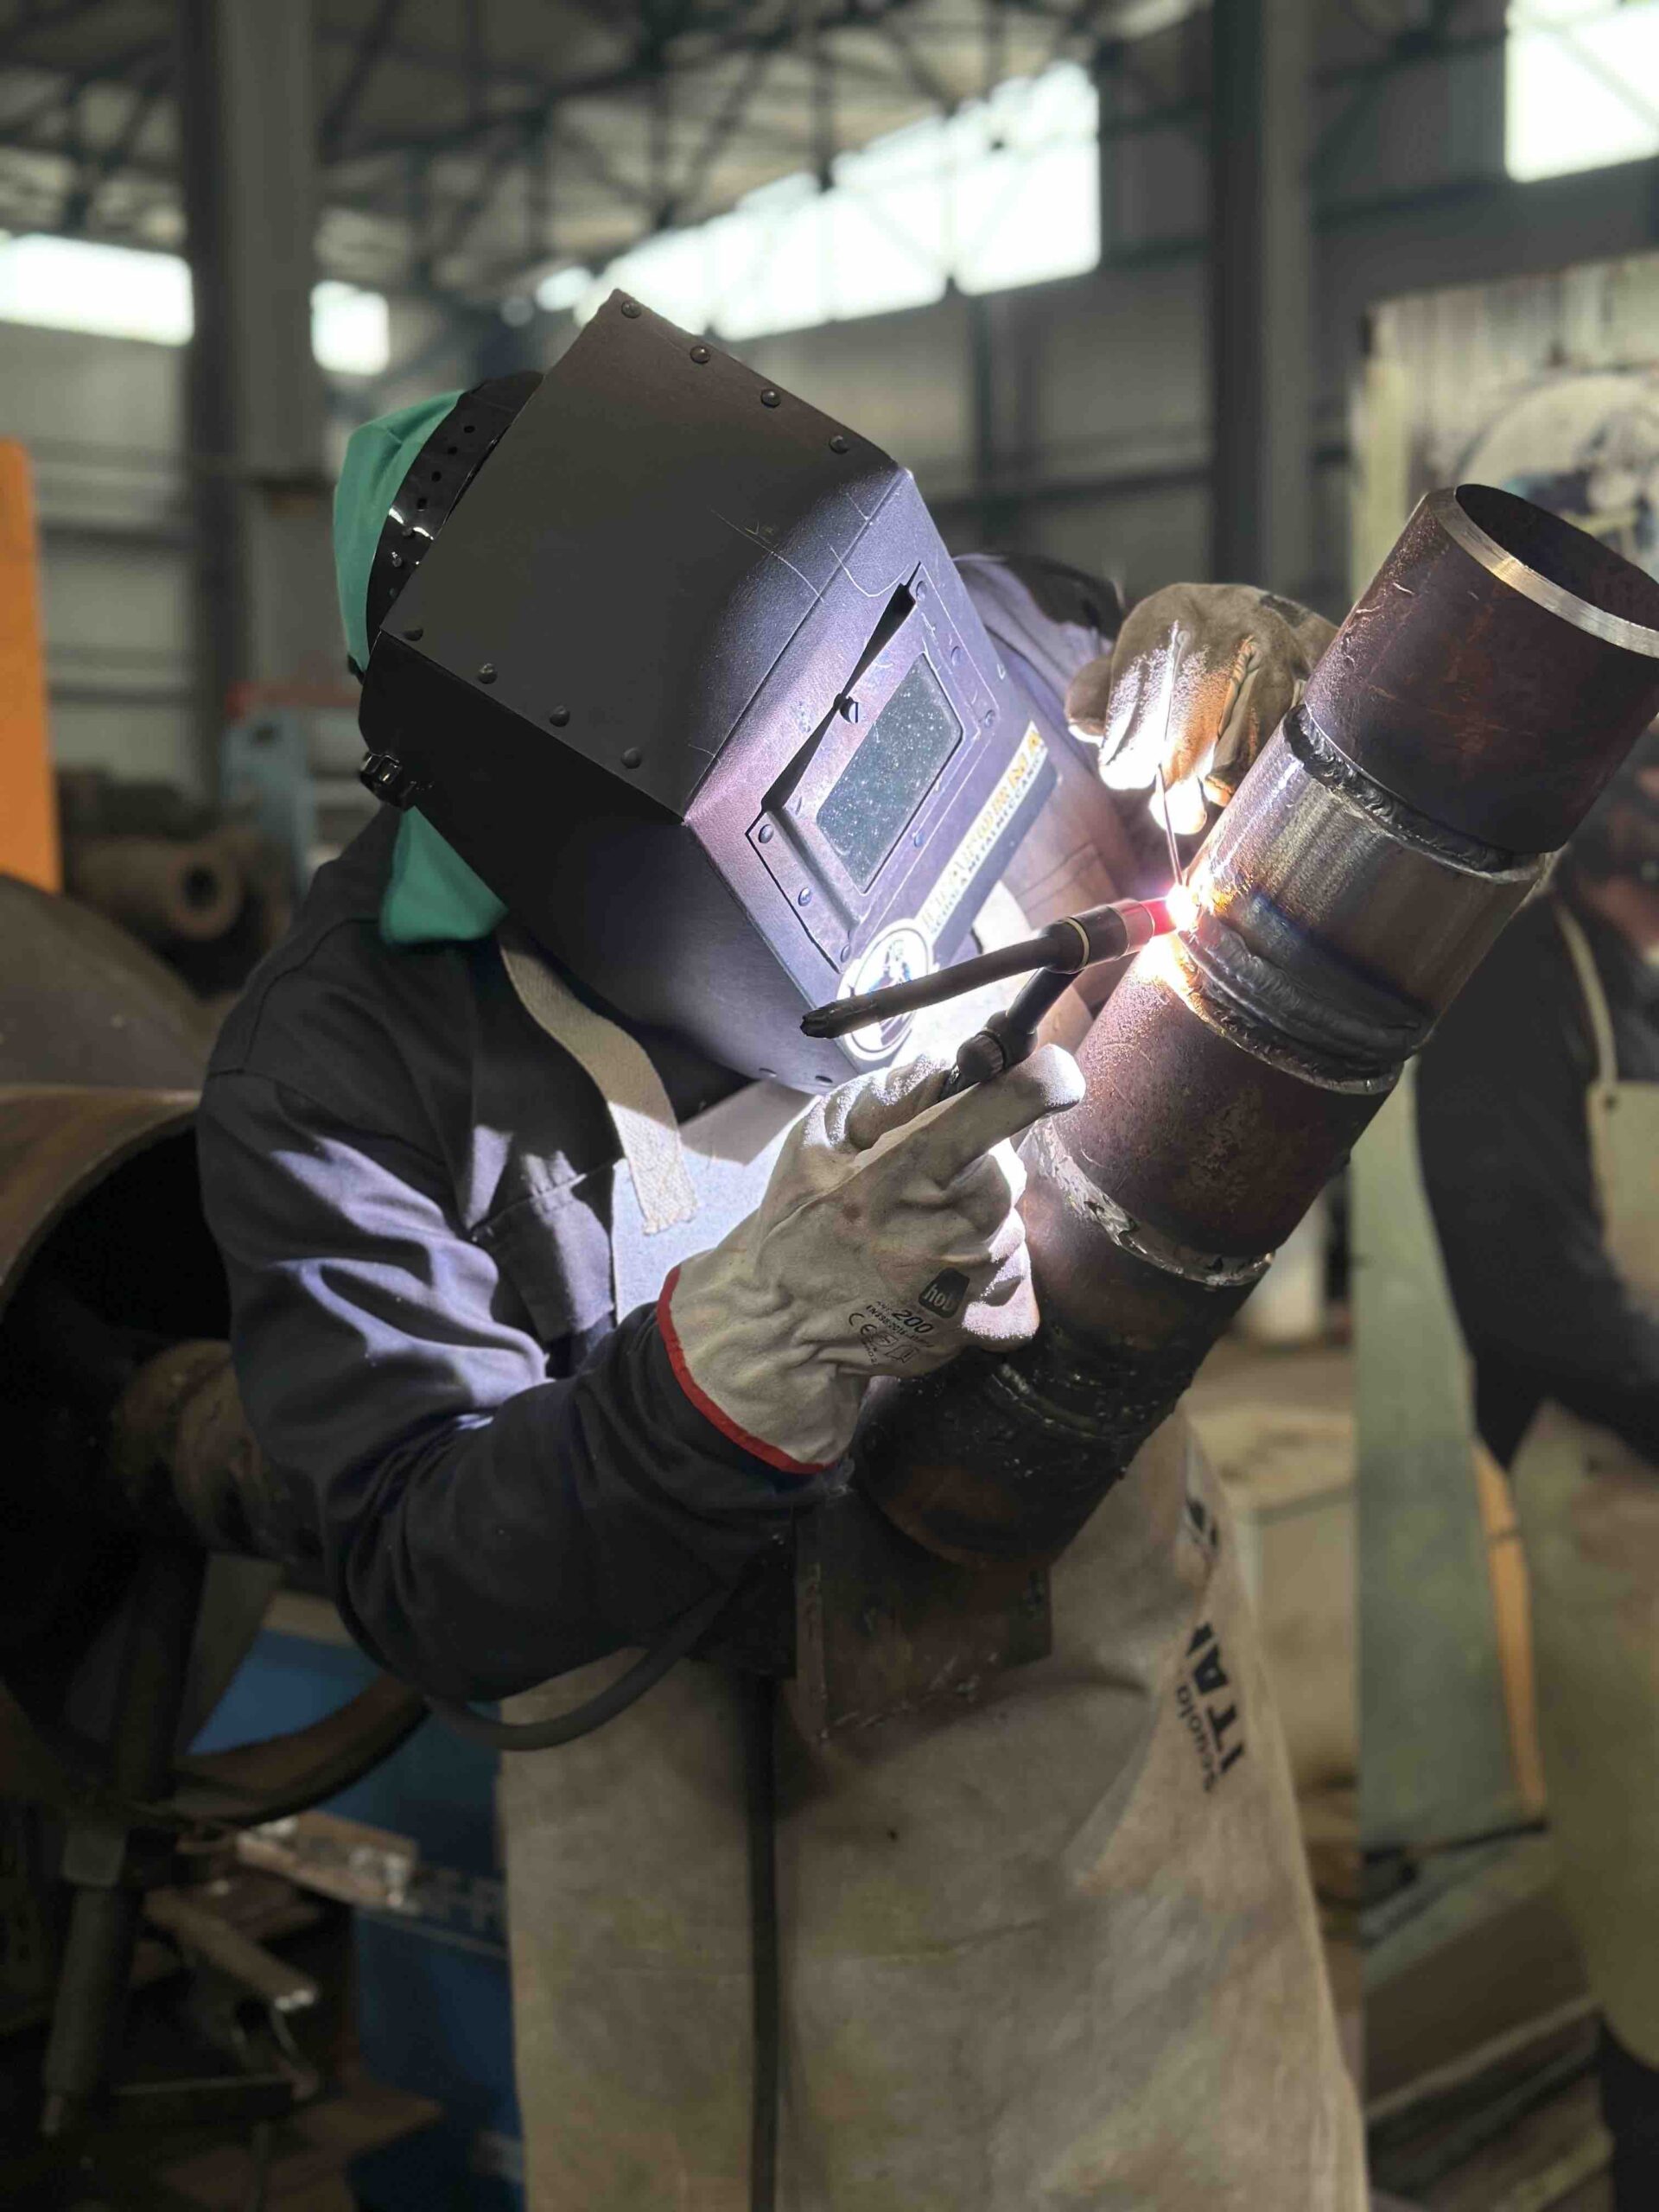
Le procédé de soudage TIG (Tungsten Inert Gas) repose sur l'utilisation d'un arc électrique généré entre une électrode de tungstène non consommable et la pièce à souder. Ce procédé permet une grande précision grâce à un bain de fusion très contrôlé.

1.2 Caractéristiques techniques du bain de fusion TIG

Le bain de fusion formé par le procédé TIG est relativement petit et stable. Cette stabilité est due à plusieurs facteurs techniques clés. Tout d'abord, le flux de gaz inerte (généralement de l'argon) est réglable et joue un rôle essentiel dans la protection du bain contre l'oxydation.

Le gaz crée une enveloppe protectrice autour de la zone de fusion, empêchant toute réaction chimique indésirable avec l'atmosphère, telle que la formation d'oxydes ou de nitrures. Deuxièmement, le contrôle précis de l'apport de chaleur est un autre élément fondamental. La chaleur de l'arc électrique peut être réglée à l'aide d'une pédale ou d'un régulateur sur la torche, ce qui permet au soudeur de s'adapter à la nature et à l'épaisseur du matériau. Par exemple, il est essentiel de réduire la chaleur pour éviter les déformations thermiques dans les tôles minces ou pour minimiser les contraintes résiduelles dans les structures sensibles.

Le choix de l'électrode en tungstène est également déterminant pour la stabilité du bain. Une électrode trop fine peut entraîner une instabilité de l'arc, tandis qu'une électrode trop grosse peut surchauffer la zone de fusion.
Le diamètre de l'électrode doit être choisi en fonction de l'intensité requise et des caractéristiques du métal de base. Enfin, une technique de soudage appropriée, associée à un mouvement régulier et à une vitesse constante, garantit que le bain de fusion reste homogène et exempt de défauts. Les risques courants à surveiller sont la porosité, généralement causée par une contamination par le gaz ou le matériau, et les fissures de solidification dues à un refroidissement trop rapide. Une attention particulière à ces aspects garantit des soudures solides et esthétiques.

1.3 Applications et avantages

Le soudage TIG est idéal pour les assemblages de haute qualité dans des applications telles que la tôlerie fine, les tuyaux en acier inoxydable et les alliages complexes. Ce procédé garantit une adhérence exceptionnelle entre les matériaux tout en minimisant les déformations grâce à la maîtrise du bain de fusion.

Soudage MIG/MAG : un bain de fusion spectaculaire

2.1 Fonctionnement de la MIG/MAG

Les procédés de soudage MIG (Metal Inert Gas) et MAG (Metal Active Gas) utilisent un fil-électrode consommable alimenté en continu et un gaz protecteur. Le bain de fusion est créé par l'arc électrique entre le fil et le matériau de base, ce qui permet un assemblage rapide et efficace.

2.2 Formation et stabilité du bain de fusion en MIG/MAG

Dans le procédé MIG, le gaz inerte (souvent de l'argon ou un mélange d'argon et d'hélium) assure une protection optimale contre l'oxydation. Dans le MAG, le gaz actif (comme le CO2) favorise une pénétration plus profonde du bain de fusion.
C e bain de fusion est plus important qu'en soudage TIG, ce qui facilite le soudage de tôles plus épaisses. La stabilité du bain de fusion en MIG/MAG dépend également du contrôle précis de paramètres tels que la tension de l'arc, la vitesse d'avance du fil-électrode et le débit du gaz protecteur. Un réglage correct de ces facteurs permet d'obtenir une fusion uniforme, ce qui réduit les risques de projections ou de porosité. En outre, la dynamique du bain peut être influencée par les caractéristiques du fil utilisé, telles que son diamètre et sa composition. Par exemple, l'utilisation de fils spécifiques comme les alliages d'aluminium ou d'acier inoxydable garantit une qualité de soudure optimale pour une variété d'applications.

2.3 Utilisations et avantages courants

Le procédé MIG/MAG est particulièrement adapté à la fabrication industrielle, notamment dans des secteurs tels que l'automobile et la construction métallique. Il permet de souder rapidement des rails, des tubes et des structures métalliques tout en assurant une forte cohésion des assemblages.

Soudage à l'électrode : un bassin plus petit avec un refroidissement rapide

3.1 Comprendre le soudage à l'électrode

Le soudage à l'électrode, ou MMA (Manual Metal Arc), utilise une électrode consommable enrobée. L'arc électrique fait fondre l'électrode et le matériau de base pour créer le bain de fusion, tandis que l'enrobage forme un écran gazeux protecteur.

3.2 Caractéristiques du bain de fusion en MMA

Le bain de fusion du soudage MMA est relativement petit et se refroidit rapidement, ce qui présente des avantages pour les travaux de réparation, le soudage vertical ou aérien et l'assemblage de pièces épaisses.
La capacité du bain de fusion à se solidifier rapidement réduit le risque de déformation des matériaux environnants, un avantage crucial pour les applications sur site. Toutefois, ce refroidissement rapide exige une plus grande compétence technique de la part du soudeur. Il doit veiller à ce que la température de l'arc soit stable et utiliser l'électrode adaptée au matériau de base afin d'éviter les défauts tels qu'une mauvaise adhérence, des fissures ou des inclusions de laitier. Ces scories, formées par la combustion de l'enrobage, doivent être soigneusement éliminées pour garantir la qualité du joint de soudure.
Par conséquent, un nettoyage rigoureux entre les passes est essentiel pour éviter d'affaiblir l'intégrité structurelle de l'assemblage. En outre, bien que lebain de fusion du MMA soit plus petit que celui d'autres procédés, il est idéal pour les applications exigeant une grande précision.

3.3 Applications et limites du soudage par électrodes

Le soudage à l'électrode est couramment utilisé pour les réparations structurelles, les travaux de chaudronnerie lourde et les installations de tuyauterie. Son principal avantage réside dans sa simplicité et sa capacité à souder dans des conditions difficiles, bien que la précision du bain de fusion soit inférieure à celle des procédés de soudage TIG et MIG/MAG.

Conclusion

Le bain de fusion joue un rôle fondamental dans la qualité des soudures réalisées à l'aide des procédés de soudage TIG, MIG/MAG et à l'électrode. Sa maîtrise nécessite une connaissance approfondie des matériaux, des paramètres de soudage et des contraintes opérationnelles. 

Qu'il s'agisse de souder des rails, des tôles ou des alliages complexes, une solide compréhension du comportement du bain de fusion garantit des assemblages solides et durables qui répondent aux exigences des soudeurs professionnels et des industries modernes.


Soudage : l'importance du bain de soudure

Le bain de fusion est un élément essentiel du soudage.

Il s'agit d'un procédé métallurgique qui permet d'assembler des matériaux métalliques en créant une zone de fusion qui, en refroidissant, assure la cohésion et la solidité du joint.

Comprendre les caractéristiques et le comportement du bain de soudure est essentiel pour les soudeurs professionnels, qu'il s'agisse de soudage TIG, MIG/MAG ou ELECTRODE.

Soudage avec le procédé TIG : un bain de fusion petit et stable

1.1 Principes du soudage TIG

Le procédé de soudage TIG (Tungsten Inert Gas) est basé sur l'utilisation d'un arc électrique généré entre une électrode de tungstène non consommable et la pièce à souder. Ce procédé permet une grande précision grâce à un bain de fusion très contrôlé.

1.2 Caractéristiques techniques du bain de fusion TIG

Le bain de fusion formé par le procédé TIG est relativement petit et stable. Cette stabilité est due à plusieurs facteurs techniques clés. Tout d'abord, le flux de gaz inerte (généralement de l'argon) est réglable et joue un rôle essentiel dans la protection du bain contre l'oxydation. Ce gaz crée une barrière protectrice autour de la zone de fusion, empêchant les réactions chimiques indésirables avec l'atmosphère, telles que la formation d'oxydes ou de nitrures.

En outre, le contrôle précis de l'apport de chaleur est un autre élément clé. La chaleur fournie par l'arc électrique peut être réglée au moyen d'une pédale ou d'un régulateur sur la torche, ce qui permet au soudeur de s'adapter au type de matériau et à l'épaisseur. Par exemple, une réduction de la chaleur est nécessaire pour éviter la déformation thermique des tôles minces ou pour minimiser les contraintes résiduelles dans les structures sensibles.

Le choix de l'électrode de tungstène est également crucial pour la stabilité du bain. Une électrode trop fine peut provoquer une instabilité de l'arc, tandis qu'une électrode trop large risque de surchauffer la zone de fusion. Le diamètre de l'électrode doit être choisi en fonction de l'intensité requise et des caractéristiques du matériau de base.

Enfin, une bonne technique de brasage, associée à un mouvement régulier et à une vitesse constante, garantit que le bain reste homogène et exempt de défauts. Les risques courants à surveiller sont la porosité, généralement causée par une contamination par le gaz ou le matériau, ainsi que les fissures de solidification dues à un refroidissement trop rapide. Une attention particulière à ces aspects permet d'obtenir des soudures robustes et esthétiquement irréprochables.

1.3 Applications et avantages

Le soudage TIG est idéal pour les assemblages de haute qualité dans des applications telles que la chaudronnerie fine, les tubes en acier inoxydable et les alliages complexes. Ce procédé assure une adhérence exceptionnelle entre les matériaux tout en limitant les déformations grâce à un bain de fusion bien contrôlé.

Soudage avec le procédé MIG/MAG : un bain de fusion spectaculaire

2.1 Fonctionnement du processus MIG/MAG

Le soudage MIG (Metal Inert Gas) et MAG (Metal Active Gas) utilise un fil-électrode consommable alimenté en continu et un gaz de protection. Le bain de fusion est créé par l'arc électrique entre le fil et le matériau de base, ce qui permet un assemblage rapide et efficace.

2.2 Formation et stabilité du bain de fusion MIG/MAG

Dans le procédé MIG, le gaz inerte (souvent de l'argon ou un mélange d'argon et d'hélium) assure une protection optimale contre l'oxydation. Dans le procédé MAG, le gaz actif (comme le CO2) favorise une pénétration plus profonde du bain de soudure. Ce bain est plus large que dans le procédé TIG, ce qui facilite le soudage de tôles plus épaisses.

La stabilité du bain de fusion MIG/MAG dépend également du contrôle précis de paramètres tels que la tension de l'arc, la vitesse d'alimentation du fil-électrode et le débit du gaz de protection. L'équilibrage correct de ces facteurs permet d'obtenir une fusion uniforme, réduisant ainsi le risque de projections ou de porosité. En outre, la dynamique du bain peut être influencée par les caractéristiques du fil utilisé, en particulier son diamètre et sa composition. L'utilisation de fils spécifiques, tels que les alliages d'aluminium ou l'acier inoxydable, garantit une qualité de soudure optimale pour diverses applications.

2.3 Utilisations courantes et avantages

Le procédé MIG/MAG est particulièrement adapté à la fabrication industrielle, notamment dans les secteurs de l'automobile et de la construction métallique. Il permet de souder rapidement des rails, des tuyaux et des structures métalliques en garantissant une bonne cohésion des assemblages.

Soudage à l'électrode : un bain de soudure plus petit et à refroidissement rapide

3.1 Comprendre le soudage à l'électrode

Le soudage à l'électrode, ou MMA (Manual Metal Arc), est basé sur une électrode consommable enrobée. L'arc électrique fait fondre l'électrode et le matériau de base pour créer le bain de soudure, tandis que l'enrobage génère un gaz protecteur.

3.2 Caractéristiques du bain de fusion MMA

Le bain de fusion MMA est relativement petit et se refroidit rapidement, ce qui présente des avantages pour les travaux de réparation, les soudures verticales ou surélevées et les assemblages de pièces épaisses. La capacité du bain à se solidifier rapidement réduit le risque de déformation des matériaux environnants, un avantage clé pour les applications sur site.

Toutefois, cette vitesse de refroidissement exige une plus grande compétence technique de la part du soudeur. Il faut maintenir une température d'arc stable et utiliser une électrode adaptée au matériau de base pour éviter les défauts tels qu'une mauvaise adhérence, des fissures ou des inclusions de laitier. Ces scories, formées par la combustion de l'enrobage, doivent être soigneusement éliminées pour garantir la qualité du joint soudé. Un nettoyage minutieux entre chaque passe est donc essentiel pour éviter un affaiblissement structurel de l'assemblage.

En outre, la taille du bain de MMA, bien que plus petite que celle des autres procédés, est idéale pour les applications nécessitant une grande précision.

3.3 Domaines d'utilisation et limites du soudage à l'électrode

Le soudage à l'électrode est couramment utilisé pour les réparations structurelles, la chaudronnerie lourde et les systèmes de tuyauterie. Son principal avantage est sa facilité d'utilisation et sa capacité à souder dans des conditions difficiles, bien que la précision du bain de soudure soit inférieure à celle des procédés TIG et MIG/MAG.

Conclusion

Le bain de soudure joue un rôle fondamental dans la qualité des soudures réalisées avec les procédés TIG, MIG/MAG et les électrodes. Sa maîtrise nécessite une connaissance approfondie des matériaux, des paramètres de soudage et des conditions opératoires. Qu'il s'agisse de souder des rails, des tôles ou des alliages complexes, une bonne compréhension du comportement du bain de soudure garantit des joints solides et durables qui répondent aux exigences des soudeurs professionnels et des industries modernes.

La soudure : de l'importance du bain de fusion

Le bain de fusion est un élément essentiel de la soudure,

un procédé métallurgique permettant de joindre des matériaux métalliques en créant une zone fondue qui, en refroidissant, assure la cohésion et la résistance de l’assemblage.

Comprendre les caractéristiques et le comportement du bain de fusion est crucial pour les soudeurs professionnels, que ce soit pour la soudure TIG, MIG/MAG ou à l’électrode.

Soudure avec le procede TIG, un bain de fusion petit et stable.

1.1 Principes de la soudure TIG

Le procédé de soudure TIG (Tungsten Inert Gas) repose sur l’utilisation d’un arc électrique généré entre une électrode en tungstène non fusible et la pièce à souder. Ce procédé permet une grande précision grâce à un bain de fusion très contrôlé.

1.2 Caractéristiques techniques du bain de fusion en TIG

Le bain de fusion formé par le procédé TIG est relativement petit et stable. Cette stabilité est due à plusieurs facteurs techniques clés. Tout d’abord, le débit du gaz inerte (souvent de l’argon) est ajustable et joue un rôle essentiel dans la protection du bain contre l’oxydation. Ce gaz forme une enveloppe protectrice autour de la zone fondue, empêchant toute réaction chimique indésirable avec l’atmosphère, comme la formation d’oxydes ou de nitrures.

Ensuite, le contrôle précis de l’apport thermique est un autre élément fondamental. La chaleur fournie par l’arc électrique peut être ajustée à l’aide d’une pédale ou d’un régulateur sur la torche, permettant ainsi au soudeur de s’adapter à la nature du matériau et à son épaisseur. Par exemple, une réduction de la chaleur est essentielle pour éviter la déformation thermique des tôles fines ou pour minimiser les tensions résiduelles dans les structures sensibles.

Le choix de l’électrode en tungstène est également critique pour la stabilité du bain. Une électrode trop fine peut entraîner une instabilité de l’arc, tandis qu’une électrode trop grosse risque de surchauffer la zone fondue. Le diamètre de l’électrode doit être choisi en fonction de l’intensité nécessaire et des caractéristiques du métal de base.
Enfin, une bonne technique de soudage, associée à un mouvement régulier et une vitesse constante, garantit que le bain reste homogène et exempte de défauts. Les risques courants à surveiller incluent la porosité, généralement causée par une contamination du gaz ou des matériaux, ainsi que les fissures de solidification dues à un refroidissement trop rapide. Une vigilance accrue sur ces aspects permet d’obtenir des soudures robustes et esthétiques.

1.3 Applications et avantages

La soudure TIG est idéale pour les assemblages de haute qualité dans des applications telles que la chaudronnerie fine, les tuyaux en acier inoxydable, et les alliages complexes. Ce procédé garantit une adhérence exceptionnelle entre les matériaux, tout en limitant les déformations grâce à un bain de fusion bien maîtrisé.

Soudure avec le procédé MIG/MAG, un bain de fusion spectaculaire

2.1 Fonctionnement du procédé MIG/MAG

La soudure MIG (Metal Inert Gas) et MAG (Metal Active Gas) utilise un fil électrode consommable alimenté en continu et un gaz de protection. Le bain de fusion est créé par l’arc électrique entre le fil et le matériau de base, permettant une jonction rapide et efficace.

2.2 Formation et stabilité du bain de fusion en MIG/MAG

En MIG, le gaz inerte (souvent argon ou un mélange argon/hélium) assure une protection optimale contre l’oxydation. En MAG, le gaz actif (tel que le CO2) favorise une pénétration plus profonde du bain de fusion. Ce bain est plus large que dans le procédé TIG, ce qui facilite les soudures sur de grandes épaisseurs de tôle.
La stabilité du bain de fusion en MIG/MAG repose également sur le contrôle précis des paramètres, tels que la tension de l’arc, la vitesse d’alimentation du fil électrode et le débit du gaz de protection. Un ajustement correct de ces facteurs permet d’obtenir une fusion uniforme, réduisant les risques de projections ou de porosité. Par ailleurs, la dynamique du bain peut être influencée par les caractéristiques du fil utilisé, notamment son diamètre et sa composition. Ainsi, l’utilisation de fils spécifiques, comme les alliages d’aluminium ou d’acier inoxydable, garantit une qualité optimale des soudures pour des applications variées.

2.3 Usages courants et atouts

Le procédé MIG/MAG est particulièrement adapté à la fabrication industrielle, notamment dans les secteurs de l’automobile et de la construction métallique. Il permet de souder rapidement des rails, tubes, et structures métalliques tout en garantissant une bonne cohésion des assemblages.

des soudeurs professionnels et des industries modernes.


Soudure avec le procédé À l’électrode, plus petit et refroidit rapidement

3.1 Comprendre la soudure à l’électrode

La soudure à l’électrode, ou MMA (Manual Metal Arc), repose sur une électrode consommable enrobée. L’arc électrique fond l’électrode et le matériau de base pour créer le bain de fusion, tandis que l’enrobage forme un gaz protecteur.

3.2 Particularités du bain de fusion en MMA

Le bain de fusion en MMA est relativement restreint et refroidit rapidement, ce qui présente des avantages pour les travaux de réparation, les soudures en position verticale ou élevée, ainsi que pour les assemblages de pièces à forte épaisseur. La capacité du bain à se solidifier rapidement réduit le risque de déformation des matériaux environnants, un atout essentiel pour les applications sur chantier.
Cependant, cette rapidité de refroidissement exige une maîtrise technique accrue de la part du soudeur. Il doit veiller à maintenir une température de l’arc stable et à utiliser une électrode adaptée au matériau de base afin d’éviter des défauts tels que le collage insuffisant, les fissures ou les inclusions de scories. Ces scories, formées par la combustion de l’enrobage, doivent être éliminées soigneusement pour garantir la qualité du joint soudé. Ainsi, un nettoyage rigoureux entre chaque passe est essentiel pour éviter tout affaiblissement structurel de l’assemblage.
En outre, la taille du bain en MMA, bien que plus petite comparée aux autres procédés, est idéale pour des applications nécessitant une grande précision.

3.3 Domaines d’utilisation et limites de la soudure à l’électrode

La soudure à l’électrode est couramment utilisée pour les réparations de structure, la chaudronnerie lourde, et les installations de tuyauterie. Son principal avantage réside dans sa simplicité d’utilisation et sa capacité à souder dans des conditions difficiles, bien que la précision du bain de fusion soit moindre comparée aux procédés TIG et MIG/MAG.

Conclusion

Le bain de fusion joue un rôle fondamental dans la qualité des soudures réalisées avec les procédés TIG, MIG/MAG et à l’électrode.

Sa maîtrise demande une connaissance approfondie des matériaux, des paramètres de soudage et des contraintes opérationnelles.

Que ce soit pour souder des rails, des tôles ou des alliages complexes, une bonne compréhension du comportement du bain de fusion garantit des assemblages solides et durables, répondant aux exigences des soudeurs professionnels et des industries modernes.

Découvrez comment une formation soudure peut transformer votre carrière.

La formation soudure est une opportunité exceptionnelle pour ceux qui souhaitent acquérir des compétences techniques précieuses, obtenir une qualification internationale et accéder rapidement à des opportunités d’emploi.

Que vous soyez débutant ou que vous cherchiez à vous perfectionner, une formation spécialisée vous permettra de devenir un soudeur compétent et de répondre aux exigences croissantes du marché du travail.

Pourquoi choisir une formation de soudure ?

Le métier de soudeur est aujourd’hui l’un des plus recherchés dans le domaine industriel, que ce soit en construction métallique, en mécanique ou même en aéronautique. Les entreprises recherchent des professionnels qualifiés capables de travailler avec précision sur divers types de soudure: TIG, MIG, MAG, ou encore le soudage à l’arc

Avantages de suivre une formation soudure:

– Obtention d’une certification international: Avec une certification reconnue, vous ouvrez les portes à des opportunités à l’échelle mondiale.

– Polyvalence des compétences: Vous maîtriserez différentes techniques comme le procédé TIG, MIG, MAG, ou encore le soudage à l’arc.

– Reconversion rapide: Une formation soudure rapide peut vous permettre de décrocher un emploi en quelques semaines seulement.

– Accès à un métier bien rémunéré: Le salaire d’un soudeur tig peut facilement dépasser la moyenne dans le secteur industriel.

Qu’apprend-on lors d’une formation soudure ?

Une formation soudure complète couvre un large éventail de compétences, adaptées à tous les niveaux, qu’il s’agisse de débutants ou de professionnels, hommes et femmes cherchant à se perfectionner. Voici les principaux aspects enseignés:

1. Les bases de la soudure

–  Comprendre les différents types de soudure: à l’arc, TIG, MIG/MAG, etc.

– Apprendre à manipuler les équipements, comme un poste à souder ou un chalumeau.

– Connaître les matériaux: acier au carbone, aluminium, acier inoxidable, et leurs spécificités.

2. Techniques avancées

– Procédés de soudage: maîtriser le procédé TIG, le soudage hétérogène, et les soudures spécifiques pour des pièces délicates comme les pipelines ou les constructions métalliques.

– Correction des défauts de soudure: analyse et réparation des soudures défectueuses.

3. Aspects pratiques

– Simulation de conditions réelles dans la cage du soudeur pour preparer aux conditions difficiles et dans un atelier de soudage pour préparer à l’intégration en entreprise.

Formation soudure: Un investissement pour votre avenir

Le coût d’une formation soudure peut varier en fonction des modules choisis, mais cet investissement est rapidement amorti grâce aux opportunités qu’il offre, selon le nombre et le niveaux de certifications;

– Formation et certification de base

– Formation et certification moyen

– Formation et certification avancée 

Trouver un emploi après une formation soudure

Une fois votre formation soudure terminée, les débouchés sont nombreux. Voici quelques options qui s’ouvrent à vous:

1. Devenir soudeur dans une entreprise industrielle

Les entreprises de soudure recherchent constamment des talents capables d’apporter une valeur ajoutée à leurs projets. Que ce soit pour de la construction, de la réparation ou de l’innovation, les compétences en soudure sont indispensables.

2. Travail soudeur freelance

Avec une certification reconnue, vous pouvez travailler en tant que soudeur indépendant et offrir vos services à divers clients, ou développer votre brand de produits soudés

3. Évolution vers des métiers spécialisés

Après avoir accumulé de l’expérience, vous pouvez évoluer vers des postes comme inspecteur ou formateur en soudure.

Hébergement et Restauration Inclus: Une Immersion Totale dans la Formation

Chez ITAFORMA, nous proposons bien plus qu’une simple formation technique. Pour chaque participant inscrit à l’un de nos cours intensifs sur nos principaux campus, l’hébergement et la restauration sont intégralement pris en charge pendant toute la durée du programme.

Cette gestion complète des aspects logistiques permet à nos apprenants de se concentrer exclusivement sur leur formation. En leur offrant un environnement d’apprentissage immersif et optimal, ITAFORMA garantit une expérience unique, orientée vers la réussite et l’obtention de certifications professionnelles de haut niveau.

Un Campus de Technologie Avancée

Notre campus principal est bien plus qu’un centre de formation: c’est un pôle technologique doté de plus de 100 machines à souder et d’équipements de dernière génération, parmi lesquels:

– Découpe laser et plasma

– Rouleuses

– Tours

– Perceuses

– Guillotines et cisailles

– Scies à ruban

– Soudeuses à arc submergé

Ces installations de pointe permettent à nos stagiaires de s’exercer avec les outils qu’ils utiliseront dans les entreprises leaders du secteur, leur offrant ainsi une préparation concrète et adaptée aux exigences du marché.

Une Expérience Immersive à 360°

Intégrer un programme de soudure sur notre campus, c’est bien plus qu’apprendre une technique: c’est vivre une véritable expérience de vie.

Les participants plongent dans une simulation authentique d’une mission professionnelle en déplacement, une opportunité unique de s’immerger pleinement dans le quotidien du métier. Cette expérience immersive prépare efficacement nos stagiaires à leur nouvelle carrière, leur permettant de s’intégrer rapidement dans le monde professionnel dès la fin de la formation.

Rejoignez le Campus Itaforma: Là Où Commence Votre Avenir

Intégrez la communauté du plus grand campus de soudure d’Europe et prenez votre destin en main. Réservez votre place dès aujourd’hui et lancez-vous sur la voie d’une carrière solide et bien rémunérée. Avec ITAFORMA, votre succès n’est plus un rêve, mais une certitude. Votre futur commence ici !

Rejoignez-nous et franchissez un nouveau cap dans votre carrière grâce à une formation de premier ordre, dans des conditions optimales.

Soudage au laser

Conseils, techniques, applications et
Cours de formation en soudage au laser.

Le soudage au laser représente l'une des technologies les plus avancées dans le domaine du travail des métaux, offrant une précision, une rapidité et une efficacité inégalées.

Que vous soyez un professionnel expérimenté ou un débutant, le soudage au laser offre des possibilités infinies de création et d'innovation dans le domaine du travail des métaux. Si vous souhaitez en savoir plus sur cette technique révolutionnaire, vous êtes au bon endroit. Dans ce guide, nous aborderons tout ce qu'il faut savoir sur le soudage au laser, de ses applications industrielles à son efficacité pour souder des matériaux tels que l'acier au carbone (fer) et l'aluminium.

L'école ITAFORMA Metalmechanics School propose des cours de formation professionnelle pour apprendre à utiliser une machine à souder au laser et les défis associés au soudage manuel au laser.

Principes de base du soudage au laser

Le soudage au laser est un procédé de fusion des métaux qui utilise un faisceau de lumière laser de haute intensité pour fusionner les matériaux et créer un joint stable .Cette technique offre de nombreux avantages par rapport aux méthodes de soudage traditionnelles, notamment une moindre distorsion des matériaux et la possibilité de travailler avec des matériaux plus fins.

Applications du soudage au laser

Le soudage au laser offre une précision millimétrique et un faible impact thermique, ce qui le rend idéal pour un large éventail d'applications. Le soudage laser est largement utilisé dans une variété d'industries, y compris l'automobile, l'aérospatiale, l'électronique et la fabrication d'appareils médicaux. En raison de sa précision et de sa fiabilité, le soudage laser est souvent utilisé pour créer des joints de haute qualité dans des composants critiques.

Techniques de soudage au laser


Il existe plusieurs techniques de soudage au laser, notamment le soudage au fil continu, le soudage par points et le soudage manuel. Chacune de ces techniques a ses propres caractéristiques et avantages, et il est important de choisir celle qui convient le mieux aux besoins spécifiques du projet. L'aluminium étantun matériau largement utilisé dans de nombreuses industries, le soudage laser sur l'aluminium offre une solution efficace et extrêmement propre.

Cours sur les machines à souder au laser ITAFORMA

Pour apprendre à utiliser correctement une machine à souder au laser et exploiter tout son potentiel, il est conseillé de suivre une formation professionnelle.

Le cours ITAFORMA sur le soudage au laser couvre tous les aspects du soudage au laser, de la théorie à la pratique, et permet aux participants d'acquérir les compétences nécessaires pour travailler en toute sécurité et de manière efficace.

Si vous envisagez de vous spécialiser et de trouver un emploi immédiatement, n'oubliez pas de tirer pleinement parti des possibilités offertes par le soudage au laser.

Sa précision et sa polyvalence en font un excellent choix dans de nombreuses situations, contribuant à améliorer la qualité et l'efficacité des processus de production industrielle.

Quelle est la différence entre le soudage par fil continu et le soudage au laser ?

Le soudage par fil continu et le soudage au laser sont deux procédés de fusion des métaux qui diffèrent par leurs méthodes et leurs applications.


Le soudage par fil continu est une technique de fusion des métaux qui utilise un fil métallique alimenté en continu par un pistolet de soudage. Ce fil sert d'électrode, tandis que le gaz de protection permet d'éviter l'oxydation du matériau au cours du processus de soudage. Cette méthode est couramment utilisée dans l'industrie manufacturière en raison de sa simplicité et de sa capacité à travailler sur une large gamme de matériaux et d'épaisseurs.

Le soudage au laser est un procédé de fusion des métaux qui utilise un faisceau laser de haute intensité pour chauffer et fusionner les matériaux. Cette méthode offre une précision extrême et une faible distorsion thermique, ce qui la rend idéale pour les applications nécessitant des détails fins et l'usinage de matériaux sensibles à la chaleur tels que l'aluminium et les métaux précieux. Le soudage laser est largement utilisé dans les secteurs de l'automobile, de l'aérospatiale et de l'électronique en raison de sa polyvalence et de ses performances supérieures.

En résumé, alors que le soudage au fil continu est préférable pour les travaux de grande envergure et les matériaux d'épaisseur moyenne, le soudage au laser excelle dans les applications de précision et les travaux sur des matériaux sensibles à la chaleur. Le choix entre les deux méthodes dépend des exigences spécifiques du projet et des matériaux concernés.

Pour plus d'informations sur le cours de soudage au laser, d'autres cours de soudage au laser sont disponibles à l'adresse suivante cours de métal-mécanique et les figures les plus demandées dans le monde du travail, contactez-nous en remplissant le formulaire ci-dessous ou appelez-nous directement.

Construction d'une plate-forme arrière par soudage TIG

Construction d'une plate-forme arrière par soudage TIG

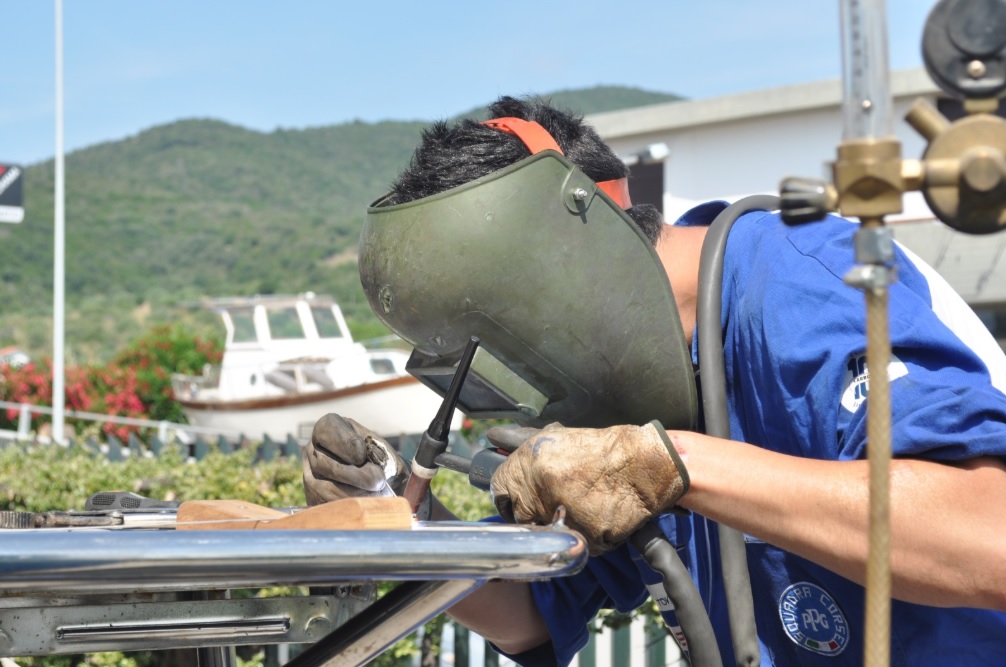
Dans cet article, nous aimerions vous parler brièvement de l'un de nos étudiants du cours de soudage TIG, qui a eu l'occasion de collaborer activement avec une entreprise toscane du secteur nautique. 

Il s'agit en l'occurrence de l'entreprise Black Sail de Grosseto qui, depuis six ans, s'occupe activement de la production d'accessoires et d'équipements nautiques (tant pour les plaisanciers que pour les activités portuaires) en utilisant des matériaux 100% Made in Italy, tous rigoureusement assemblés de manière artisanale.

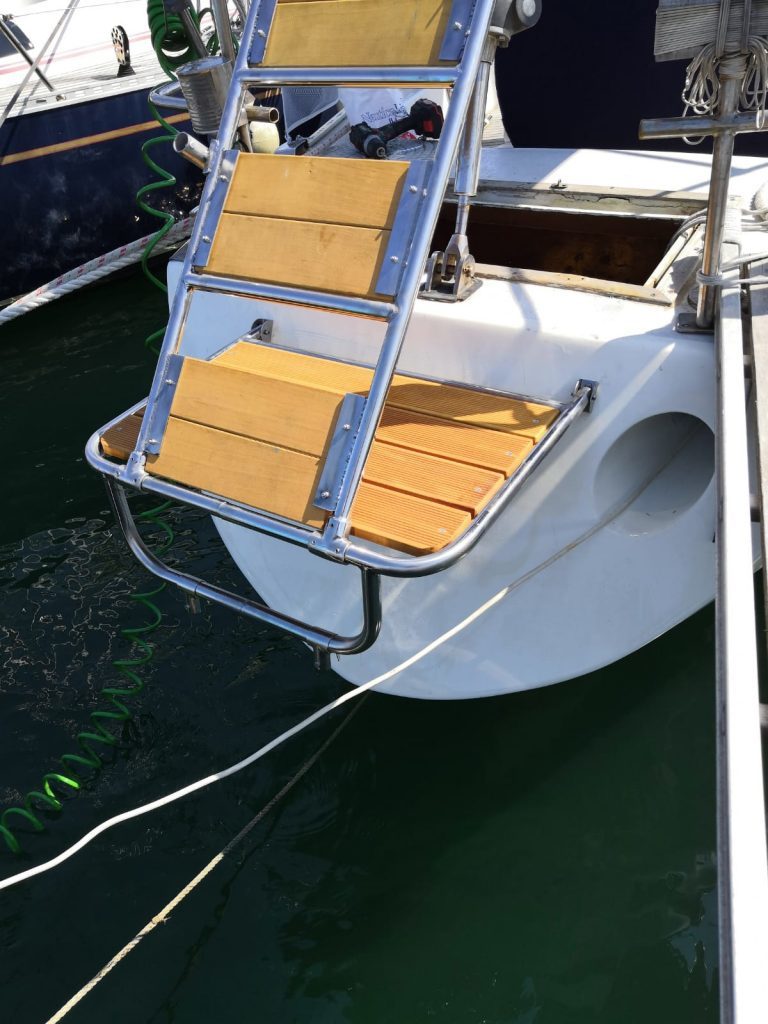
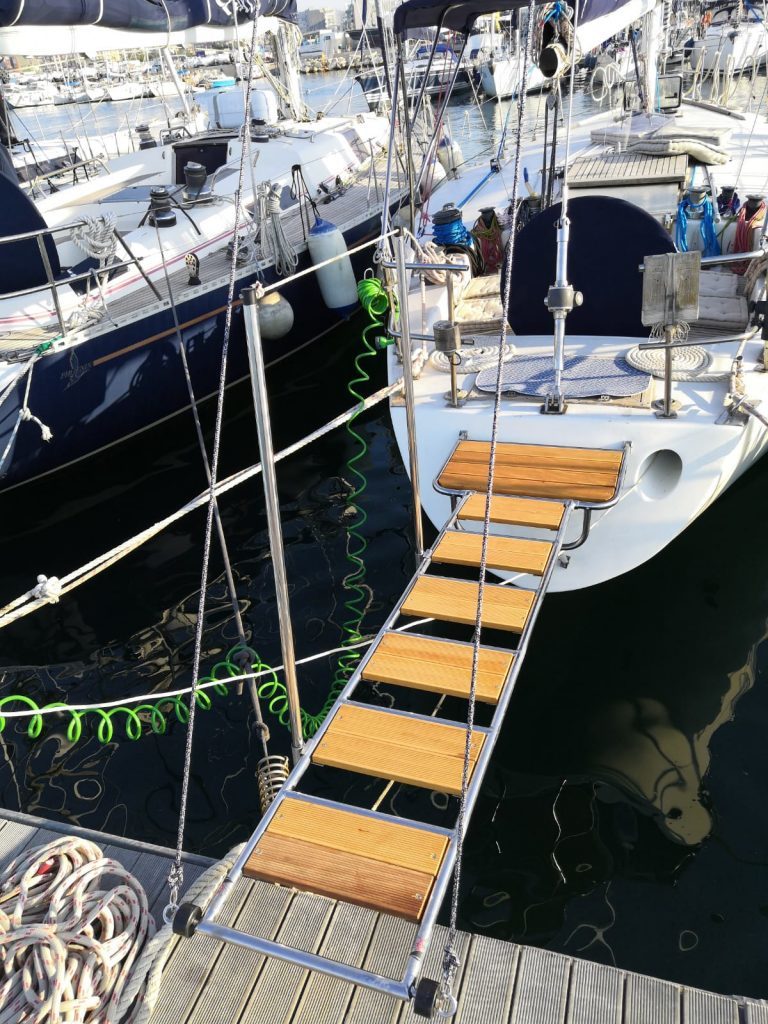
Dans le cas présent, la tâche à laquelle notre apprenti soudeur s'est attelé concerne la construction d'une plate-forme de poupe à l'aide du soudage TIG ; une brève description des étapes de traitement qui ont conduit à l'achèvement de l'accessoire nautique suivra.

plate-forme avec passerelle

Construction du pont arrière

Mais tout d'abord, voici quelques précisions !

La plate-forme arrière est l'un des accessoires de navigation les plus populaires; elle est particulièrement utile pour disposer de plus d'espace dans le bateau, car de nombreuses personnes installent le radeau de sauvetage juste sous la plate-forme arrière, de sorte qu'il n'occupe pas de coffre dans le bateau. Elle est particulièrement utile pour monter et descendre des pontons, et constitue également un bon support pour prendre une douche lorsque l'on remonte dans le bateau après une baignade, afin d'éviter de se mouiller à l'intérieur.

Il est également utile pour soutenir une passerelle ou y fixer une échelle. Il s'agit d'un élément fonctionnel et esthétiquement attrayant, surtout s'il est fabriqué avec des matériaux de qualité ; l' acier inoxydable tubulaire AISI 316 poli miroir est généralement utilisé pour leur fabrication.

La méthode de soudage TIG est utilisée pour ce type de travaux ; il s'agit d'un procédé de soudage à l'arc réalisé à l'aide d'une électrode de tungstène infusible, sous la protection d'un gaz inerte. Il s'agit d'une méthode de soudage particulièrement répandue (et déjà développée dans la première moitié du XXe siècle pour la production de guerre dans l'industrie aéronautique), mais qui nécessite l'utilisation d'opérateurs hautement spécialisés, ainsi qu'une excellente qualité des matériaux utilisés (n'oubliez pas qu'ils doivent être coupés, nettoyés et ébarbés).

Voici les étapes de la réalisation de la plate-forme arrière

CONCEPTION

Pour procéder à une opération d'usinage, il faut d'abord étudier et savoir lire un projet en tenant compte des problèmes qui peuvent survenir lors du soudage.

PRÉPARATION DES PIÈCES

Après étude du dessin, les pièces à souder sont fabriquées et doivent ensuite être dégraissées par la machine de coupe à émulsion, débarrassées des bavures dues à la coupe et percées selon les exigences définies dans le dessin.

ASSEMBLAGE ET SOUDAGE

Il est très important de toujours partir d'un plan de travail adéquat afin que les pièces à assembler soient d'équerre l'une par rapport à l'autre. Une fois que la masse est connectée et que les pièces sont placées l'une à côté de l'autre, on effectue un "tacking" qui permettra de compenser la dilatation thermique qui se développe avec les hautes températures de soudage (l'effet de torsion lors d'une soudure est considérable, et d'autant plus sensible que la section à souder est plus longue).

Une fois pointées, les pièces sont vérifiées à l'équerre pour s'assurer qu'elles sont correctement inclinées et qu'elles n'ont pas subi de "torsion" excessive, qui sera de toute façon corrigée avant le soudage final.

Le soudage sera effectué en sections alternées afin de compenser les torsions éventuelles tout en maintenant les inclinaisons souhaitées.

Les soudures ainsi obtenues seront déjà solidement assemblées par coulée, mais il est toujours conseillé d'ajouter un matériau d'apport pour augmenter leur résistance.

DÉCAPAGE ET NETTOYAGE

Une fois les soudures refroidies, on peut procéder au décapage, un processus chimique qui élimine le brunissement de l'acier soumis à des températures élevées.

La réaction avec ces produits chimiques est très agressive et doit être effectuée avec des vêtements et une protection appropriés et dans un environnement ventilé.

Les délais d'application et d'utilisation doivent toujours être respectés, même s'il semble que le produit n'a pas fonctionné correctement, car ce n'est qu'après un dernier lavage que l'on peut voir le résultat réel.

DERNIÈRES PRÉCAUTIONS

Comme nous travaillons avec de l'acier inoxydable AISI 316, qui est l'acier par excellence pour l'industrie maritime, ce type d'acier perd ses qualités lorsqu'il est chauffé et s'il n'est pas correctement traité (décapé et poli).

Le polissage consiste à appliquer des réactifs chimiques supplémentaires qui restaurent les caractéristiques de l'acier 316 détérioré par les hautes températures.

Après l'utilisation de ces produits, il convient de les rincer abondamment à l'eau afin d'éliminer toute trace des agents susmentionnés.

Si la pièce le nécessite, elle peut être polie jusqu'à l'obtention d'une surface miroir à l'aide de brosses et de pâtes spéciales à grains gradués.

ITAFORMA - Cours de soudage mécanique des métaux | passerelle finie | ItaForma School | Cours de soudage

Soudeur à l'arc submergé

Soudage à l'arc submergé

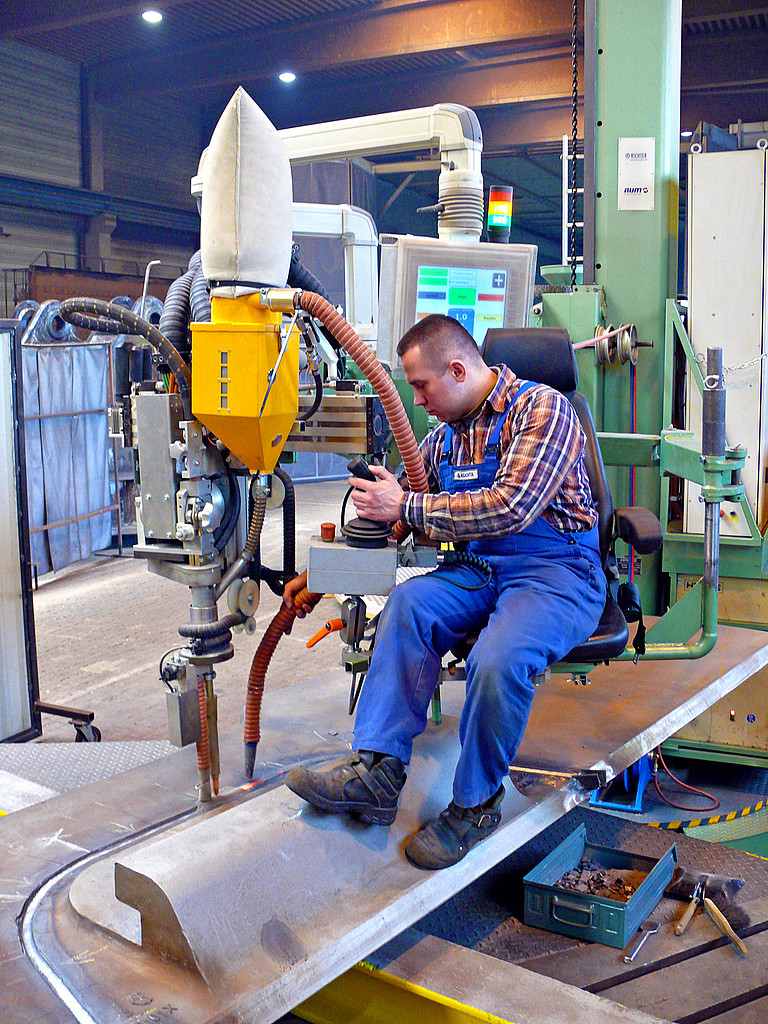
Le soudage à l'arc submergé selon le procédé En ISO 1-121 transforme la figure classique du soudeur en un véritable opérateur de machine spécialisé.

Le soudage à l'arc submergé permet de souder une quantité considérable de matériau par passe de soudage, ce qui réduit considérablement le temps de soudage. Contrairement à d'autres procédures de soudage, aucun espace (air) n'est laissé entre les deux pièces à souder - les joints -, c'est le pouvoir de pénétration de la machine d'un côté, puis le tir inverse de l'autre côté, qui permettent de souder complètement le joint.

Cours de soudage à l'arc submergé

Le soudeur à l'arc submergé, comme vous pouvez le constater, devient un opérateur de machine hautement spécialisé, très peu de personnes en Italie sont capables d'utiliser cette machine, alors qu'il s'agit d'une figure très demandée sur le marché du travail. Notre cours de soudage à l'arc submergé vous permet de devenir un spécialiste du soudage à l'arc submergé, capable de régler, d'utiliser, de maîtriser et de contrôler avec précision cette machine à souder particulière. À la fin du cours de soudage, vous passerez un examen et, en cas de réussite, nous vous délivrerons le brevet de soudage à l'arc submergé de l'Institut italien de la soudure.

École de soudage à l'arc submergé

Notre école de soudage à l'arc submergé est la seule en Italie à former des soudeurs hautement spécialisés prêts à travailler dans des entreprises, en partant de zéro.

Soudeur à l'arc submergé

La soudeuse à l'arc submergé est composée comme suit : un générateur de courant d'au moins 1000 ampères est monté à la base d'un "manipulateur", qui est un bras métallique avec des mouvements verticaux et horizontaux. Le manipulateur est monté sur une couronne d'orientation, qui est généralement manuelle. Le bras vertical à l'extrême pointe monte une petite trémie contenant le "flux de soudage" qui, grâce à un diffuseur, fera en sorte que le flux se dépose sur le joint-pièce à souder.

Derrière la trémie se trouve un dévidoir de fil, où est placée la bobine de fil (électrode) qui alimentera continuellement la soudure. La soudeuse à l'arc submergé, complète avec toutes les pièces mentionnées ci-dessus, est montée sur un chariot à roues en fer qui se déplace sur des rails, ce qui permet le déplacement de la machine qui, dans le cas d'une soudure horizontale, avancera à la vitesse programmée par la soudeuse à l'arc submergé. La machine à souder, ainsi équipée et bien manœuvrée par unsoudeur à l'arc submergé expérimenté, dépose le métal d'apport à l'intérieur du joint-pièce à souder, avec une extrême précision.
La soudeuse à l'arc submergé travaille en symbiose avec une pièce de machinerie extrêmement nécessaire : la table tournante, une machine rotative où la pièce est positionnée. Les tables tournantes sont programmées en symbiose avec l'alimentation de la soudeuse à l'arc submergé, de sorte que le dépôt de la soudure dans le joint est automatique et linéaire.

Contrairement aux autres procédés de soudage, il n'y a pas d'éclair de soudure car le bain de soudure est totalement submergé par le flux, qui joue le rôle d'antioxydant tout en libérant dans le bain les propriétés spécifiques de la soudure en question. Les meules tournent à la vitesse fixée par la soudeuse à arc submergé, tandis que le fil sort de la buse de la soudeuse, ce qui provoque un court-circuit à l'intérieur du joint et amorce le dépôt de la soudure. 

Pour plus d'informations sur le cours de soudage à l'arc submergé dans notre école de soudage, veuillez nous contacter.

Soudeur à fil continu

SOUDEUR DE FILS

Cours de soudage par fil

Soudage par fil

Comme indiqué à la fin de l'article précédent, j'aborderai aujourd'hui la procédure de soudage à fil Mig/Mag "EN ISO 9606-1 136".

Le soudage au fil est également connu sous le nom de soudage semi-automatique à fil continu, car il ne s'agit pas d'un procédé purement manuel, mais d'un générateur auquel est raccordée une unité externe qui contient le fil de soudage dans une bobine d'environ 15 kg. La bobine de fil (qui remplace l'électrode) peut être un fil plein ou un fil fourré. Ce procédé de soudage permet de souder en continu, ce qui confère au soudeur une grande autonomie.

Le procédé de soudage MIG MAG à fil continu utilise un mélange de gaz de protection ; la composition du mélange de gaz à utiliser dépend des matériaux à souder, mais on utilise souvent du dioxyde de carbone et de l'argon.

Processus de soudage par fil continu Mig Mag


Le procédé Mig/mag est certainement le plus utilisé dans les ateliers de métallurgie du monde entier et, à mon avis, il est beaucoup plus facile à apprendre que les autres techniques de soudage. Les nouvelles machines sont équipées d'un ordinateur de bord avancé qui, s'il est configuré correctement, simplifie énormément le soudage, car le programme peut être utilisé pour ajuster le soudage en fonction du type de pièce-articulation à souder.

Licence de soudeur à fil continu Mig-Mag

La procédure de qualification pour l'obtention de la licence de soudage à fil est similaire à celle déjà expliquée dans l'article sur le soudage à l'électrode enrobée.Lors de l'examen final,le joint de la pièce à souder est fixé en position verticale et soudé à pleine pénétration avec une prise inversée.

Notre cours de soudage MIG-MAG à fil continu

Dans notre école de soudage, le temps d'apprentissage est d'environ un mois de soudage intensif. Grâce à notre méthode d'enseignement certifiée, vous soudez environ 100 heures de manière très intensive et le pourcentage de réussite à l'examen final est très élevé. Une fois l'examen final réussi, nous vous délivrerons la licence internationale de soudage certifiée par l'Institut italien de soudage, une organisation reconnue par toutes les entreprises italiennes qui emploient des soudeurs.

Pour plus d'informations sur notre cours de soudage Mig Mag à fil continu, cliquez ici et allez sur la page dédiée ou appelez 3355985920.

Dans le prochain article, nous aborderons le soudage à l'arc submergé.


Mimmo Welding inspecteur principal

Soudeur TIG-ARGON

Formation de soudeur TIG-ARGON

Comme je l'avais prévu dans l'article précédent, nous allons parler aujourd'hui de la soudeuse TIG, également connue sous le nom d'argoniste: Gaz Inerte Tungstène. 

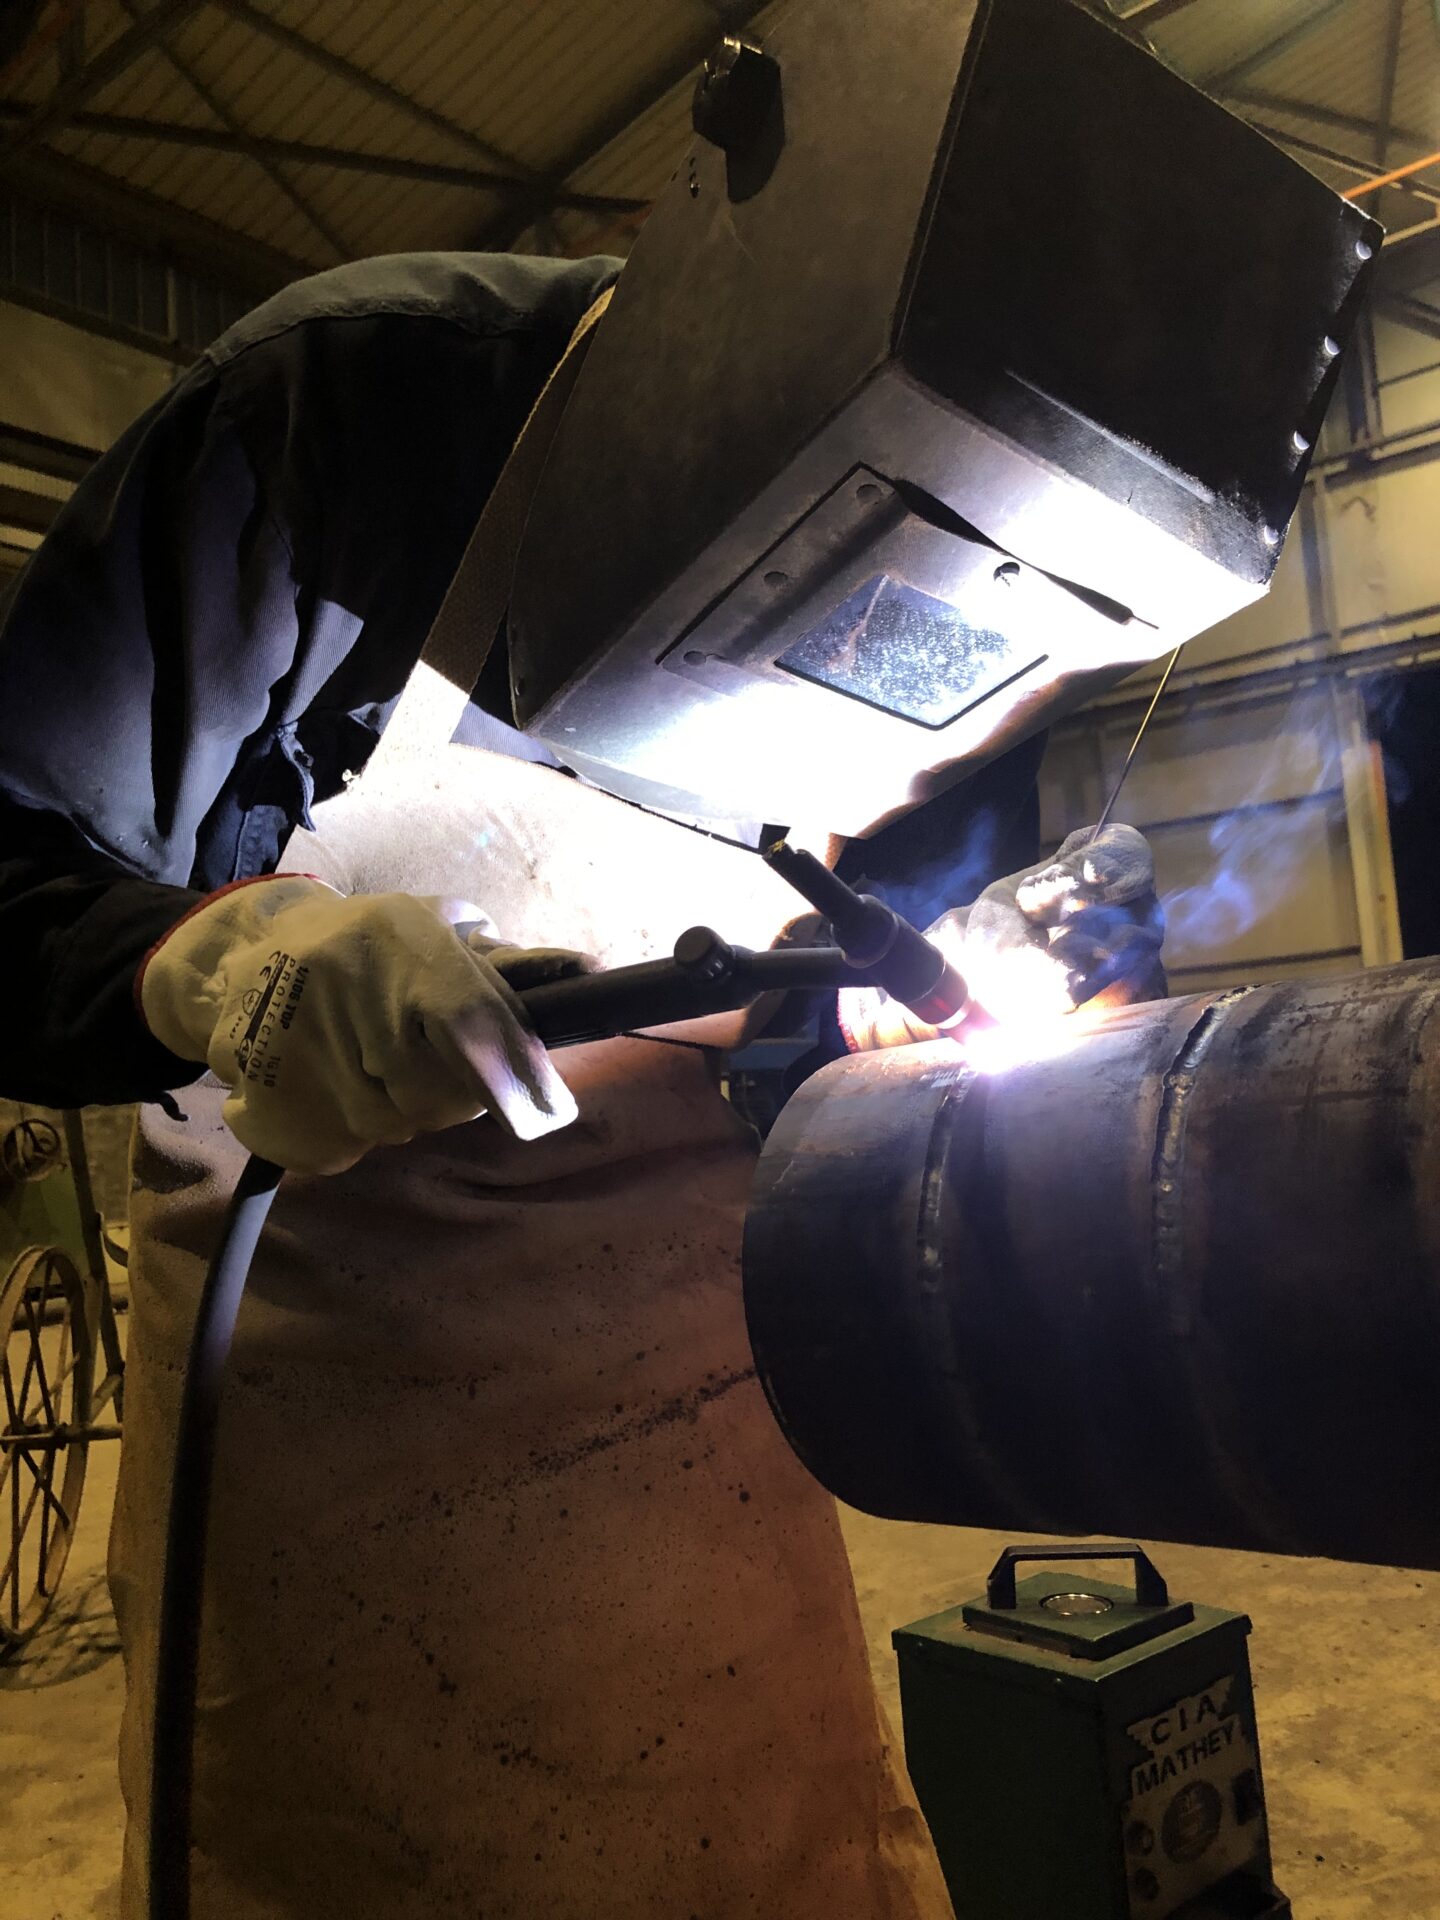
Dans ce type de soudage, le soudeur utilise une torche où est inséré un tungstène (électrode infusible) qui servira de conducteur ; à l'intérieur de la torche, du gaz Argon passera à travers un diffuseur, qui aura pour fonction de protéger le bain de soudure, c'est pourquoi le soudeur Tig est également appelé Argoniste. 

Le soudeur Tig est un soudeur hautement spécialisé, un professionnel de la soudure. De nombreuses personnes aspirent à devenir argonistes, car ce sont les soudeurs les plus recherchés et les mieux payés sur le marché du travail. Si les entreprises ne connaissent pas le soudeur, elles lui demandent, avant de l'embaucher, s'il possède le brevet de soudage Tig et à l'électrode "EN ISO 9606-1 141/111", qui se compose de deux techniques de soudage différentes : la première est appelée "support Tig" et la seconde "enrobage de l'électrode et finisseur" ; cette dernière est la procédure que j'ai expliquée dans l'article précédent sur le soudage à l'électrode .

Vous comprendrez donc qu'il n'est pas facile d'avoir le brevet Tig et Electrode, car il faut apprendre les deux types de soudage.

Presque tous les soudeurs aspirent à devenir des "argonistes", mais cela n'est possible qu'après des années et des années d'expérience ou en participant à un véritable cours de soudage concret comportant de nombreuses heures de pratique. D'après mon expérience, un cours de soudage au chalumeau et à l'électrode qui comporte moins de 100 heures de soudage pur est absolument inutile, car vous n'aurez pas le temps d'acquérir la dextérité manuelle et l'expérience que les entreprises exigeront de vous par la suite.  

Dans notre école de soudage, nous proposons le cours de soudeur à l'électrode, le cours de soudeur TIG et le cours de soudeur TIG et à l'électrode.

Souvent, nos stagiaires commencent par le cours Proc. 111 sur les électrodes, une fois qu'ils ont réussi l'examen et obtenu leur licence, ils acquièrent une expérience professionnelle en tant que soudeurs à l'électrode, puis décident de compléter la formation et de s'inscrire au cours de soudeur TIG pour obtenir une licence supplémentaire.

D'autres fois, cependant, les stagiaires décident de suivre directement le cours TIG et électrodes, qui est un cours complet proc. 141/111, dure un mois et à la fin du cours, vous passez l'examen du brevet de soudage TIG et électrodes. L'examen consiste à souder un joint de deux pouces positionné à 45° dans un acier au carbone de 11,8 mm d'épaisseur, la pièce soudée sera radiographiée et si la soudure ne présente aucun défaut, nous vous délivrerons un brevet international de soudage valable pour des diamètres allant de 1″ à l'infini et pour des épaisseurs de tuyaux allant de 3 mm à 23 mm .

Si vous souhaitez plus d'informations sur le soudage TIG et nos cours pour soudeurs TIG, cliquez ici et rendez-vous sur notre page web. 

Mimmo Weldig Inspecteur principal