Apprendre à souder en un temps record: Bootcamp Itaforma

Apprendre à souder en un temps record: Bootcamp Itaforma

Étudier plus intelligemment pour apprendre à souder efficacement

Le terme bootcamp ne se limite plus au domaine militaire. Aujourd’hui, il désigne une méthode de formation intensive, centrée sur l’essentiel: la pratique. Chez ITAFORMA, nous avons repensé ce concept pour l’adapter à un métier concret et recherché : apprendre à souder.

Notre objectif ?
Offrir une formation courte, intense et pratique, pensée pour celles et ceux qui souhaitent apprendre à souder rapidement et sérieusement, que ce soit pour une reconversion, une montée en compétence ou un premier emploi.

Apprendre à souder de manière INTENSE ET PRATIQUE

Les bootcamps ITAFORMA ont une structure claire: des parcours intensifs, centrés sur les compétences nécessaires pour savoir souder dans un environnement professionnel.
Chaque session est pensée pour apprendre à souder en conditions réelles, avec de la théorie utile et surtout beaucoup de pratique.

La pratique avant tout

Chez nous, on apprend en faisant.
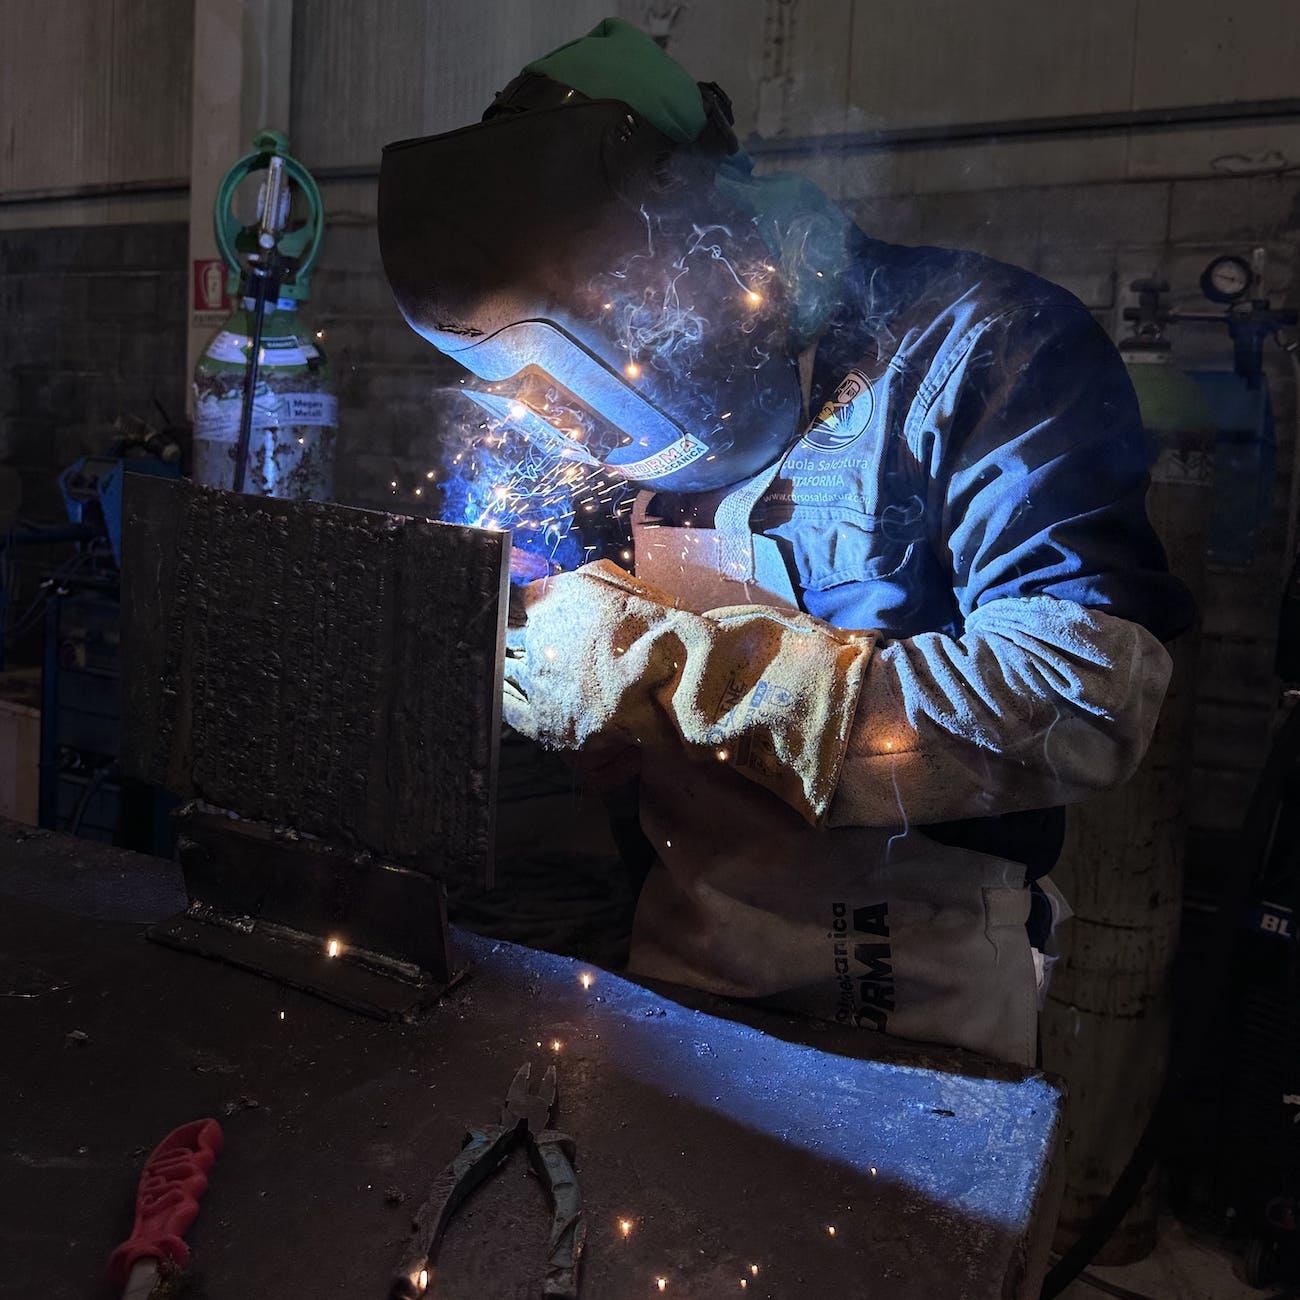
Apprendre à souder, c’est avant tout soulever une torche, sentir le métal, ajuster un poste.
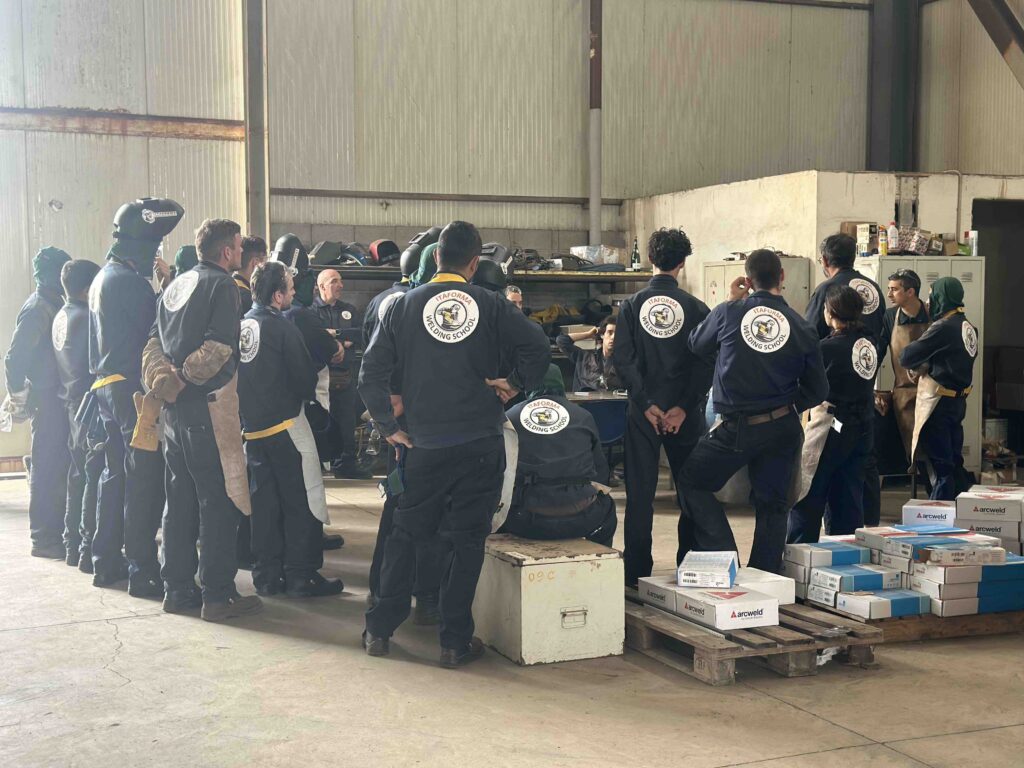
Nos ateliers sont équipés pour que tu puisses t’entraîner dès le premier jour, le tout dans une ambiance industrielle et professionnelle.
Nos formateurs, soudeurs pros, soudeurs qui participent aux compétitions et se mettent a jour continuellement, sont là pour t’accompagner dans chaque geste.

Apprendre à souder en un temps record: Bootcamp Itaforma

Apprendre à souder pour trouver un travail rapidement

Nos bootcamps sont conçus pour répondre aux besoins concrets des entreprises. La formation se déroule sur un site de production mettalurgique, vous apprenez donc dans un contexte réel. C’est une formation faite par des professionnels pour des professionnels.
Quand tu viens chez Itaforma pour apprendre à souder, tu repars avec un vrai savoir-faire, des certifications européennes, et souvent, une opportunité d’emploi dans les 1 à 3 semaines.

Une expérience humaine et motivante

Apprendre à souder, ce n’est pas seulement acquérir un métier, c’est aussi vivre un parcours fort, entouré de personnes qui veulent, comme toi, avancer.
Tu rejoins une communauté d’élèves, de pros et de formateurs qui t’accompagnent jusqu’au bout. Et même après.

Apprendre à souder en tissant des liens

Itaforma, c’est aussi un réseau professionnel.
En participant à un bootcamp, tu rencontres un écosystème professionnel qui te portera tout au long de ta carriere.

Entreprises partenaires, recruteurs, anciens élèves devenus pros,  ces synergies sont un vrai plus quand il s’agit d’infiltrer un marché du travail spécifique. Les participants bénéficient non seulement d’accompagnement et de support, mais aussi de conseils de mentors veterants dans le métier, ce qui facilite les premiers contacts avec les employeurs.
Apprendre à souder, c’est aussi apprendre à évoluer dans un secteur riche en opportunités.

Un investissement pour ton avenir

Un bootcamp, c’est dense. Mais apprendre à souder correctement, c’est un retour sur investissement rapide.

Les soudeurs sont de véritables mercenaires, à l’affut des meilleurs contrats. Apprendre a souder, c’est acquérir un savoir-faire manuel, utile, durable — que tu peux monnayer dans l’industrie, le bâtiment, la réparation navale, l’automobile…

Apprendre à souder en un temps record: Bootcamp Itaforma

Une formation flexible, structurée et humaine

Nos bootcamps durent de 2 semaines à 3 mois, selon les modules.
c’est un entrainement en présentiel dans nos ateliers, accompagnement enrichi de cours en ligne et sessions pratiques.
Tu peux apprendre à souder en immersion, tout en étant accompagné.

Pourquoi apprendre à souder avec Itaforma ?

  • Pour acquérir un métier en quelques semaines
  • Pour apprendre à souder avec des professionnels expérimentés
  • Pour progresser rapidement grâce à la pratique intensive
  • Pour être soutenu, mentoré, et guidé
  • Pour entrer dans un secteur qui recrute
  • Pour obtenir la certification officielle Européenne de soudeur

Apprendre à souder, c’est forger ton avenir

Avec les bootcamps Itaforma, tu n’apprends pas seulement à manier un poste à souder.
Tu apprends à souder en sécurité, avec précision, selon les normes, et selon les exigences du marché. Tu gagnes en autonomie, en confiance, en compétence.

Avec l’obtention de la certification européenne, tu seras en mesure d’etre présenté aux entreprises de toute l’Europe, mais aussi de pouvoir travailler en tant que free-lance, avoir ton atelier. C’est un monde d’opportunités qui s’ouvre, à toi de transformer cette potentialité en un futur riche et épanouissant.

Envie d’apprendre à souder pour de vrai ?

Nos bootcamps commencent chaque mois.
Inscris-toi maintenant pour apprendre à souder et décrocher un emploi qualifié dans les mois qui suivent.
itaforma.com

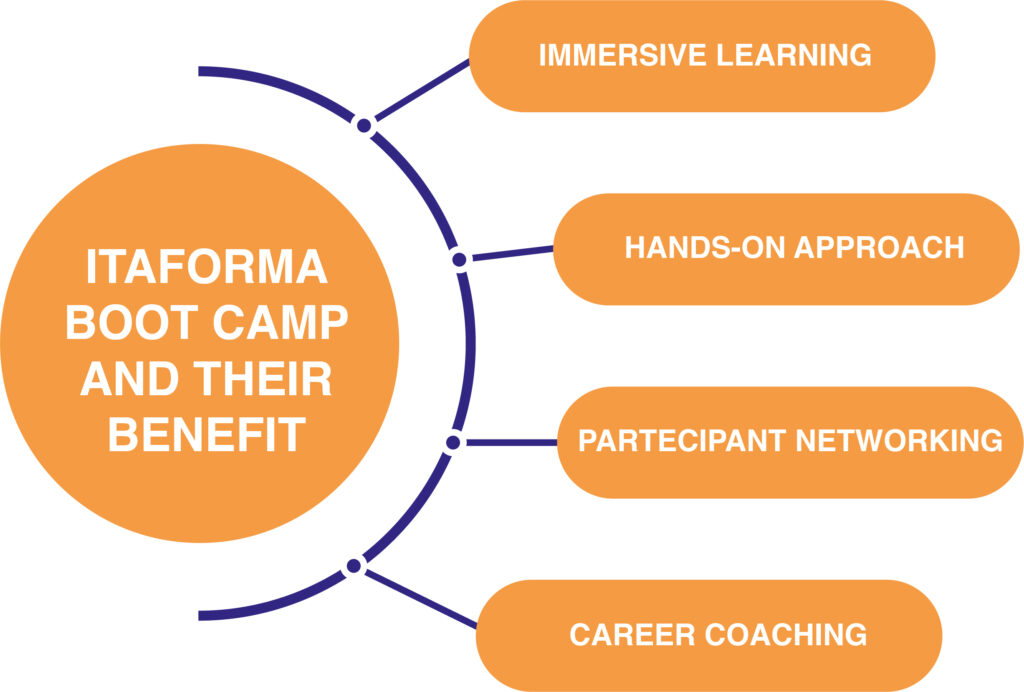
Bootcamp Itaforma: learn to weld in record time

Bootcamp Itaforma: learn to weld in record time

Learn to weld smarter not harder

The term bootcamp is no longer confined to the military. Today it refers to an intensive training method that focuses on the essentials: practice. We at ITAFORMA have rethought this concept to adapt it to a practical and sought-after profession: learning to weld.

Our goal? To offer an intense and extremely practical course designed for those who want to learn welding in a professional and serious way, whether for retraining, upgrading or seeking their first job.

Bootcamp Itaforma: learn to weld in record time

Learn to weld in an intense and practical welding way

ITAFORMA bootcamps present a clear and effective structure: intensive courses focused on acquiring the skills essential to welding in a professional context.
Learning takes place in real operating situations, both through practical activities in the field and in organizational work management, simulating a real work trip.
Each session is designed to teach welding under concrete conditions, combining focused theory and, most importantly, extensive hands-on experience.

Our workshops are fully equipped to allow students to practice safely from day one, within an industrial and professional environment.
Our instructors, true welding mentors and highly qualified professionals, regularly participate in international competitions and constantly update themselves on current regulations in Europe and abroad.

They are available to students every step of the way: from training on safety regulations, to using machines, to perfecting the technical gesture, to practical advice on the craft and building a career as a welder.

Learn to weld to find work quickly

Our bootcamps are designed to meet the specific needs of companies. The training takes place at a metallurgical production site, so you learn in a real-world/production setting. It is training done by professionals for professionals.
When you come to Itaforma to learn welding, you leave with real know-how, European certifications, and often a job opportunity within 1 to 3 weeks.

Learn to weld through a human and motivating experience

Learn to weld with ITAFORMA means much more than acquiring a technical skill: it is to live an intense and formative experience, immersed in a stimulating environment, surrounded by people who share the same goal of growth as you.
During bootcamp, you will become part of a true community of students, professionals and experienced instructors, ready to accompany you throughout your welding learning journey and beyond, offering ongoing support.

Students who choose to learn to weld with us come from all over the world. Beyond the technical experience, our bootcamp offers a unique human experience, fostering the building of authentic bonds with people of different cultures, ages and horizons.
Participating in the ITAFORMA BootCamp means not only learning to weld, but also training as professional welders, one of the most in-demand figures in international industry today.

Learn to weld by creating a solid professional network

Learn to weld with ITAFORMA also means joining a professional ecosystem designed to accompany you throughout your career.
Participating in an ITAFORMA bootcamp is not only an opportunity to acquire technical skills: it is a real opportunity to build a network of strategic contacts in the welding industry.

Joining ITAFORMA means access to a network of more than 2,000 partner companies and thousands of job opportunities aligned with your specialization and professional experience. Along the way, you will be able to participate in one-on-one interviews, practice tests under real-world conditions, and group recruitment sessions directly with our industry partners.

Learn to weld with us also means benefiting from the support of a network of former students, now established professionals, experienced mentors and specialized recruiters ready to facilitate your entry into the job market.
ITAFORMA encourages the creation of real synergies, offering not only technical training but also a powerful tool for building lasting relationships and launching a successful career.
Learning to weld is not just a matter of technique: it is learning how to navigate within a dynamic industry full of professional opportunities.

Bootcamp Itaforma: learn to weld in record time

A concrete investment in your future

Choosing to learn welding with ITAFORMA is a strategic investment in your future. Participating in a bootcamp means dedicating a short but intensive time to acquiring a trade that is in high demand in the job market.
Learning to weld and becoming a qualified welder guarantees a quick return on investment, providing access to numerous professional opportunities in Italy and abroad.

In the industrial world, welders are true professionals able to choose from the best contracts, the most competitive companies and the most advantageous working conditions. Learning to weld means acquiring valuable technical and manual know-how, applicable in sectors such as industry, construction, shipbuilding, automotive, refining, food, energy, pharmaceutical and many others.

Flexible, structured and person-friendly training

Our bootcamps, dedicated to those who wish to learn to weld efficiently, vary in duration from 2 weeks to 2 months, depending on the type of welding chosen and the

Training takes place entirely in-person, in our fully equipped laboratories: each trainee has his or her own workstation and welding machine. This approach allows us to offer a highly personalized course, in which each participant can learn to weld in complete immersion, followed individually by our experienced instructors.

At ITAFORMA, learn to weld means being the protagonist of your own learning, in an environment that values talent, commitment and personal growth.

Why learn welding with Itaforma?

  • To learn a concrete trade in just a few weeks and start a new career with a solid foundation.
  • To learn welding alongside experienced, nationally and internationally recognized professionals.
  • To progress quickly through intensive practice and learning in real work situations.
  • To be constantly supported, paired and mentored throughout your training.
  • To enter a booming industry sector, where the demand for qualified welders is ever increasing
  • To obtain official European welding certification, essential for working in the main markets of the sector.
  • To access numerous job opportunities and build a successful professional career in the welding world.

Would you like to learn welding for real?

Our bootcamps start every month.

Sign up now to learn to weld, certify skills and find a skilled job in just a few weeks.
itaforma.com
Disegno Tecnico

Introduzione al Disegno Tecnico

Il disegno tecnico è un linguaggio universale utilizzato in ambito industriale per rappresentare in modo preciso e dettagliato componenti, macchine e strutture. Grazie al disegno tecnico, ingegneri, progettisti e tecnici possono comunicare in modo chiaro e standardizzato, garantendo un’interpretazione univoca delle specifiche di produzione.

La conoscenza del disegno tecnico è essenziale per chiunque operi nel settore della meccanica, dell’ingegneria civile, dell’architettura e della produzione industriale. Senza una corretta interpretazione del disegno tecnico, sarebbe impossibile realizzare progetti conformi agli standard richiesti.

Elementi Fondamentali del Disegno Tecnico

Per comprendere a fondo il disegno tecnico, è necessario conoscere i suoi elementi fondamentali. Ogni aspetto del disegno tecnico è regolato da norme internazionali che ne garantiscono la standardizzazione e la leggibilità.

1. Normative del Disegno Tecnico

Il disegno tecnico segue specifiche normative che ne regolano la realizzazione e l’interpretazione. 

Tra le più importanti troviamo:
• ISO (International Organization for Standardization): norme internazionali per il disegno tecnico.

• UNI (Ente Italiano di Normazione): standard italiani per la rappresentazione grafica.

• ASME (American Society of Mechanical Engineers): standard utilizzati nell’industria meccanica.

2. Tipologie di Disegno Tecnico

Il disegno tecnico si suddivide in diverse tipologie in base allo scopo e al livello di dettaglio richiesto:

• Disegno tecnico meccanico: utilizzato per la progettazione di componenti e macchinari.

• Disegno tecnico architettonico: rappresenta edifici e strutture.

• Disegno tecnico elettrico: utilizzato per schemi elettrici e circuiti.

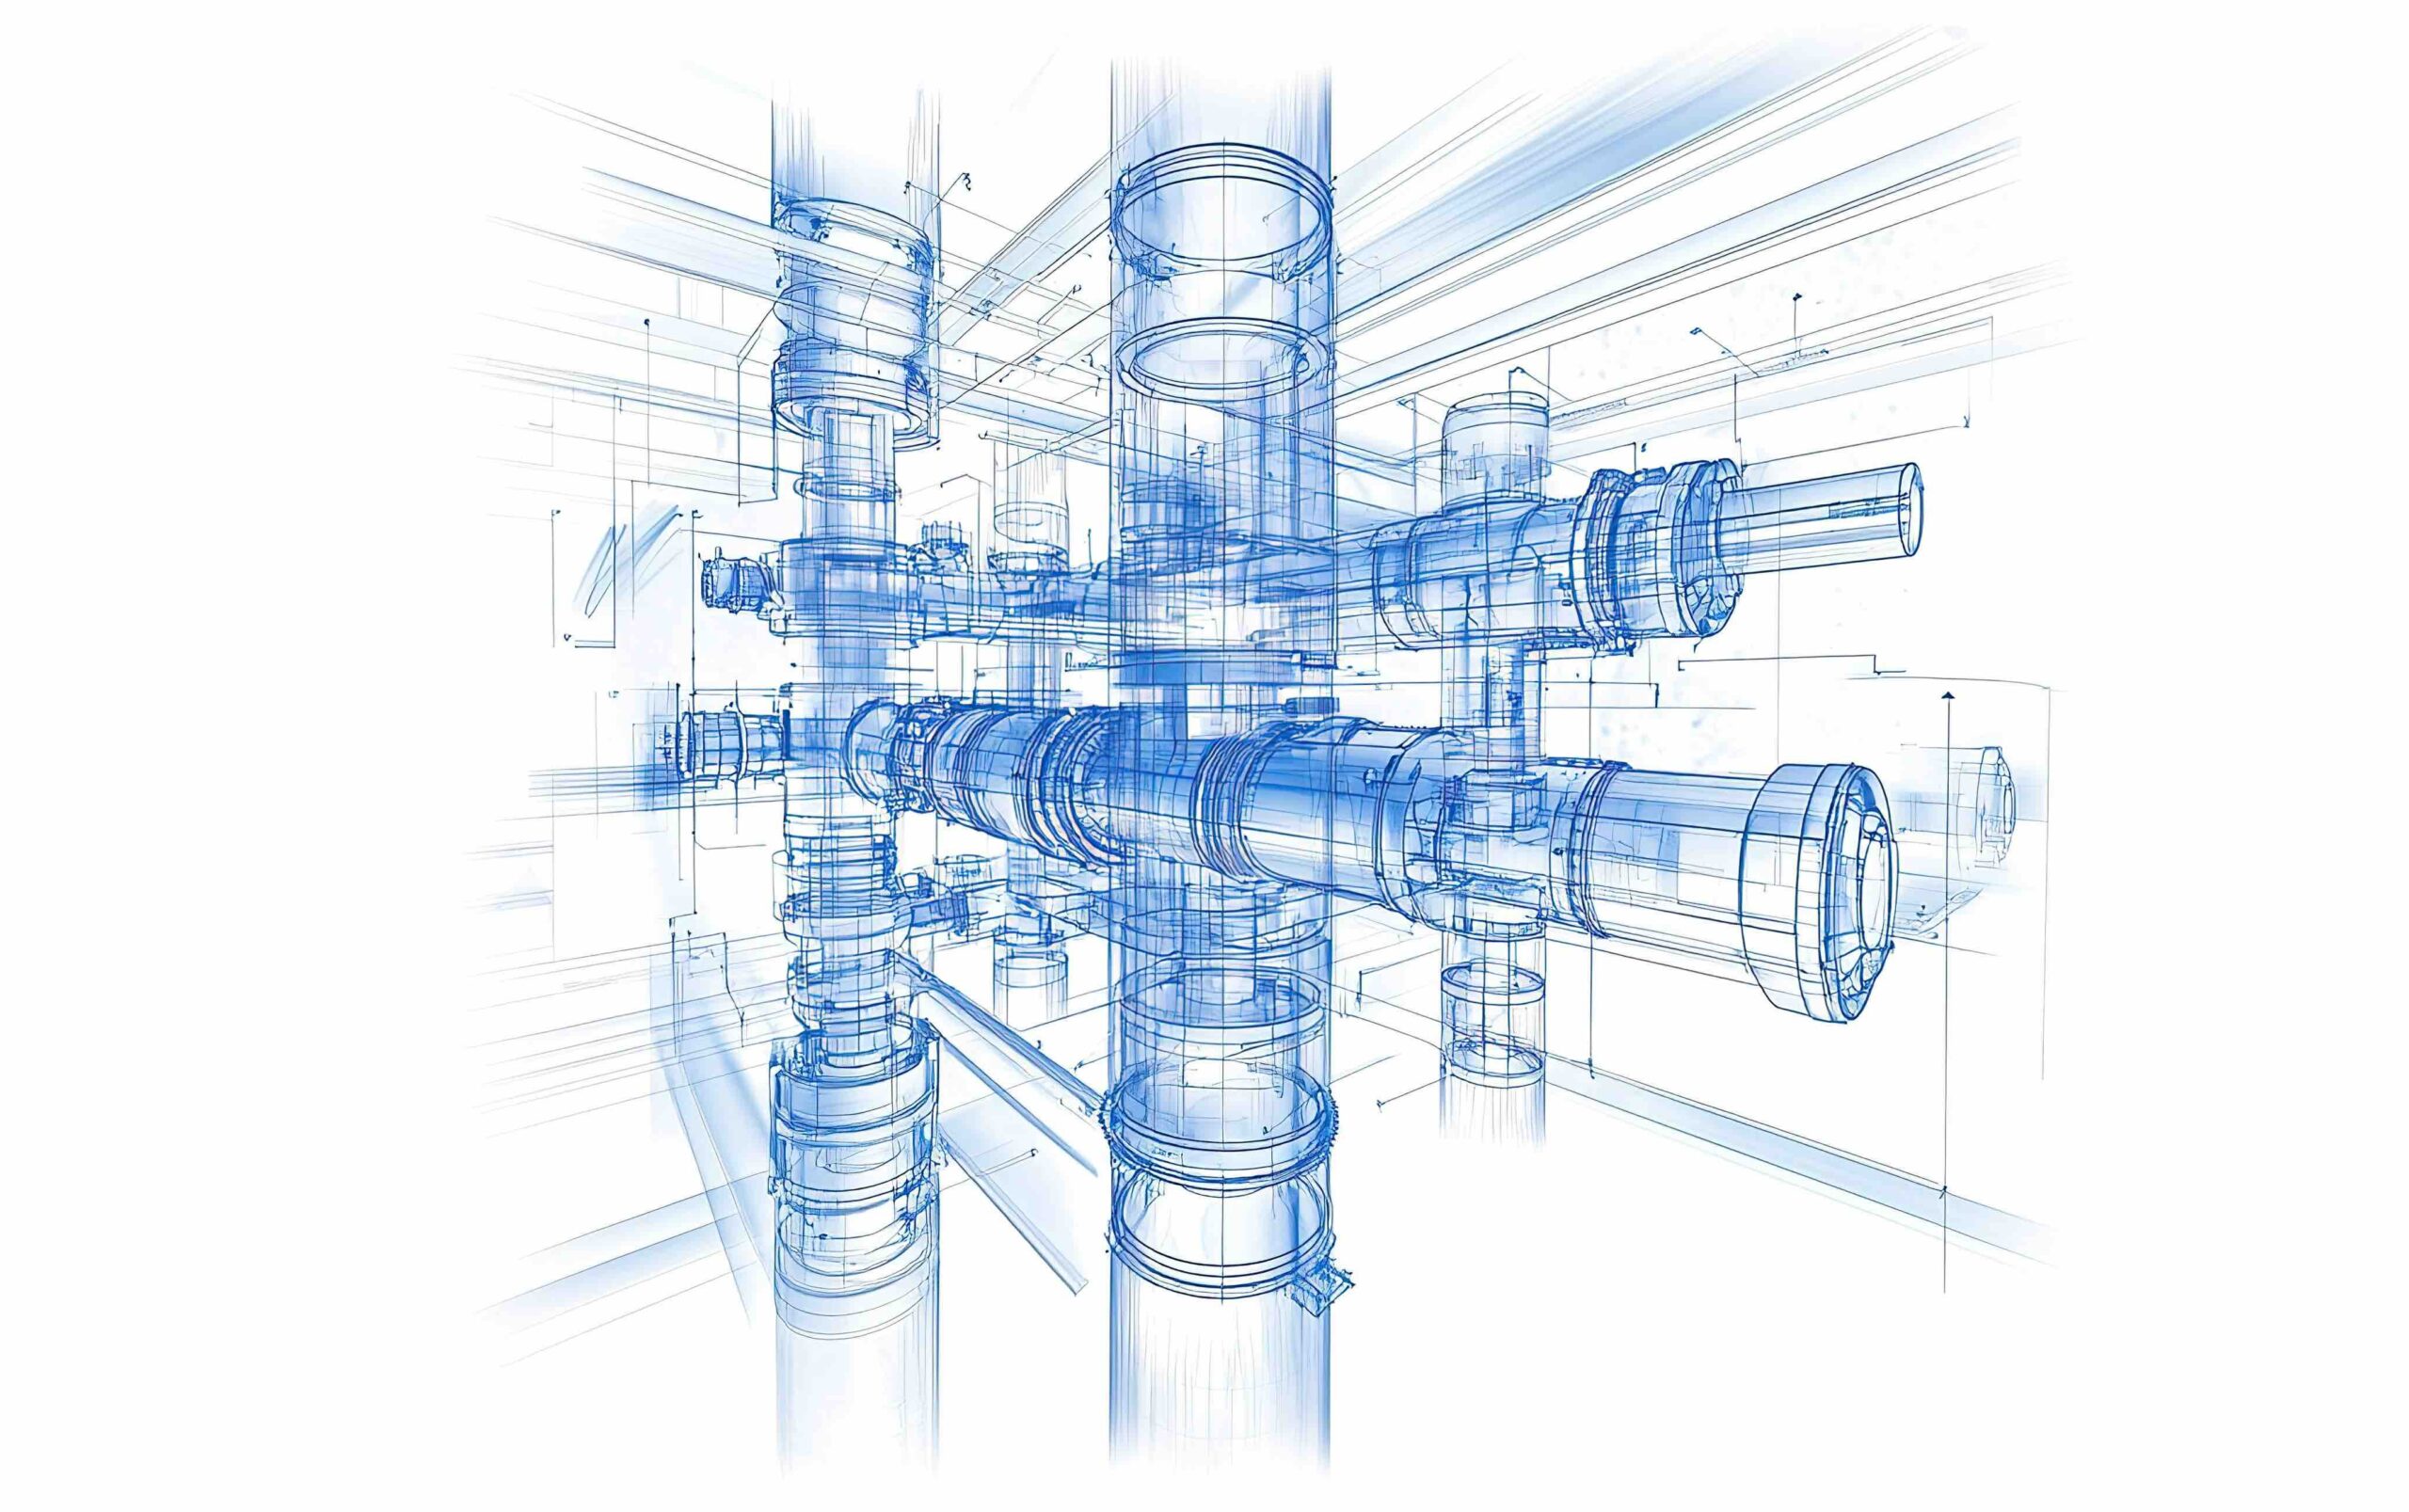
• Disegno tecnico idraulico: impiegato nella progettazione di impianti idraulici.

3. Simbologia e Convenzioni nel Disegno Tecnico

Nel disegno tecnico, ogni elemento grafico ha un significato preciso e codificato. Le principali convenzioni includono:

Linee continue: per contorni visibili.

Linee tratteggiate: per elementi nascosti.

Linee di centro: per assi di simmetria.

Simbologia delle tolleranze: per indicare le tolleranze dimensionali e geometriche.

4. Proiezioni Ortogonali e Assonometria

Il disegno tecnico utilizza diverse modalità di rappresentazione per descrivere gli oggetti in modo chiaro:

• Proiezioni ortogonali: rappresentano l’oggetto da diverse angolazioni (vista frontale, laterale e dall’alto).

• Disegno assonometrico: rappresentazione tridimensionale che fornisce una visione complessiva del pezzo.

5. Quote e Tolleranze nel Disegno Tecnico

Un elemento essenziale del disegno tecnico è l’indicazione delle dimensioni, che avviene attraverso le quote. Le tolleranze, invece, specificano il margine di errore accettabile nella realizzazione dei componenti, garantendo la precisione dei pezzi prodotti.

Strumenti Utilizzati nel Disegno Tecnico

La realizzazione e la lettura del disegno tecnico richiedono strumenti adeguati, sia manuali che digitali:

• Strumenti tradizionali: compassi, squadre, righe, normografi.

• Software CAD: programmi come AutoCAD, SolidWorks e CATIA per la progettazione digitale.

• Strumenti di misura: calibro, micrometro e comparatori per il controllo dimensionale.


Applicazioni del Disegno Tecnico nell’Industria

Il disegno tecnico è alla base della progettazione e della produzione in numerosi settori:

• Industria meccanica: per la progettazione e produzione di macchinari e componenti.

• Settore edile e architettonico: per la realizzazione di edifici e infrastrutture.

• Industria elettronica: per la progettazione di circuiti e schemi elettrici.

• Aerospaziale: per la progettazione di velivoli e componenti aeronautici.

L’Importanza della Lettura del Disegno Tecnico per la Crescita Professionale

Oltre alla capacità di realizzare un disegno tecnico, è fondamentale saperlo leggere e interpretare. La lettura del disegno tecnico è una competenza chiave per chi lavora in ambito tecnico e industriale.

1. Vantaggi della Competenza nella Lettura del Disegno Tecnico

     • Maggiore autonomia lavorativa: chi sa leggere un disegno tecnico può eseguire lavorazioni senza errori.

    • Crescita professionale: la padronanza del disegno tecnico è spesso un requisito fondamentale per avanzare di carriera.

    • Migliore comunicazione tecnica: la lettura del disegno tecnico permette di collaborare efficacemente con progettisti e ingegneri.

    2. Formazione nella Lettura del Disegno Tecnico

    Per acquisire competenze nella lettura del disegno tecnico, è consigliabile seguire un percorso formativo specifico. I corsi di lettura del disegno tecnico  forniscono le conoscenze necessarie per interpretare correttamente le specifiche tecniche e operare con precisione nel proprio ambito lavorativo.

    Conclusão

    Il disegno tecnico è il fondamento di ogni attività produttiva e progettuale. Conoscere le norme, le convenzioni e le tecniche di rappresentazione è essenziale per chiunque operi nei settori industriali e ingegneristici.

    Tuttavia, per sfruttare appieno il potenziale del disegno tecnico, è indispensabile sviluppare competenze nella sua lettura. Saper interpretare correttamente un disegno tecnico è un’abilità fondamentale per migliorare la precisione delle lavorazioni, ridurre gli errori e progredire professionalmente.

    Se desideri approfondire le tue conoscenze e migliorare la tua carriera, ti consigliamo di iscriverti a un corso specializzato nella lettura del disegno tecnico.

    Scopri il corso di lettura del disegno tecnico offerto da Itaforma al seguente link

    —> Corso Lettura Disegno Meccanico.

    Lettura Disegno Meccanico

    Introduzione alla Lettura Disegno Meccanico

    La lettura disegno meccanico è una competenza essenziale per ingegneri, tecnici e operai specializzati che operano nel settore industriale. Comprendere un disegno tecnico meccanico significa essere in grado di interpretare con precisione le informazioni riguardanti dimensioni, tolleranze, materiali e lavorazioni.

    Grazie alla lettura disegno meccanico, è possibile garantire la corretta realizzazione dei componenti e l’assemblaggio delle macchine, riducendo il margine di errore e ottimizzando i tempi di produzione.

    Perché è importante la Lettura Disegno Meccanico?

    Nel contesto industriale, la lettura disegno meccanico è fondamentale per molteplici motivi:

    ➤ Comunicazione universale: il disegno meccanico segue norme internazionali che lo rendono comprensibile in tutto il mondo.

    ➤ Precisione nella produzione: la corretta interpretazione dei simboli e delle quote garantisce un prodotto conforme al progetto.

    ➤ Riduzione degli sprechi: un’accurata lettura disegno meccanico aiuta a evitare errori costosi.

    ➤ Sicurezza e qualità: comprendere le specifiche di lavorazione riduce i rischi di malfunzionamento.

    Elementi Base della Lettura Disegno Meccanico

    La lettura disegno meccanico richiede la conoscenza di diversi elementi fondamentali:

    1. Simbologia del Disegno Tecnico

    Ogni disegno tecnico meccanico utilizza simboli e convenzioni standardizzate per rappresentare forature, finiture, saldature e altri dettagli di lavorazione.

    2. Scale di Rappresentazione nel disegno meccanico

    Nel disegno meccanico, le proporzioni sono fondamentali. Le scale più comuni sono:

    • 1:1 (dimensioni reali)

    • 2:1, 5:1 (ingrandimento)

    • 1:2, 1:5 (riduzione)

    3. Tipologie di Linee in un disegno meccanico

    Ogni linea in un disegno meccanico ha un significato specifico:

    – Linee continue: contorni visibili del pezzo

    – Linee tratteggiate: bordi nascosti

    – Linee di centro: asse di simmetria

    4. Quote e Tolleranze

    Le quote definiscono le dimensioni di ogni parte del pezzo, mentre le tolleranze indicano i limiti entro cui una misura può variare senza compromettere la funzionalità del componente.

    Strumenti Utilizzati per la Lettura Disegno Meccanico

    Per una corretta lettura disegno meccanico, è importante conoscere gli strumenti più usati:

    – Calibro e micrometro: per misurazioni precise delle dimensioni

    – Software CAD: strumenti digitali come AutoCAD  e SolidWorks permettono di leggere e modificare i disegni tecnici

    – Normative tecniche: regolamenti ISO, UNI e ASME per una corretta interpretazione dei disegni

    Applicazioni della Lettura Disegno Meccanico

    La lettura disegno meccanico trova applicazione in diversi settori industriali:

    – Industria automobilistica: progettazione di motori e componenti meccanici

    – Aerospaziale: realizzazione di strutture leggere e resistenti

    – Robotica: sviluppo di sistemi automatizzati

    – Costruzione di macchinari industriali: assemblaggio di impianti complessi

    Come Migliorare le Competenze nella Lettura Disegno Meccanico

    Per acquisire competenze nella lettura disegno meccanico, è consigliabile seguire corsi specializzati che insegnino le tecniche di interpretazione e le normative vigenti.

    Conclusão

    La lettura disegno meccanico è una competenza essenziale per chi lavora nel settore industriale. Una corretta interpretazione dei disegni tecnici permette di ottimizzare la produzione, ridurre gli errori e garantire un elevato standard qualitativo.

    Se desideri approfondire le tue conoscenze e imparare a leggere i disegni tecnici in modo professionale, ti consigliamo il corso di Lettura del Disegno Meccanico offerto da Itaforma.

    Scopri di più e iscriviti al corso qui –> Corso lettura Disegno Tecnico.

    Disegno Meccanico

    Introduzione al Disegno Meccanico

    Il disegno meccanico è uno strumento fondamentale per la progettazione e la produzione industriale.
    Attraverso il disegno tecnico, gli ingegneri e i progettisti possono comunicare in modo chiaro e preciso le specifiche di un componente o di un’intera macchina. Il disegno meccanico segue normative standardizzate e utilizza una simbologia ben definita per garantire una corretta interpretazione a livello internazionale.

    Importanza del Disegno Meccanico nell’Industria

    Nel settore manifatturiero e industriale, il disegno meccanico rappresenta la base per la realizzazione di prodotti affidabili e funzionali. 

    Grazie al disegno tecnico, è possibile tradurre le idee in modelli grafici dettagliati, utili per la produzione e l’assemblaggio di macchine, attrezzature e dispositivi complessi. La precisione del disegno meccanico assicura che i componenti prodotti rispettino le specifiche progettuali, riducendo errori e sprechi.

    Principali Normative del Disegno Meccanico

    Il disegno meccanico segue regole e standard precisi, stabiliti da enti internazionali come:

    – ISO (International Organization for Standardization): Definisce le norme generali per il disegno tecnico e le tolleranze dimensionali.

    – UNI (Ente Nazionale Italiano di Unificazione): Regola le specifiche per la rappresentazione di componenti meccanici in Italia.

    – ASME (American Society of Mechanical Engineers): Utilizzato soprattutto negli Stati Uniti, disciplina aspetti specifici del disegno meccanico.

    Il rispetto di queste normative è essenziale per garantire l’intercambiabilità e la compatibilità dei componenti meccanici a livello globale.

    Tipologie di Disegno Meccanico

    Esistono diverse tipologie di disegno meccanico, ciascuna con una funzione specifica:

    – Disegno di Progettazione: Fornisce una visione generale del progetto e delle specifiche dei materiali.

    – Disegno di Dettaglio: Mostra ogni componente con tutte le dimensioni e le tolleranze necessarie per la produzione.

    – Disegno di Assemblaggio: Illustra il montaggio dei vari componenti per facilitare l’assemblaggio finale.

    – Disegno Esploso: Presenta una rappresentazione visiva di tutti i componenti separati per comprendere la loro disposizione.


    Strumenti Utilizzati nel Disegno Meccanico

    Per realizzare un disegno meccanico preciso, vengono utilizzati diversi strumenti:

    – Software CAD (Computer-Aided Design): Programmi come AutoCAD, SolidWorks e CATIA permettono di realizzare modelli digitali dettagliati.

    – Strumenti Tradizionali: Squadre, compassi, goniometri e normografi sono ancora utilizzati per schizzi preliminari e documentazione tecnica.

    – Stampanti 3D: Sempre più impiegate per la prototipazione rapida di componenti meccanici.

    Tolleranze e Rugosità nel Disegno Meccanico

    Uno degli aspetti più importanti nel disegno meccanico è la definizione delle tolleranze dimensionali e geometriche. Le tolleranze indicano la deviazione massima accettabile rispetto alla misura nominale, mentre la rugosità definisce la finitura superficiale del pezzo. Questi parametri garantiscono la funzionalità e l’intercambiabilità dei componenti.

    Applicazioni del Disegno Meccanico

    Il disegno meccanico trova applicazione in numerosi settori:

    – Industria Automobilistica: Progettazione di motori, trasmissioni e telai.

    – Settore Aerospaziale: Creazione di componenti strutturali per aeroplani e satelliti.

    – Produzione di Macchinari Industriali: Realizzazione di impianti per la lavorazione dei materiali.

    – Robotica e Automazione: Sviluppo di dispositivi meccanici per l’automazione industriale.

    Conclusão

    Il disegno meccanico rappresenta un pilastro fondamentale per il mondo della progettazione industriale.
    Grazie a tecnologie sempre più avanzate, la precisione e la qualità del disegno tecnico sono migliorate, contribuendo all’evoluzione dell’ingegneria moderna. 

    Per chi desidera lavorare nel settore meccanico, acquisire competenze nel disegno meccanico è essenziale per una carriera di successo.

    Se vuoi approfondire le tue conoscenze e imparare a leggere e interpretare i disegni tecnici meccanici in modo professionale, ti consigliamo il corso di Lettura del Disegno Tecnico di Itaforma.

    Scopri di più e iscriviti al corso qui –>  Corso Lettura Disegno Meccanico Tecnico.

    Corso Lettura Disegno Tecnico Meccanico Online

    Perché scegliere un Corso Lettura Disegno Tecnico Meccanico Online?

    Il Corso Lettura Disegno Tecnico Meccanico Online è ideale per chi desidera acquisire competenze nella comprensione e interpretazione dei disegni tecnici utilizzati nell’industria meccanica. Grazie alla modalità online, gli studenti possono apprendere in modo flessibile e accessibile, adattando lo studio ai propri impegni quotidiani.

    Il disegno tecnico meccanico è una competenza fondamentale per chi lavora nel settore industriale, poiché consente di tradurre idee e progetti in rappresentazioni grafiche dettagliate. L’interpretazione corretta di questi disegni è essenziale per la produzione di componenti meccanici di precisione e per la collaborazione efficace tra progettisti, ingegneri e tecnici di produzione.

    Grazie all’approccio digitale del Corso Lettura Disegno Tecnico Meccanico Online, gli studenti possono accedere a materiali interattivi, esercitazioni pratiche e lezioni strutturate per migliorare le loro capacità in tempi rapidi.

    Vantaggi del Corso Lettura Disegno Tecnico Meccanico Online

    Partecipare a un Corso Lettura Disegno Tecnico Meccanico Online offre numerosi vantaggi rispetto ai corsi in presenza:

    – Flessibilità: Studia ovunque e in qualsiasi momento, adattando il corso ai tuoi impegni personali e professionali. Gli studenti possono seguire le lezioni al proprio ritmo, senza pressioni.

    – Accessibilità: Nessun bisogno di spostarsi, con un notevole risparmio di tempo e costi di trasporto.

    – Interattività: Supporto continuo da parte di docenti esperti, attraverso chat, forum di discussione e sessioni live per risolvere dubbi e approfondire gli argomenti.

    – Materiali didattici sempre disponibili: Video-lezioni, dispense, esercizi pratici e simulazioni sempre accessibili, per un apprendimento efficace e ripetibile nel tempo.

    –  Aggiornamenti costanti: I contenuti del corso vengono aggiornati regolarmente per restare al passo con le evoluzioni del settore meccanico.

    Grazie a questi vantaggi, il Corso Lettura Disegno Tecnico Meccanico Online si rivela un’ottima scelta sia per chi vuole iniziare da zero sia per chi desidera migliorare le proprie competenze professionali.

    Programma del Corso Lettura Disegno Tecnico Meccanico Online

    Il programma del Corso Lettura Disegno Tecnico Meccanico Online è strutturato per garantire una formazione completa e pratica. Ecco gli argomenti principali trattati durante il corso:

    – Norme del Disegno Tecnico: Formati dei fogli, cartiglio, scale di rappresentazione.
    – Tipologie di Rappresentazione: Proiezioni ortogonali, assonometriche, sezioni e viste; come interpretare le diverse rappresentazioni grafiche.
    – Linee di Quotatura e Normative UNI: Disposizione e leggibilità delle quote tecniche per la corretta realizzazione dei disegni.
    – Tolleranze Geometriche e Dimensionali: Sistema ISO delle tolleranze, scostamenti e loro applicazione nei disegni tecnici.
    – Finitura e Rugosità Superficiale: Simbologia di rappresentazione e specifiche tecniche per la finitura dei componenti.
    – Tipologie di Accoppiamenti: Accoppiamenti con gioco, interferenza, incerto; come selezionare il tipo di accoppiamento più adatto.
    – Tecniche di Misurazione: Uso di strumenti come calibro, micrometro, goniometro e metro per verificare le misure dei pezzi prodotti.
    – Collegamenti e Rappresentazione: Filettature, viti, bulloni, chiavette, linguette, alberi scanalati e simbologie della saldatura.
    – Materiali Metallici: Caratteristiche, trattamenti termici e prove di resistenza per selezionare i materiali più adatti.
    – Esercitazioni Pratiche: Lettura e quotatura di particolari meccanici reali, con esercizi guidati per sviluppare competenze applicative.

    Questo programma dettagliato permette di apprendere tutti gli aspetti fondamentali del disegno tecnico meccanico, fornendo le competenze necessarie per operare nel settore con sicurezza e precisione.

    Obiettivi del Corso Lettura Disegno Tecnico Meccanico Online

    Gli obiettivi principali del Corso Lettura Disegno Tecnico Meccanico Online sono:

    – Fornire le basi essenziali per comprendere e interpretare i disegni tecnici meccanici.

    – Sviluppare competenze pratiche attraverso esercitazioni dettagliate su casi reali.

    – Preparare i partecipanti all’inserimento lavorativo nel settore meccanico, fornendo loro una preparazione concreta e spendibile sul mercato.

    – Migliorare la capacità di analisi e interpretazione dei disegni per evitare errori durante la produzione.

    Grazie a questi obiettivi, i partecipanti potranno migliorare le proprie competenze e ampliare le opportunità professionali nel settore industriale e meccanico.

    A chi è rivolto il Corso Lettura Disegno Tecnico Meccanico Online?

    Il Corso Lettura Disegno Tecnico Meccanico Online è perfetto per:

    – Operai e Tecnici di Produzione: Per migliorare le competenze nella lettura del disegno tecnico e ridurre errori di produzione.

    – Progettisti e Ingegneri: Per acquisire una conoscenza approfondita dei disegni meccanici e migliorare la comunicazione con il team di produzione.

    – Studenti e Neolaureati: Per iniziare con solide basi nel settore industriale e migliorare il proprio curriculum.

    – Professionisti del Settore: Per aggiornare le competenze e rimanere competitivi nel mercato del lavoro.

    Come iscriversi al Corso Lettura Disegno Tecnico Meccanico Online

    Per iscriversi al Corso Lettura Disegno Tecnico Meccanico Online, visita la pagina ufficiale sul nostro sito web: 
    —> 
    Corso Lettura Disegno Meccanico Tecnico.

    Qui troverai tutte le informazioni dettagliate sul programma, le modalità di iscrizione e i contatti per ulteriori chiarimenti.

    Investire nel Corso Lettura Disegno Tecnico Meccanico Online significa acquisire competenze fondamentali e ampliare le proprie opportunità di carriera nel settore meccanico. 
    Grazie alla modalità online, è possibile apprendere in modo efficace e flessibile, senza rinunciare alla qualità della formazione.

    MIG/MAG Welding

    1. Definition of the MIG/MAG Welding Process

    MIG/MAG welding (Metal Inert Gas/Metal Active Gas) is a widely used welding process in modern industry. This technique relies on creating an electric arc between a filler electrode wire and the workpiece. 

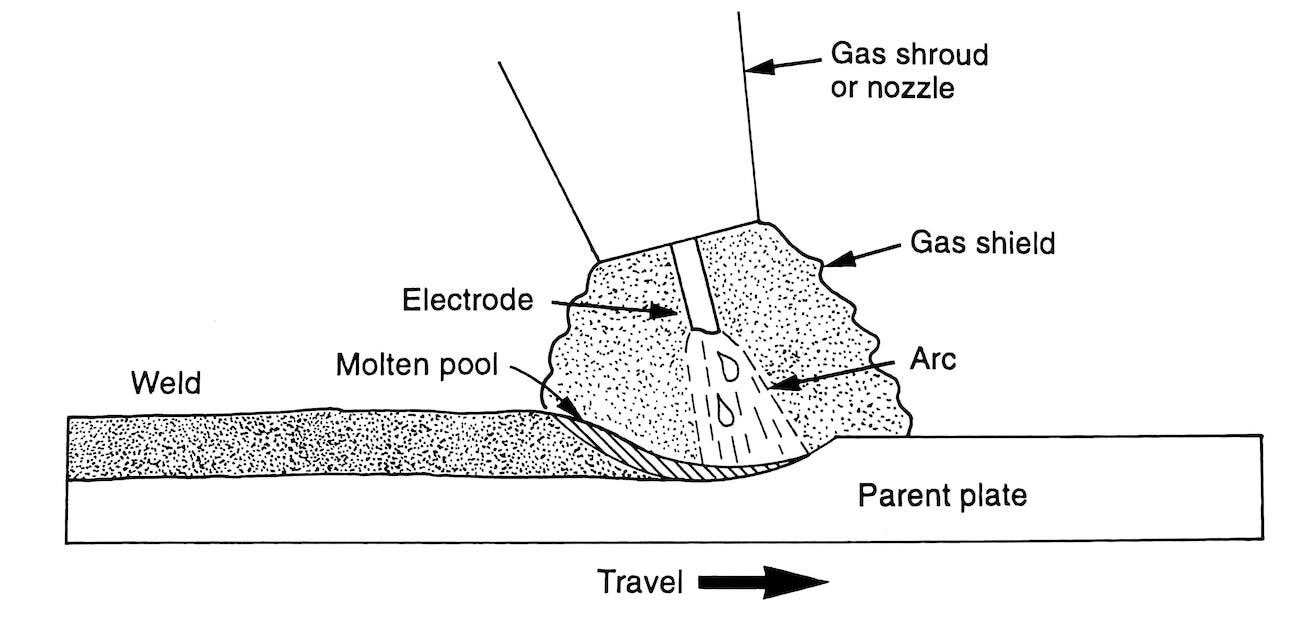
    The arc generates enough heat to melt both the base metal and the electrode, forming a solid weld bead. The fusion occurs under the protection of a gas shield, either inert (argon, helium) for MIG welding or active (carbon dioxide, gas mixtures) for MAG welding. The gas shield prevents oxidation, ensuring the quality of the weld bead.

    The main parameters influencing MIG/MAG welding include:

    • Wire feed speed (welding intensity)
    • Gas flow rate
    • Electrode wire diameter
    • Welding position (flat, vertical, etc.)
    • Preparation of the workpieces
    • Nature and thickness of the materials to be welded

    2. Principle of MIG/MAG Welding

    When the welder activates the trigger of the torch, it initiates the continuous feeding of the filler wire (hence the term “continuous wire welding”) while releasing the protective gas and closing the electrical circuit. The electric arc then forms between the electrode (wire) and the workpiece, generating sufficient heat to melt the materials. The filler metal, melted by the arc, combines with the base metal, creating a homogeneous weld. The process is performed under a gas shield that protects the molten area from oxidation, ensuring high-quality welds.

    3. Advantages and Disadvantages of MIG/MAG Welding

    Advantages:

    • Cost-effective: MIG/MAG welding is particularly economical due to its fast welding speed and low material costs.
    • High welding speed: This process allows for rapid welding, making it ideal for large-scale industrial production.
    • High metal deposition rate: The MIG/MAG process deposits a significant amount of filler metal, improving overall process efficiency.
    • Versatility in material thicknesses: MIG/MAG welding can be used for a wide range of material thicknesses.
    • Welding in all positions: This process can be used for welding in various positions, including overhead and vertical.
    • Aesthetic welds: The resulting weld bead is often of very high quality with minimal spatter, reducing the need for post-welding cleaning.
    • Automation potential: MIG/MAG welding is commonly used in robotic applications for repetitive, high-precision welding tasks.

    Disadvantages:

    • Limited for thin materials: This process may not be ideal for very thin materials or delicate parts, as the heat generated can be too high.
    • Sensitivity to environmental conditions: In outdoor environments, the protective gas can be disturbed by wind, affecting weld quality.

    4. Arc Transfers in MIG/MAG Welding

    The different types of arc transfers impact the quality of MIG/MAG welds. These transfer types are determined by the adjustments of intensity and voltage.

    • Short Arc Transfer: In this mode, the arc periodically short circuits onto the workpiece, and the metal is deposited in small droplets. This mode is ideal for precise penetration welds, but the arc is unstable, leading to spatter.
    • Globular Transfer: This intermediate mode between short arc and spray transfer generates larger droplets with less penetration and more spatter.
    • Spray Arc Transfer: This mode creates stable fusion with fine droplets projected into the molten pool, providing deeper penetration and a higher deposition rate.

    5. MIG/MAG Welding Unit Installation

    Setting up a MIG/MAG welding station involves several key components:

    • Wire spool and feed system: The wire spool is the fundamental element for continuous filler wire feeding.
    • Feed system: The wire feeding is controlled by smooth or knurled rollers that regulate the wire speed.
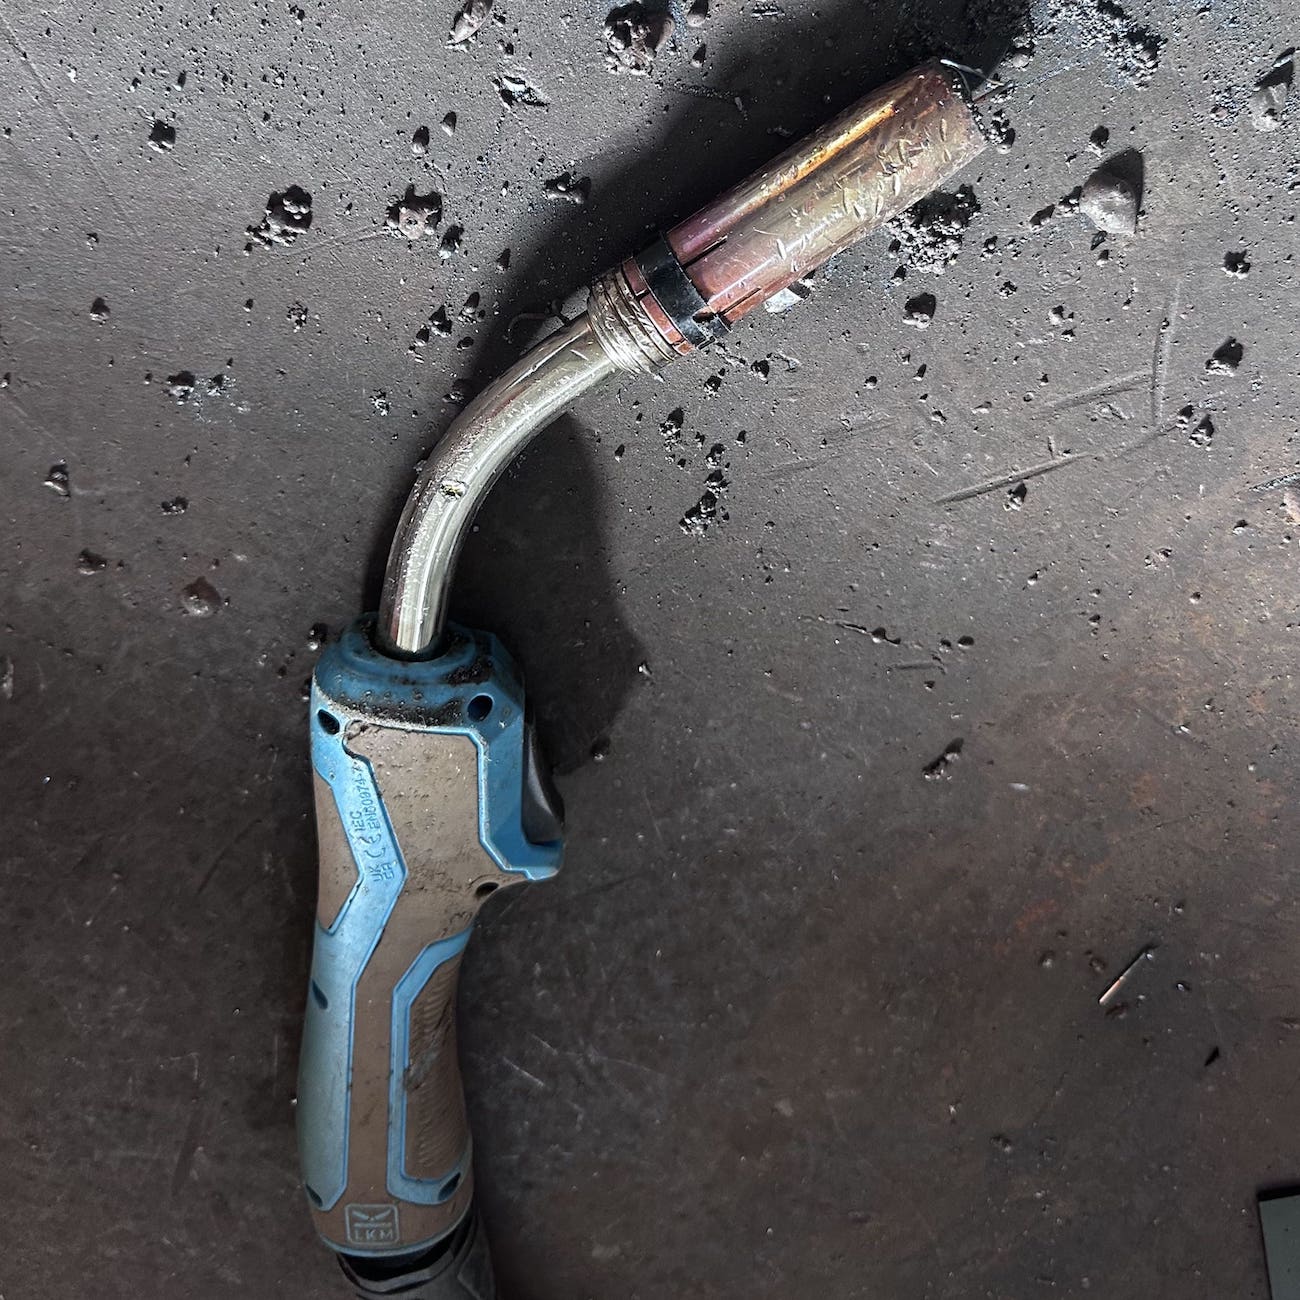
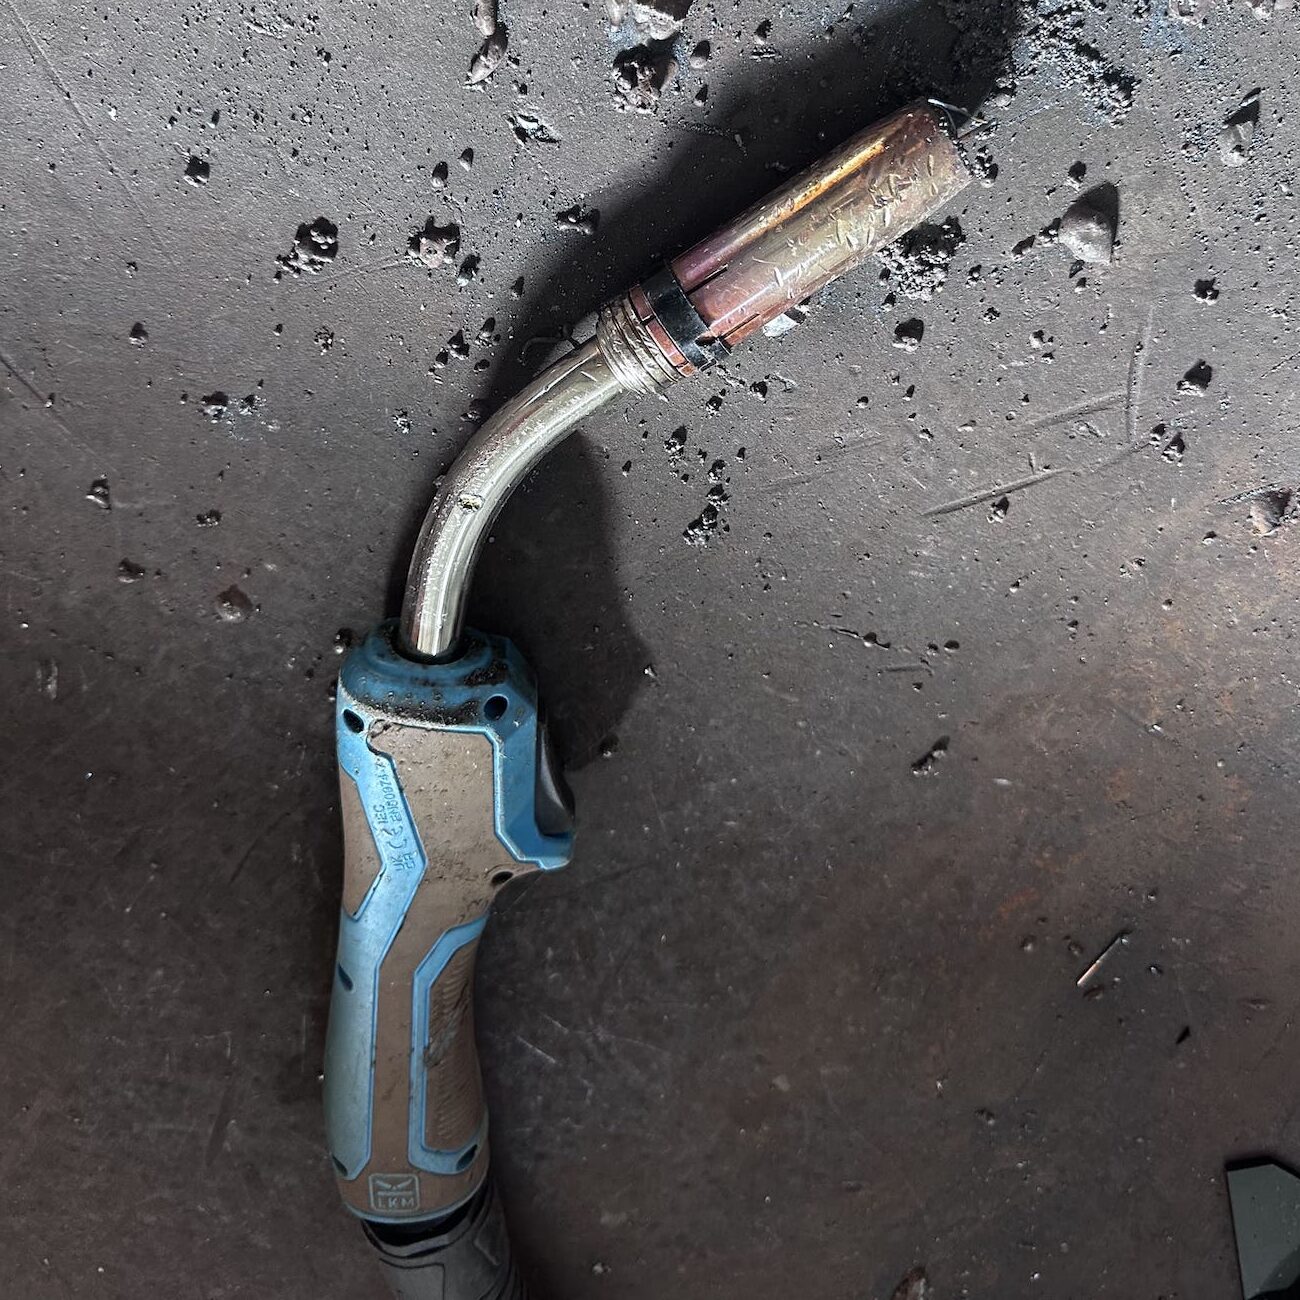
    • Torch: The torch transports both the filler wire and the protective gas to the welding area.
    • Control unit: This unit allows for adjusting welding parameters such as wire speed, current intensity, and gas flow rate.

    Ground clamp: Completes the electrical circuit necessary for the arc formation.

    6. Industrial Applications of MIG/MAG Welding

    MIG/MAG welding is used across a wide range of industries due to its flexibility and fast execution. Some of the most common applications include:

    • Automotive Industry: MIG/MAG welding is extensively used for assembling chassis, body parts, and repairing metallic elements made of aluminum or steel.

    • Metal Construction: This process is widely employed for welding heavy metal structures such as bridges, shipyards, industrial buildings, and pipeline installations.

    • Aerospace Industry: The precision of MIG/MAG welding is highly valued for assembling aircraft and spacecraft components.

    • Agricultural Equipment Manufacturing: MIG/MAG welding is used for manufacturing and repairing agricultural machinery, especially for steel structures.

    • Machine Manufacturing: Due to its ability to weld various metals, MIG/MAG welding is ideal for assembling parts in complex industrial machinery.

    7. The Importance of Practical Training to Obtain MIG/MAG Certification ISO 9606-1

    Becoming a skilled MIG/MAG welder requires quality hands-on training. While theoretical knowledge is important for understanding the basic principles of welding, practical skills gained in the field are essential for mastering MIG/MAG welding. This welding technique requires a strong grasp of torch handling, precise welding parameter adjustments, and weld quality control.

    To obtain a recognized professional certification, such as UNI ISO 9606-1, it is crucial to undergo practical training at an accredited center. This certification ensures that the welder has the necessary skills to execute high-quality welds according to international standards. It is often required in demanding industries such as aerospace, automotive, and metal construction. 

    Moreover, obtaining this certification increases the chances of securing a stable and well-paid job as a MIG/MAG welder, as it demonstrates a high level of technical competence and reliability—qualities highly sought after by employers.

    Soudure au fil continu MIG/MAG

    1. Définition du procédé de soudure au fil continu, dit  MIG/MAG

    La soudure MIG/MAG (Metal Inert Gas/Metal Active Gas) est un procédé de soudage largement utilisé dans l’industrie moderne.
    Ce procédé repose sur la création d’un arc électrique entre une électrode-fil d’apport et la pièce à souder. 

    L’arc génère une chaleur suffisante pour faire fondre le métal de base et l’électrode, formant ainsi un cordon de soudure solide. Cette fusion se fait sous protection d’un gaz, soit inerte (argon, hélium) pour la soudure MIG, soit actif (dioxyde de carbone, mélange de gaz) pour la soudure MAG. La protection gazeuse évite l’oxydation et assure la qualité du cordon.

    Les principaux paramètres influençant la soudure MIG/MAG sont:

    • La vitesse d’avance du fil (intensité de la soudure)
    • Le débit de gaz
    • Le diamètre du fil d’électrode
    • La position de soudage (plat, vertical, etc.)
    • La préparation des pièces à souder
    • La nature et l’épaisseur des matériaux à souder

    2. Principe du procédé MIG/MAG

    Le soudeur actionne la gâchette de la torche pour enclencher le dévidage continu du fil d’apport, (d’où le nom: soudure au fil continu) tout en libérant le gaz de protection et en fermant le circuit électrique. 

    L’arc électrique se forme alors entre l’électrode (fil) et la pièce à souder, générant une chaleur suffisante pour faire fondre les matériaux. Le métal d’apport, fondu par l’arc, se mélange avec le métal de base et crée ainsi une soudure homogène. 

    Le procédé est effectué sous un bouclier gazeux qui protège la zone de fusion de l’oxydation, assurant ainsi une soudure de qualité.

    3. Avantages et inconvénients du procédé MIG/MAG

    Avantages:

    • Rentabilité : La soudure MIG/MAG est particulièrement économique grâce à sa vitesse de soudage rapide et à son faible coût de matériel.
    • Haute vitesse de soudage : Ce procédé permet d’effectuer des soudures rapidement, ce qui en fait un choix privilégié dans les productions industrielles de grande échelle.
    • Taux de dépôt de métal élevé : Ce procédé permet de déposer une quantité importante de métal d’apport, augmentant ainsi l’efficacité du processus.
    • Polyvalence des épaisseurs : La soudure MIG/MAG est adaptée à une large gamme d’épaisseurs de matériaux.
    • Soudage dans toutes les positions : Ce procédé peut être utilisé pour des soudures dans différentes positions, y compris en overhead et vertical.
    • Esthétique des soudures : Le cordon obtenu est souvent de très bonne qualité, sans projections excessives, ce qui minimise le besoin de nettoyage après soudage.
    • Automatisation possible : Le procédé MIG/MAG est couramment utilisé dans les applications robotiques pour des soudures répétitives de haute précision.

    Inconvénients:

    • Limitation dans les matériaux fins : Ce procédé peut ne pas être idéal pour les matériaux très fins ou les pièces délicates, car la chaleur générée peut être trop élevée.
    • Sensibilité aux conditions environnementales : En extérieur, le gaz de protection peut être perturbé par le vent, affectant la qualité de la soudure.

    4. Les transferts d’arc en soudure MIG/MAG

    Les différents types de transfert d’arc influencent la qualité de la soudure MIG/MAG. Ces types de transferts sont déterminés par les réglages d’intensité et de tension.

    • Transfert par court-circuit (short arc) : Dans ce mode, l’arc se ferme périodiquement sur la pièce, et le métal se dépose en petites gouttes. Ce mode est idéal pour les soudures de pénétration précise, mais l’arc est instable, générant des projections.

    • Transfert globulaire : Ce mode intermédiaire entre court-circuit et pulvérisation génère des gouttes plus grandes et une pénétration plus faible, avec davantage de projections.

    • Transfert par pulvérisation axiale (spray arc) : Ce mode génère une fusion stable avec des gouttelettes fines projetées dans le bain de fusion, permettant une pénétration plus profonde et un taux de dépôt élevé.

    5. Installation d’une unité de soudage MIG/MAG

    L’installation d’une station de soudage MIG/MAG nécessite plusieurs composants clés :

    • Bobine et système de dévidage : La bobine de fil est l’élément de base pour l’alimentation continue du fil d’apport.
    • Système de dévidage : Le dévidage du fil est assuré par des galets lisses ou crantés qui contrôlent la vitesse du fil.
    • La torche : L’élément qui transporte à la fois le fil d’apport et le gaz de protection vers la zone de soudure.
    • L’unité de réglage : Permet d’ajuster les paramètres de soudage tels que la vitesse du fil, l’intensité du courant, et le débit du gaz.
    • Masse : Sert à compléter le circuit électrique nécessaire à la formation de l’arc.

    6. Applications industrielles du procédé MIG/MAG

    La soudure MIG/MAG est utilisée dans une large gamme de secteurs industriels en raison de sa flexibilité et de sa rapidité d’exécution. Parmi les applications les plus courantes, on retrouve:

    • L’industrie automobile : La soudure MIG/MAG est largement utilisée pour l’assemblage de châssis, de pièces de carrosserie et pour les réparations d’éléments métalliques en aluminium ou acier.

    • Le secteur de la construction métallique : Ce procédé est couramment employé pour souder des structures métalliques lourdes comme des ponts, chantiers navals, des bâtiments industriels ou des installations de pipelines.

    • L’industrie aérospatiale : La précision de la soudure MIG/MAG est très prisée pour assembler des composants d’avions et de fusées.

    • L’industrie du matériel agricole : La soudure MIG/MAG est également utilisée dans la fabrication et la réparation de machines agricoles, notamment pour les structures en acier.

    • Le secteur de la fabrication de machines : Grâce à sa capacité à souder différents types de métaux, le procédé est idéal pour l’assemblage de pièces dans des machines industrielles complexes.

    7. L’importance de la formation pratique pour obtenir une certification MIG/MAG ISO 9606-1

    Devenir un soudeur MIG/MAG compétent nécessite une formation pratique de qualité. Bien que la théorie soit importante pour comprendre les principes de base du soudage, ce sont les compétences pratiques acquises sur le terrain qui permettent de maîtriser le procédé MIG/MAG. En effet, la soudure MIG/MAG requiert une bonne maîtrise de la manipulation de la torche, des réglages précis des paramètres de soudage et du contrôle de la qualité du cordon.

    Pour obtenir une certification professionnelle reconnue, comme la certification UNI ISO 9606-1, il est crucial de suivre une formation pratique dans un centre agréé. Cette certification garantit que le soudeur possède les compétences nécessaires pour exécuter des soudures de qualité selon les normes internationales. 

    Elle est souvent exigée dans les secteurs industriels exigeants, comme l’aéronautique, l’automobile et la construction métallique. 

    De plus, cette certification augmente les chances de trouver un emploi stable et bien rémunéré en tant que soudeur MIG/MAG, car elle témoigne d’un haut niveau de compétence technique et de fiabilité, qualité très recherchée par les employeurs.

    Saldatura a filo continuo (MIG/MAG)

    Saldatura a filo continuo (MIG/MAG)

    1. Definizione del Processo di Saldatura MIG/MAG detto filo continuo

    La saldatura MIG/MAG (Metal Inert Gas/Metal Active Gas) è un processo di saldatura ampiamente utilizzato nell’industria moderna. Questo processo si basa sulla creazione di un arco elettrico tra un elettrodo-filo di apporto e il pezzo da saldare. L’arco genera una temperatura sufficiente a fondere sia il metallo base che l’elettrodo, formando una solida saldatura. La fusione avviene sotto protezione di un gas, inerte (argon, elio) per la saldatura MIG, o attivo (anidride carbonica, miscele di gas) per la saldatura MAG. La protezione gassosa previene l’ossidazione, garantendo la qualità del cordone di saldatura.

    I principali parametri che influenzano la saldatura MIG/MAG sono:

    • Velocità di avanzamento del filo (intensità della saldatura)
    • Flusso di gas
    • Diametro del filo elettrodo
    • Posizione di saldatura (orizzontale, verticale, ecc.)
    • Preparazione dei pezzi da saldare
    • Natura e spessore dei materiali da saldare

    2. Principio del Processo MIG/MAG

    Quando l’operatore attiva il grilletto della torcia, si avvia l’alimentazione continua del filo di apporto (da qui il termine “saldatura a filo continuo”), mentre viene rilasciato il gas di protezione e si chiude il circuito elettrico. L’arco elettrico si forma quindi tra l’elettrodo (filo) e il pezzo da saldare, generando calore sufficiente per fondere i materiali. Il metallo di apporto, fuso dall’arco, si mescola con il metallo base e crea una saldatura omogenea. Il processo viene eseguito sotto uno schermo gassoso che protegge la zona di fusione dall’ossidazione, assicurando saldature di alta qualità.

    3. Vantaggi e Svantaggi della Saldatura MIG/MAG

    Vantaggi:

    • Convenienza: La saldatura MIG/MAG è particolarmente economica grazie alla sua velocità di saldatura e ai bassi costi dei materiali.
    • Alta velocità di saldatura: Questo processo permette di saldare rapidamente, rendendolo ideale per produzioni industriali su larga scala.
    • Alto tasso di deposito di metallo: La saldatura MIG/MAG consente di depositare una grande quantità di metallo di apporto, aumentando l’efficienza complessiva del processo.
    • Versatilità negli spessori: La saldatura MIG/MAG è adatta a una vasta gamma di spessori dei materiali.
    • Saldatura in tutte le posizioni: Questo processo può essere utilizzato per saldature in diverse posizioni, inclusi overhead e verticali.
    • Estetica delle saldature: Il cordone risultante è spesso di alta qualità, con minime proiezioni, riducendo la necessità di pulizia post-saldatura.
    • Automazione possibile: La saldatura MIG/MAG è comunemente utilizzata in applicazioni robotiche per saldature ripetitive di alta precisione.

    Svantaggi:

    • Limitazione per materiali sottili: Questo processo potrebbe non essere ideale per materiali molto sottili o parti delicate, in quanto il calore generato potrebbe essere troppo elevato.
    • Sensibilità alle condizioni ambientali: All’esterno, il gas di protezione può essere disturbato dal vento, influenzando la qualità della saldatura.

    4. Trasferimenti dell’Arco nella Saldatura MIG/MAG

    I diversi tipi di trasferimento dell’arco influenzano la qualità delle saldature MIG/MAG. Questi tipi di trasferimento sono determinati dalle regolazioni di intensità e tensione.

    • Trasferimento per cortocircuito: In questa modalità, l’arco si chiude periodicamente sul pezzo, e il metallo viene depositato in piccole gocce. Questa modalità è ideale per saldature di penetrazione precisa, ma l’arco è instabile, causando proiezioni.
    • Trasferimento globulare: Modalità intermedia tra cortocircuito e spruzzo, genera gocce più grandi e penetrazione inferiore, con più proiezioni.
    • Trasferimento per spruzzo assiale: Questa modalità genera una fusione stabile con gocce fini proiettate nel bagno di fusione, permettendo una penetrazione più profonda e un tasso di deposito maggiore.

    5. Installazione di un’Unità di Saldatura MIG/MAG

    L’installazione di una stazione di saldatura MIG/MAG richiede diversi componenti chiave:

    • Bobina e sistema di alimentazione: La bobina del filo è l’elemento fondamentale per l’alimentazione continua del filo di apporto.
    • Sistema di alimentazione: L’alimentazione del filo è regolata da rulli lisci o scanalati che controllano la velocità del filo.
    • Torcia: La torcia trasporta sia il filo di apporto che il gas di protezione verso l’area di saldatura.
    • Unità di regolazione: Permette di regolare i parametri di saldatura come la velocità del filo, l’intensità della corrente e il flusso di gas.
    • Massa: Serve a completare il circuito elettrico necessario per la formazione dell’arco.

    6. Applicazioni Industriali della Saldatura MIG/MAG

    La saldatura MIG/MAG viene utilizzata in una vasta gamma di settori industriali grazie alla sua flessibilità e velocità di esecuzione. Tra le applicazioni più comuni troviamo:

    • Industria automobilistica: La saldatura MIG/MAG è ampiamente utilizzata per l’assemblaggio di telai, pezzi di carrozzeria e per le riparazioni di elementi metallici in alluminio o acciaio.
    • Settore delle costruzioni metalliche: Questo processo viene comunemente utilizzato per saldare strutture metalliche pesanti come ponti, cantieri navali, edifici industriali e impianti di pipeline.
    • Industria aerospaziale: La precisione della saldatura MIG/MAG è molto apprezzata per l’assemblaggio di componenti di aerei e razzi.
    • Industria del materiale agricolo: La saldatura MIG/MAG viene anche utilizzata nella produzione e riparazione di macchinari agricoli, in particolare per le strutture in acciaio.
    • Settore della produzione di macchinari: Grazie alla sua capacità di saldare diversi tipi di metalli, il processo è ideale per l’assemblaggio di parti in macchine industriali complesse.

    7. L’Importanza della Formazione Pratica per Ottenere la Certificazione MIG/MAG ISO 9606-1

    Diventare un saldatore MIG/MAG competente richiede una formazione pratica di qualità.
    Sebbene la teoria sia importante per comprendere i principi di base della saldatura, sono le competenze pratiche acquisite sul campo a permettere di padroneggiare il processo MIG/MAG. La saldatura MIG/MAG richiede una buona padronanza della manovra della torcia, della regolazione precisa dei parametri di saldatura e del controllo della qualità del cordone.

    Per ottenere una certificazione professionale riconosciuta, come la certificazione UNI ISO 9606-1, è cruciale seguire una formazione pratica presso un centro accreditato.
    Questa certificazione garantisce che il saldatore possieda le competenze necessarie per eseguire saldature di qualità secondo gli standard internazionali.
    Viene spesso richiesta nei settori industriali esigenti, come l’aeronautica, l’automobile e la costruzione metallica. Inoltre, ottenere questa certificazione aumenta le possibilità di trovare un lavoro stabile e ben retribuito come saldatore MIG/MAG, poiché dimostra un elevato livello di competenza tecnica e affidabilità, qualità molto ricercata dai datori di lavoro.

    Soldadura: A importância da poça de fusão

    A poça de fusão é um elemento-chave na soldadura, um processo metalúrgico que une materiais metálicos através da criação de uma zona fundida que, após arrefecimento, assegura a coesão e a resistência do conjunto.

    A compreensão das caraterísticas e do comportamento da poça de fusão é crucial para os soldadores profissionais, quer utilizem a soldadura TIG, MIG/MAG ou por eléctrodos.

    Soldadura TIG: Uma poça de fusão pequena e estável

    1.1 Princípios da soldadura TIG

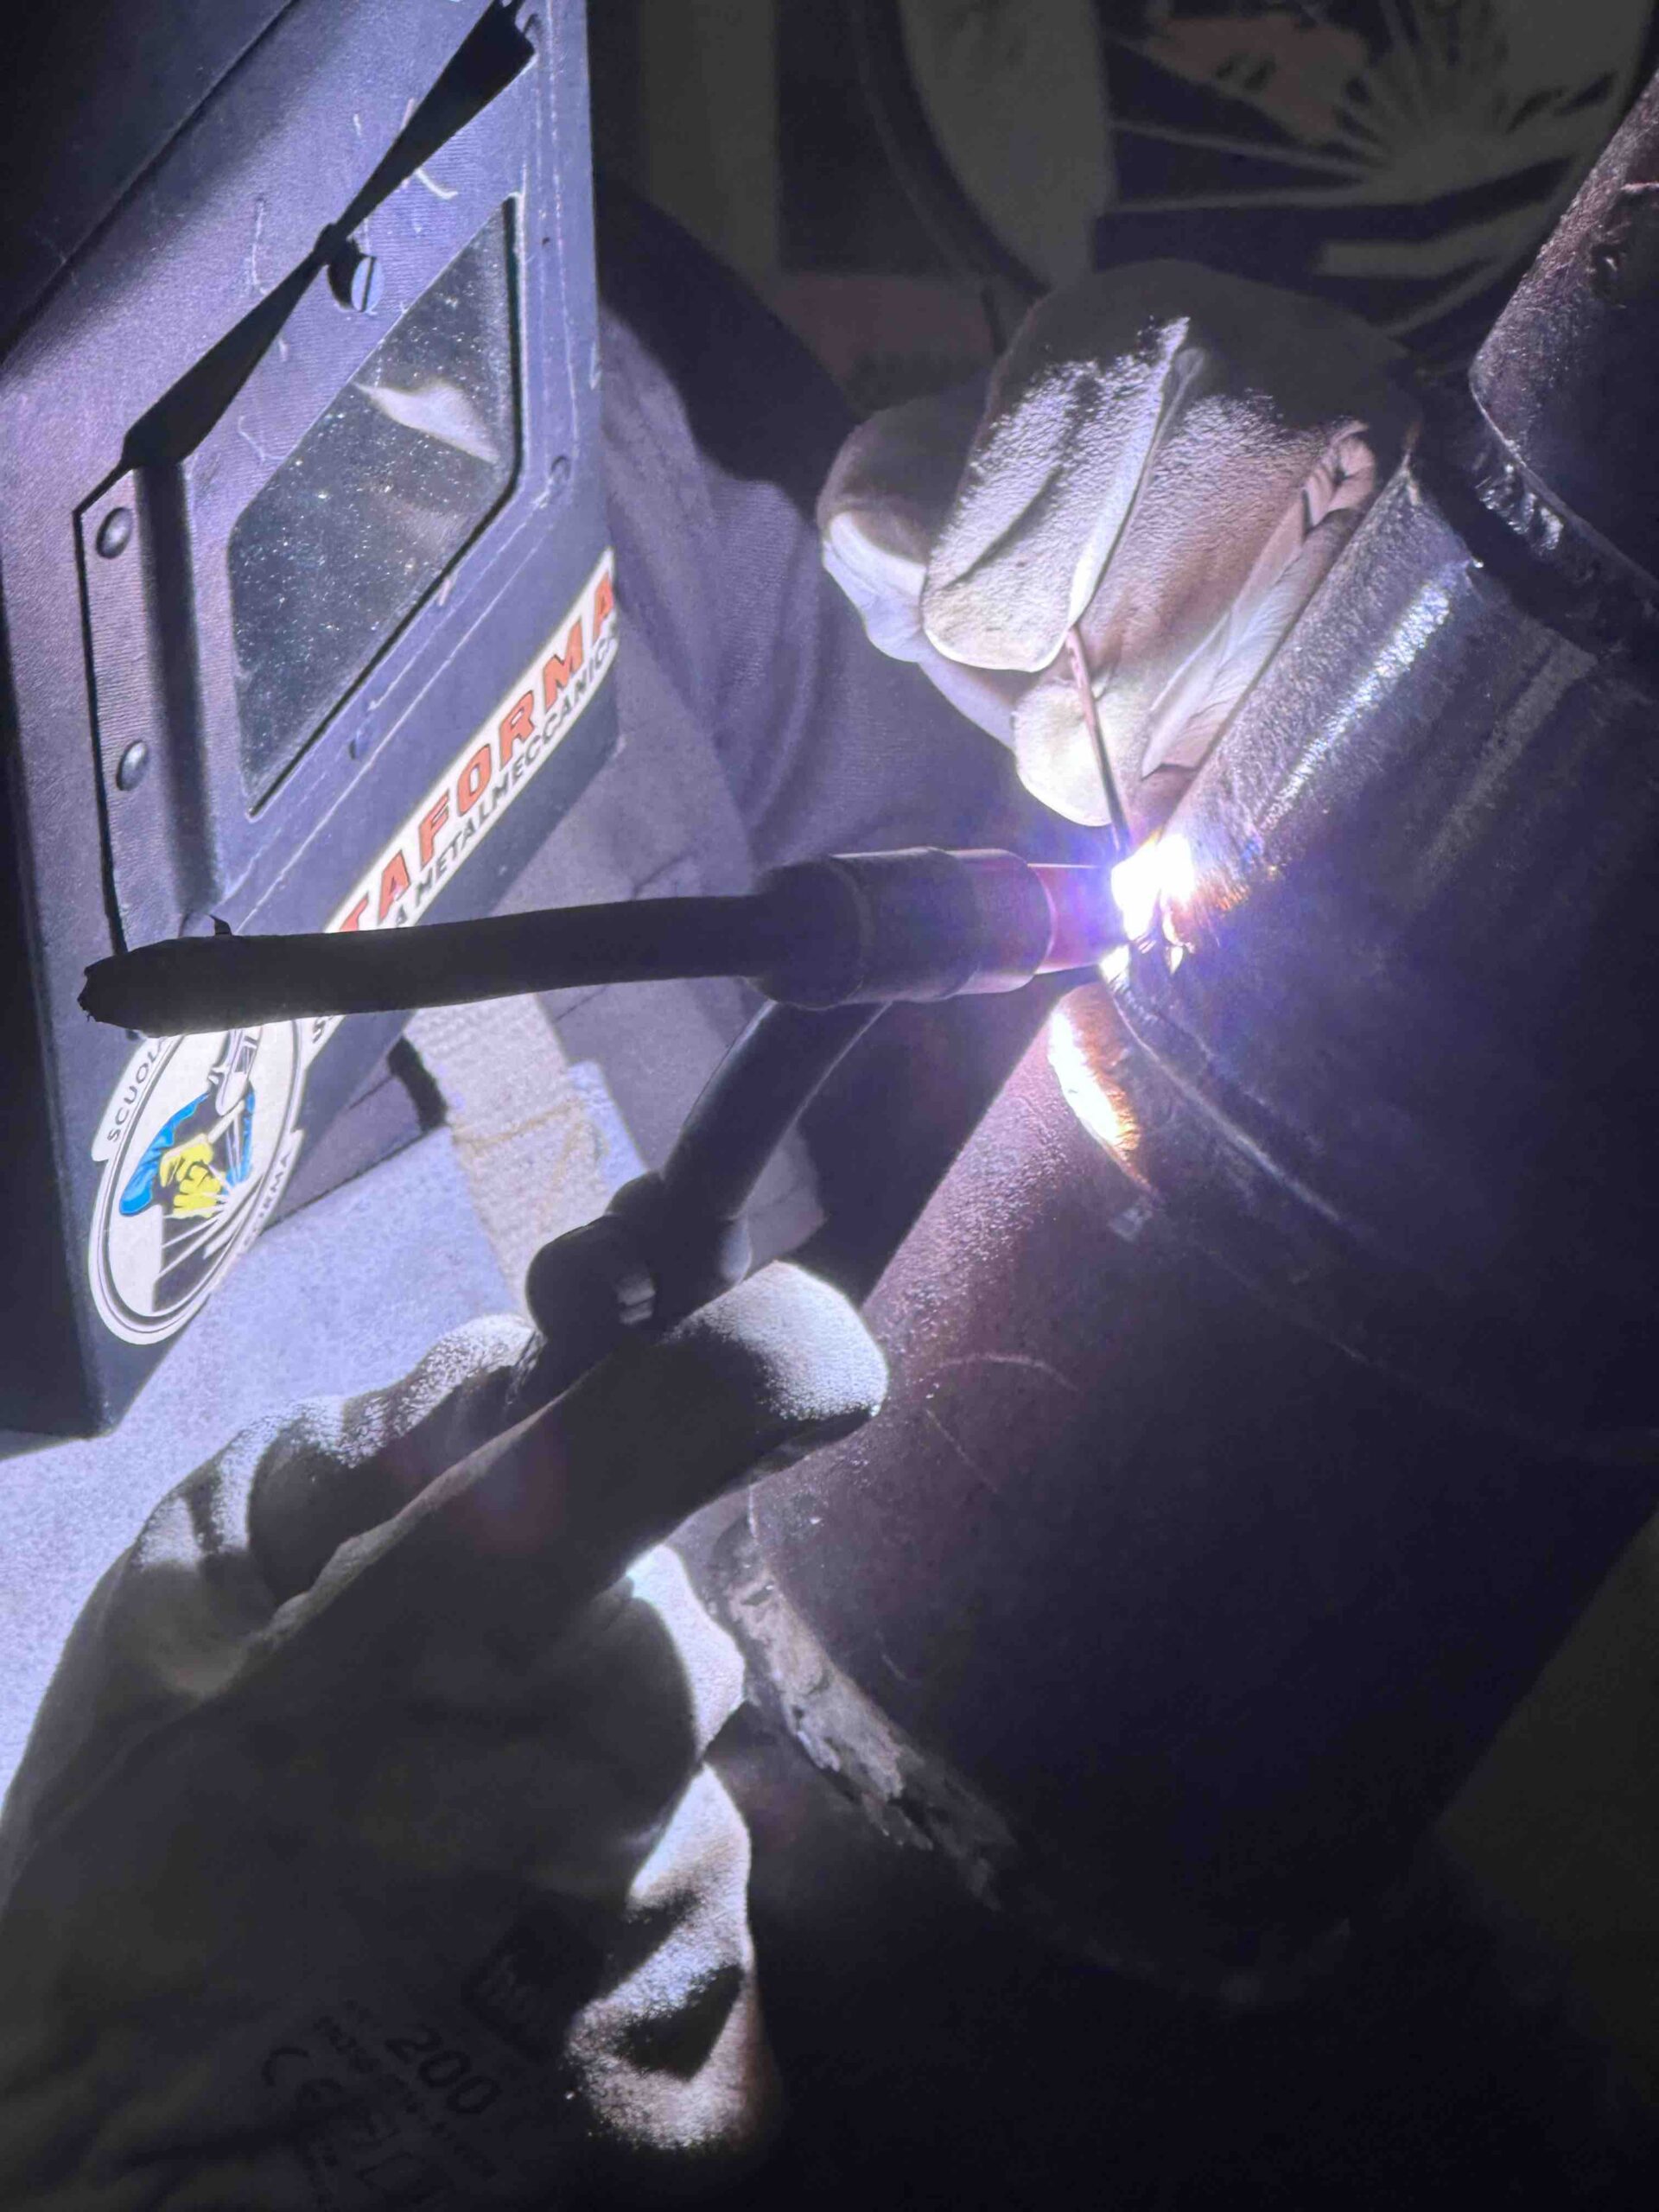
    O processo de soldadura TIG (Tungsten Inert Gas) baseia-se na utilização de um arco elétrico gerado entre um elétrodo de tungsténio não consumível e a peça de trabalho. Este processo permite uma elevada precisão graças a uma poça de fusão muito controlada.

    1.2 Caraterísticas técnicas da poça de fusão TIG

    A poça de fusão formada pelo processo TIG é relativamente pequena e estável. Esta estabilidade deve-se a vários factores técnicos fundamentais. Em primeiro lugar, o fluxo de gás inerte (normalmente árgon) é ajustável e desempenha um papel fundamental na proteção da poça contra a oxidação.

    O gás cria um invólucro protetor em torno da área fundida, evitando quaisquer reacções químicas indesejáveis com a atmosfera, como a formação de óxidos ou nitretos. Em segundo lugar, o controlo preciso da entrada de calor é outro elemento fundamental. O calor do arco elétrico pode ser regulado através de um pedal ou de um regulador na tocha, permitindo ao soldador adaptar-se à natureza e à espessura do material. Por exemplo, a redução do calor é essencial para evitar a deformação térmica em chapas finas ou para minimizar as tensões residuais em estruturas sensíveis.

    A escolha do elétrodo de tungsténio também é fundamental para a estabilidade da piscina. Um elétrodo demasiado fino pode levar à instabilidade do arco, enquanto um elétrodo demasiado grande pode sobreaquecer a zona fundida.
    O diâmetro do elétrodo deve ser escolhido de acordo com a intensidade necessária e as caraterísticas do metal de base. Por fim, uma técnica de soldadura adequada, combinada com um movimento constante e uma velocidade consistente, garante que a poça de fusão permanece homogénea e sem defeitos. Os riscos comuns a monitorizar incluem a porosidade, normalmente causada por contaminação de gás ou material, e fissuras de solidificação devido a um arrefecimento demasiado rápido. Uma atenção cuidadosa a estes aspectos garante soldaduras fortes e esteticamente agradáveis.

    1.3 Aplicações e vantagens

    A soldadura TIG é ideal para montagens de alta qualidade em aplicações como trabalhos em chapa fina, tubos de aço inoxidável e ligas complexas. Este processo garante uma aderência excecional entre os materiais, minimizando a distorção devido à poça de fusão bem controlada.

    Soldadura MIG/MAG: uma espetacular poça de fusão

    2.1 Como funciona o MIG/MAG

    Os processos de soldadura MIG (Metal Inert Gas) e MAG (Metal Active Gas) utilizam um elétrodo de fio consumível alimentado continuamente e um gás de proteção. A poça de fusão é criada pelo arco elétrico entre o fio e o material de base, permitindo uma união rápida e eficiente.

    2.2 Formação e estabilidade da poça de fusão em MIG/MAG

    No MIG, o gás inerte (frequentemente árgon ou uma mistura de árgon e hélio) proporciona uma proteção óptima contra a oxidação. Na MAG, o gás ativo (como o CO2) promove uma penetração mais profunda da poça de fusão.
    A estabilidade da poça de fusão na soldadura MIG/MAG também depende do controlo preciso de parâmetros como a tensão do arco, a velocidade de alimentação do fio do elétrodo e o caudal de gás de proteção. O ajuste adequado destes factores resulta numa fusão uniforme, reduzindo os riscos de salpicos ou porosidade. Adicionalmente, a dinâmica da piscina pode ser influenciada pelas caraterísticas do fio utilizado, como o seu diâmetro e composição. Por exemplo, a utilização de fios específicos, como ligas de alumínio ou de aço inoxidável, garante uma qualidade de soldadura óptima para uma variedade de aplicações.

    2.3 Utilizações e benefícios comuns

    O processo MIG/MAG é particularmente adequado para a produção industrial, especialmente em sectores como o automóvel e a construção metálica. Permite a soldadura rápida de carris, tubos e estruturas metálicas, garantindo uma forte coesão dos conjuntos.

    Soldadura por elétrodo: piscina mais pequena com arrefecimento rápido

    3.1 Compreender a soldadura por elétrodo

    A soldadura por elétrodo, ou MMA (Manual Metal Arc), utiliza um elétrodo consumível revestido. O arco elétrico funde o elétrodo e o material de base para criar a poça de fusão, enquanto o revestimento forma um escudo de gás protetor.

    3.2 Caraterísticas da poça de fusão no MMA

    A poça de fusão na soldadura MMA é relativamente pequena e arrefece rapidamente, o que proporciona vantagens para trabalhos de reparação, soldadura vertical ou suspensa e união de peças espessas.
    A capacidade da poça de fusão solidificar rapidamente reduz o risco de deformação dos materiais circundantes, uma vantagem crucial para as aplicações no local. No entanto, este arrefecimento rápido requer uma maior competência técnica por parte do soldador. Este deve assegurar uma temperatura de arco estável e utilizar o elétrodo correto para o material de base, a fim de evitar defeitos como má aderência, fissuras ou inclusões de escórias. Estas escórias, formadas pela queima do revestimento, devem ser cuidadosamente removidas para garantir a qualidade da junta de soldadura.
    Além disso, embora apoça de fusão no MMA seja mais pequena em comparação com outros processos, é ideal para aplicações que exigem elevada precisão.

    3.3 Aplicações e limitações da soldadura por eléctrodos

    A soldadura por elétrodo é normalmente utilizada para reparações estruturais, trabalhos pesados de caldeiras e instalações de tubagens. A sua principal vantagem reside na sua simplicidade e capacidade de soldar em condições difíceis, embora a precisão da poça de fusão seja inferior à dos processos de soldadura TIG e MIG/MAG.

    Conclusão

    A poça de fusão desempenha um papel fundamental na qualidade das soldaduras realizadas com os processos de soldadura TIG, MIG/MAG e por eléctrodos. O seu domínio requer um conhecimento profundo dos materiais, dos parâmetros de soldadura e das restrições operacionais. 

    Quer se trate de soldadura de carris, chapas ou ligas complexas, um conhecimento sólido do comportamento da poça de fusão garante montagens fortes e duradouras que satisfazem os requisitos dos soldadores profissionais e das indústrias modernas.