Il Mestiere di Saldatore: formazione, competenze, professione.

Il Mestiere di Saldatore

Definizione del Saldatore (Secondo la norma UNI EN ISO 9606: 2017)

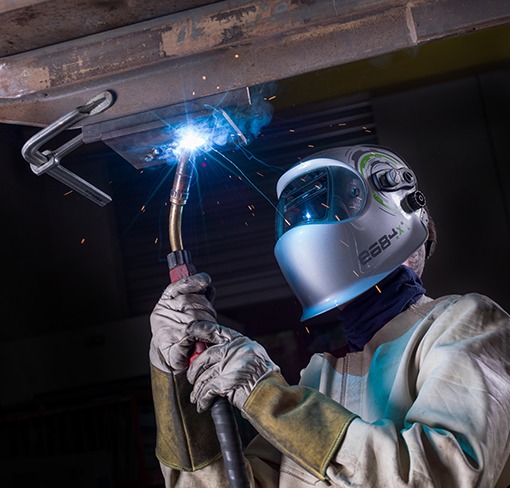
Il saldatore è un professionista che manovra e guida manualmente strumenti come il portaelettrodo, la torcia per saldatura o il cannello.

1. Cosa Fa un Saldatore?

Il lavoro del saldatore è molto diversificato e comprende una vasta gamma di mansioni. Non esistono due giornate di lavoro uguali per un saldatore, il che rende questa professione sia appassionante che stimolante. Il suo ruolo principale è assemblare materiali diversi per creare componenti utilizzati in molteplici settori: automobilistico, nucleare, petrolchimico, agroalimentare, ferroviario e molti altri.

I saldatori possono lavorare in settori come la costruzione, l’ingegneria o l’aerospaziale. I loro compiti generalmente consistono nell’assemblare pezzi già tagliati secondo uno schema o un piano preciso, al fine di realizzare strutture o prodotti specifici. Possono anche essere chiamati a seguire procedure rigorose per garantire la qualità delle saldature. 

Infine, si occupano spesso della manutenzione preventiva delle loro attrezzature, come i posti di saldatura, e sostituiscono i consumabili utilizzati.

2. I Diversi Aspetti della Professione

Il saldatore può esercitare il suo mestiere in vari modi, a seconda delle tecnologie e dei processi di saldatura. Ad esempio, può specializzarsi nella saldatura manuale tradizionale o lavorare con robot di saldatura. 

Esistono vari tipi di saldatura come MIG, MAG, TIG o saldatura con elettrodo rivestito. 

Alcuni saldatori possono essere chiamati a lavorare in ambienti estremi, come cantieri, piattaforme petrolifere o addirittura come saldatori subacquei in condizioni difficili.

3. Materiali Utilizzati dai Saldatori

I saldatori lavorano con una grande varietà di materiali, tra cui:

  • Acciai
  • Acciai inossidabili
  • Leghe metalliche

A seconda dei processi di saldatura, come MIG/MAG, TIG o elettrodo rivestito, il saldatore deve saper gestire correttamente questi materiali. Alcuni utilizzano anche tecnologie avanzate, come la saldatura laser. 

È importante sottolineare che la professione di saldatore comporta dei rischi, motivo per cui è essenziale l’uso rigoroso di dispositivi di protezione individuale (DPI).
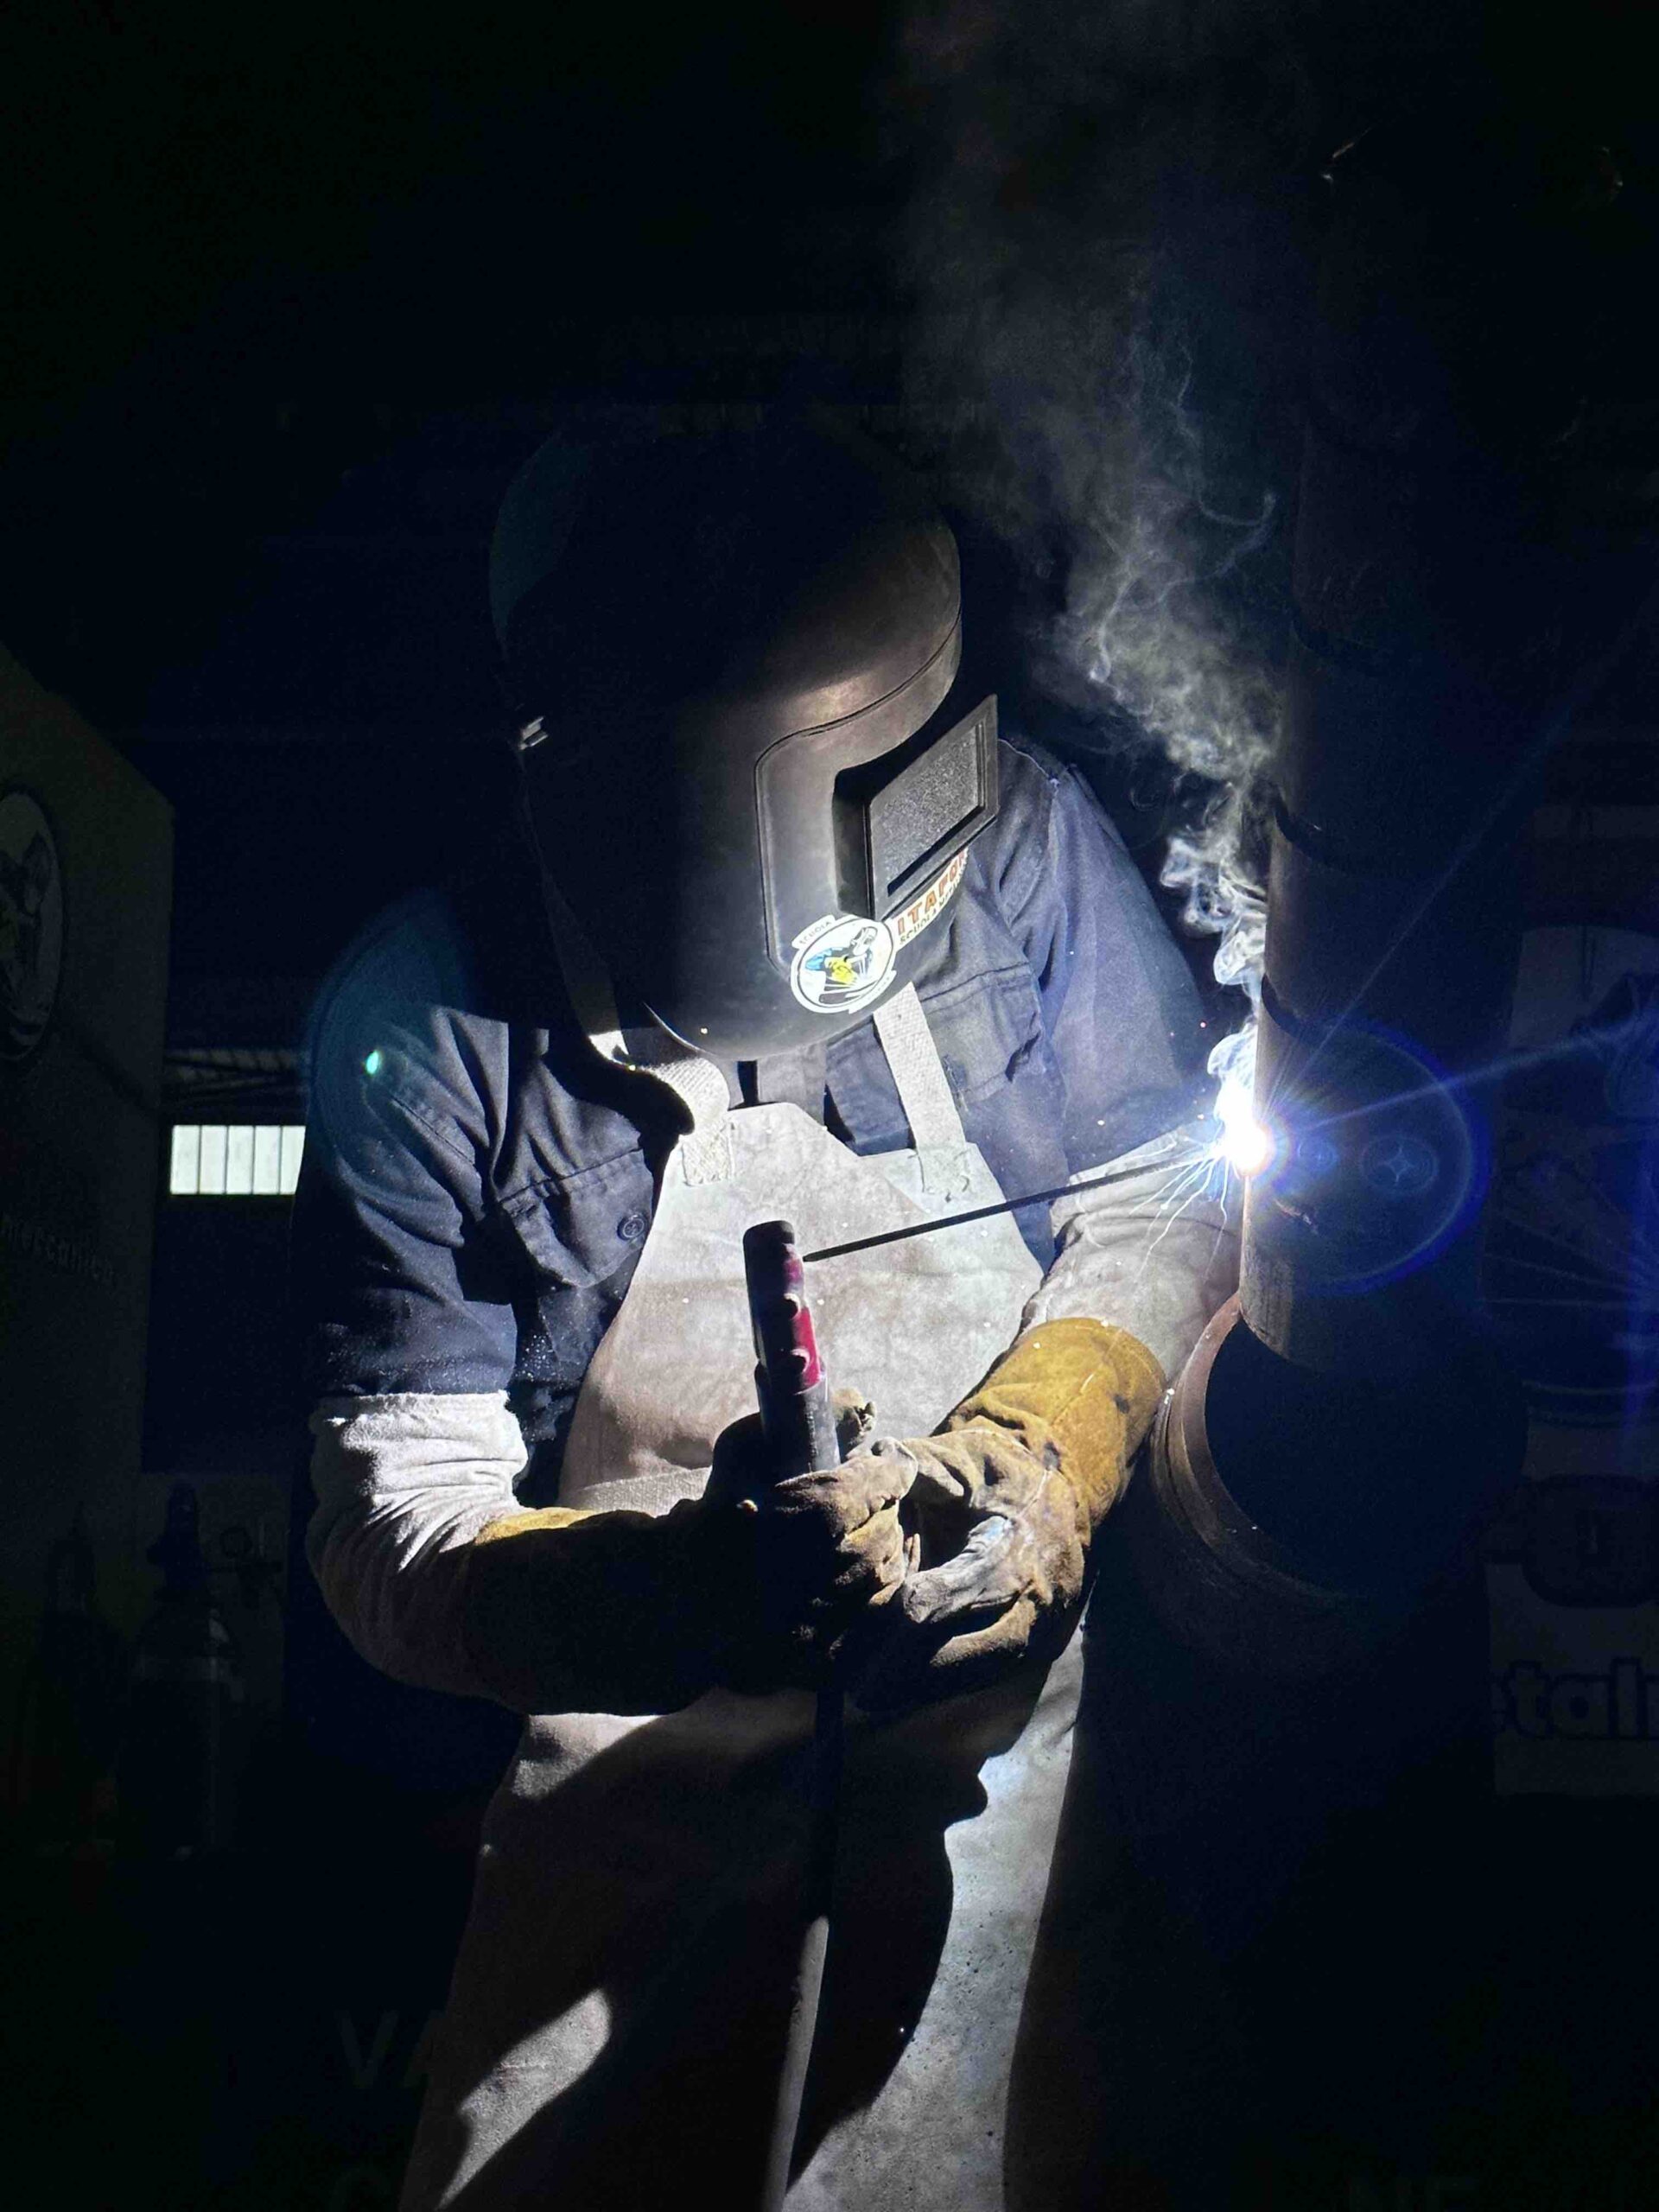
4. Competenze Richieste per Diventare Saldatore

Per diventare saldatore, sono necessarie diverse competenze. Il saldatore deve avere una grande concentrazione e destrezza manuale. Deve inoltre essere familiare con le ultime tecnologie e metodologie di saldatura. Una buona conoscenza delle diverse tecniche di saldatura e la capacità di scegliere l’attrezzatura giusta sono fondamentali. 

Il mestiere richiede precisione e una forte capacità di risolvere problemi. Sebbene la conoscenza approfondita della matematica non sia un requisito assoluto, può rappresentare un vantaggio per un saldatore versatile che è in grado di eseguire più compiti nello stesso ambiente di lavoro.

5. Formazione Necessaria per Diventare Saldatore

Per intraprendere la professione di saldatore, è indispensabile seguire una formazione certificata che fornisca le competenze tecniche specifiche richieste in questo campo. 

I corsi di saldatura sono progettati per insegnare le basi del mestiere, a seconda dei processi e dei materiali utilizzati. Ogni istituzione offre percorsi formativi diversificati, che variano in base alle tecniche insegnate e ai materiali utilizzati.

I corsi più efficaci sono quelli che pongono l’accento sull’aspetto pratico, poiché la saldatura è un’attività che richiede una padronanza perfetta dei gesti e degli strumenti. L’esperienza sul campo è quindi essenziale per sviluppare le competenze necessarie. 

Un esempio di formazione di qualità è quella proposta da ITAFORMA, 

progettata da professionisti del settore per rispondere alle reali esigenze dei saldatori in attività. 

Questo programma si concentra sulla pratica, con sessioni di laboratorio in metallurgia in cui ogni studente lavora al proprio banco e utilizza la propria macchina per saldare per 8 ore al giorno.

La teoria viene trattata al di fuori di queste ore pratiche, sia in presenza che online, in modo da non interferire con il lavoro pratico. 

Al termine del corso, gli studenti devono sostenere un esame pratico in un laboratorio di metallurgia, conforme alle normative di sicurezza in vigore. 

Questo test, che valuta la padronanza delle tecniche di saldatura, consente di ottenere la certificazione UNI EN ISO 9606.1, una certificazione riconosciuta che attesta le competenze professionali del saldatore. 
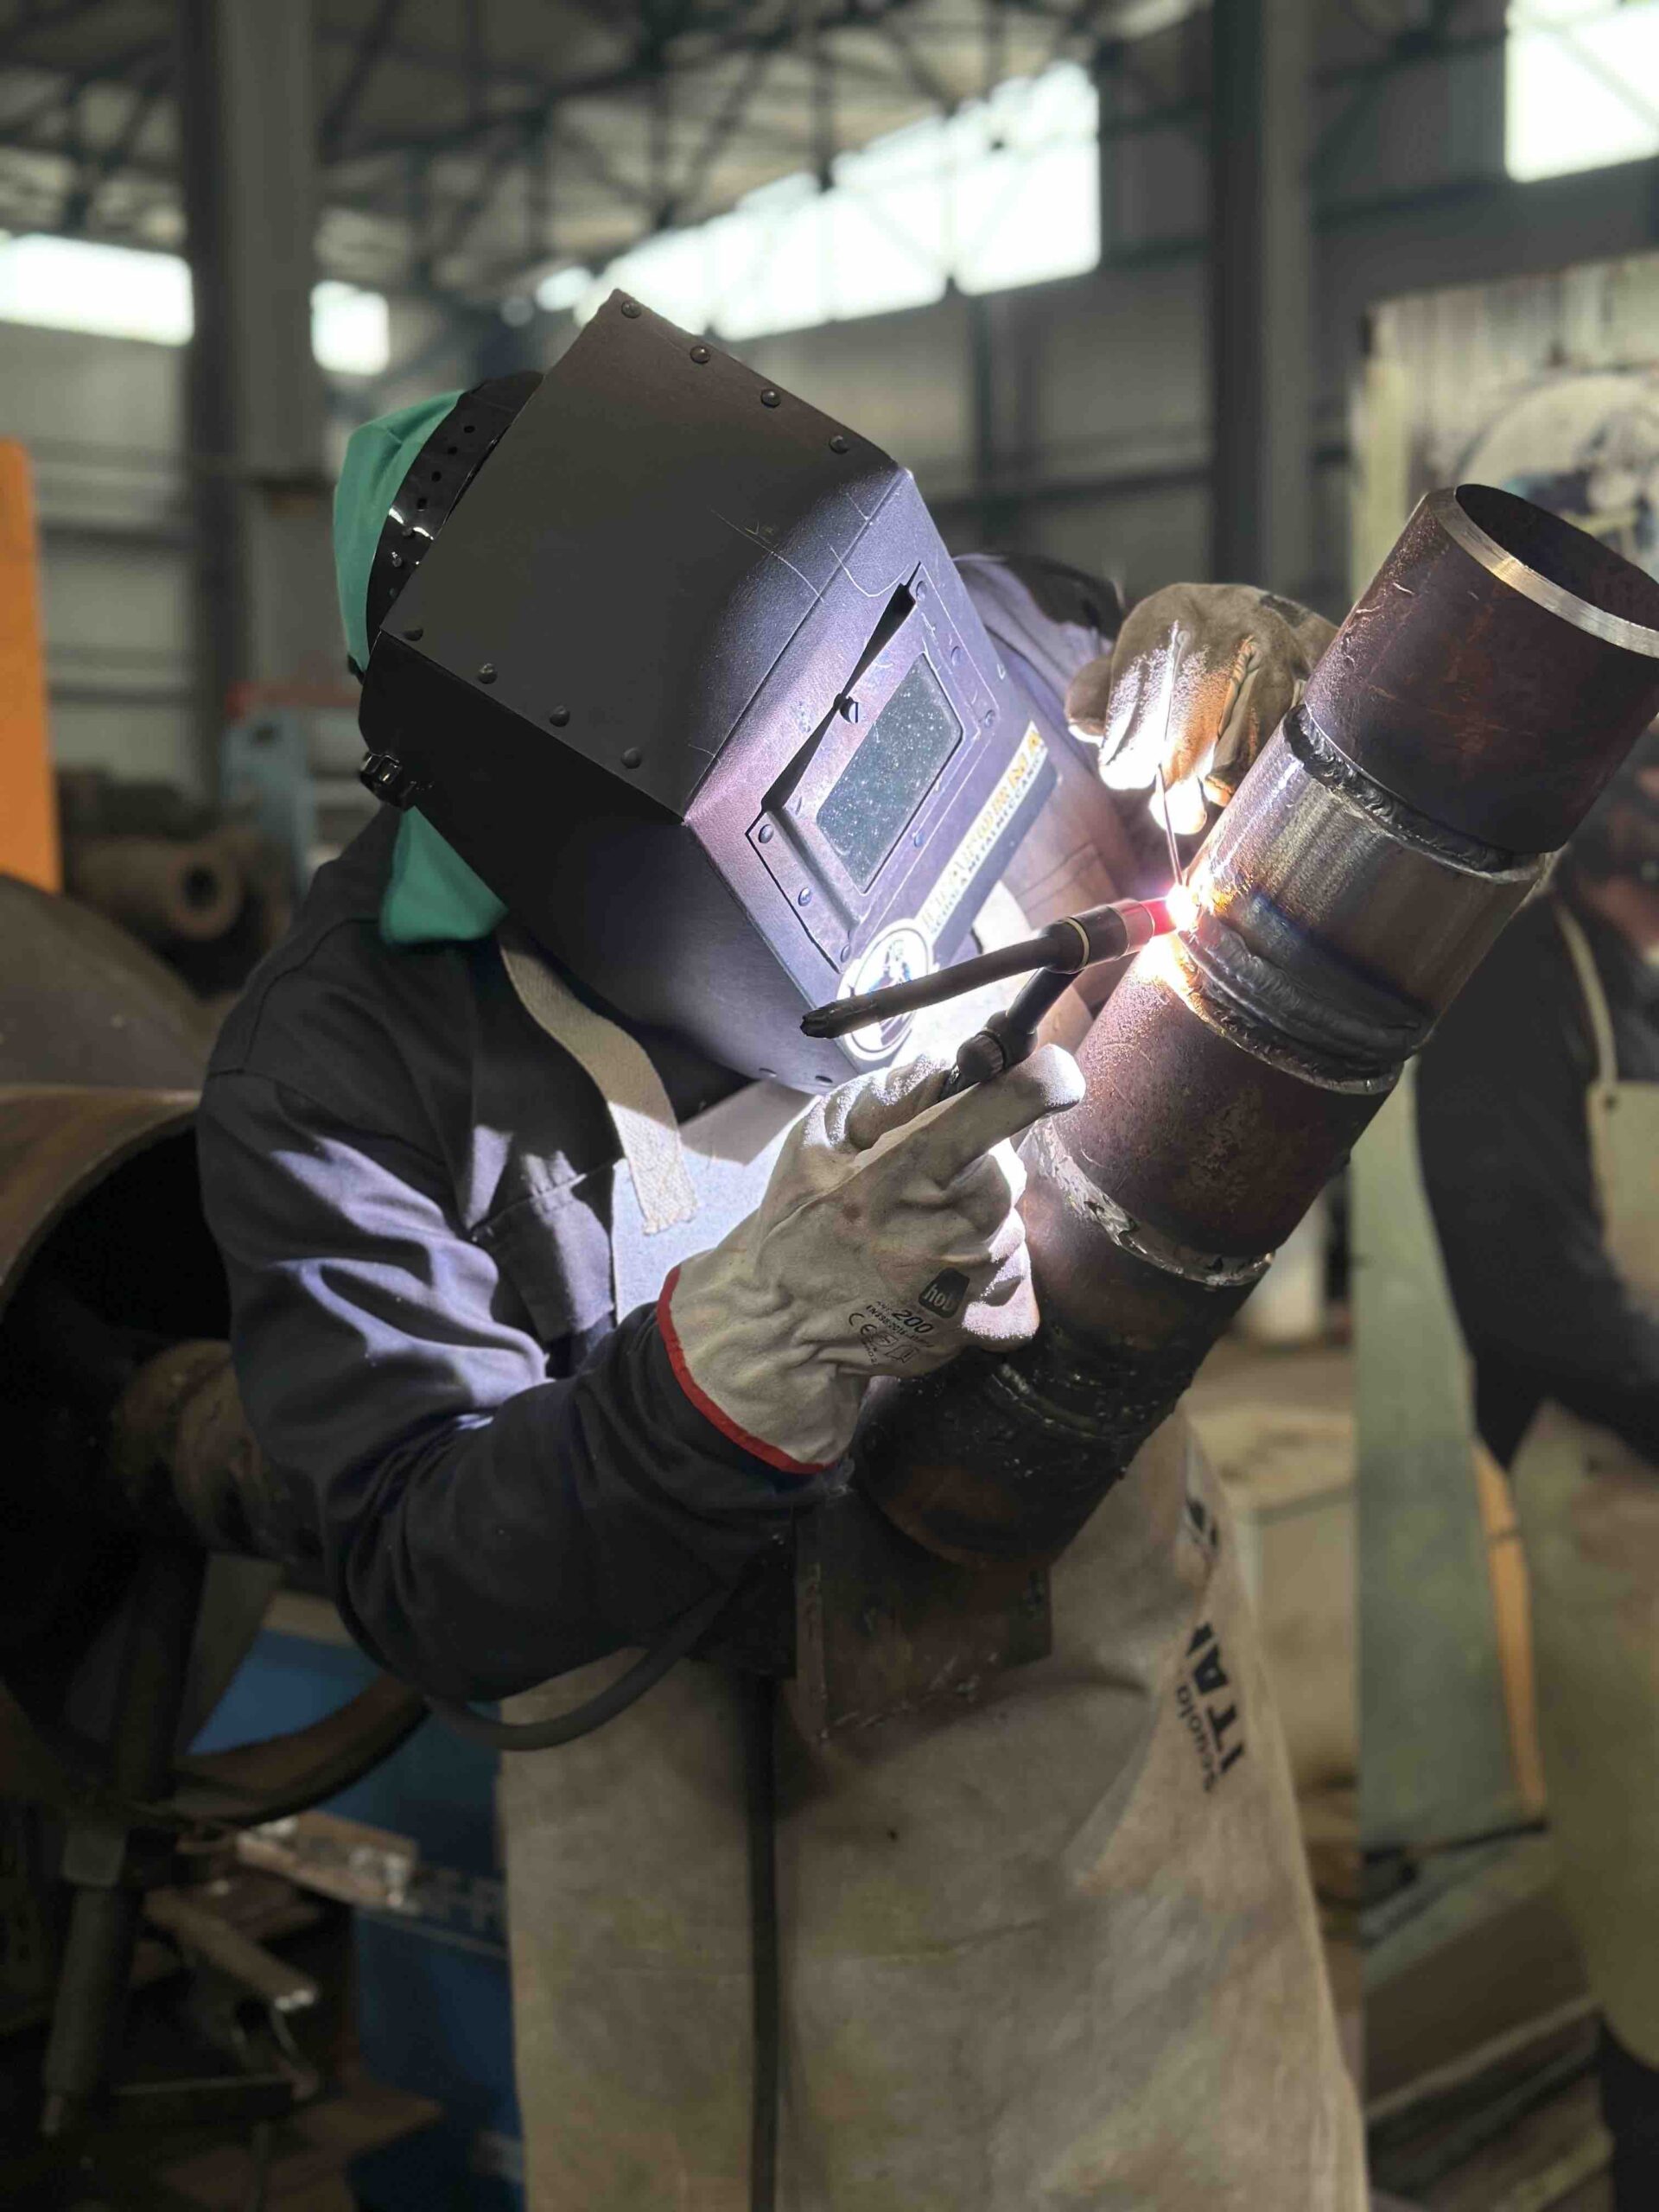
Welding: The Importance of the Molten Pool

The molten pool is a key element in welding, a metallurgical process that joins metallic materials by creating a melted zone that, upon cooling, ensures the cohesion and strength of the assembly.

Understanding the characteristics and behavior of the molten pool is crucial for professional welders, whether they are using TIG, MIG/MAG, or electrode welding.

TIG Welding: A Small and Stable Molten Pool

1.1 Principles of TIG Welding

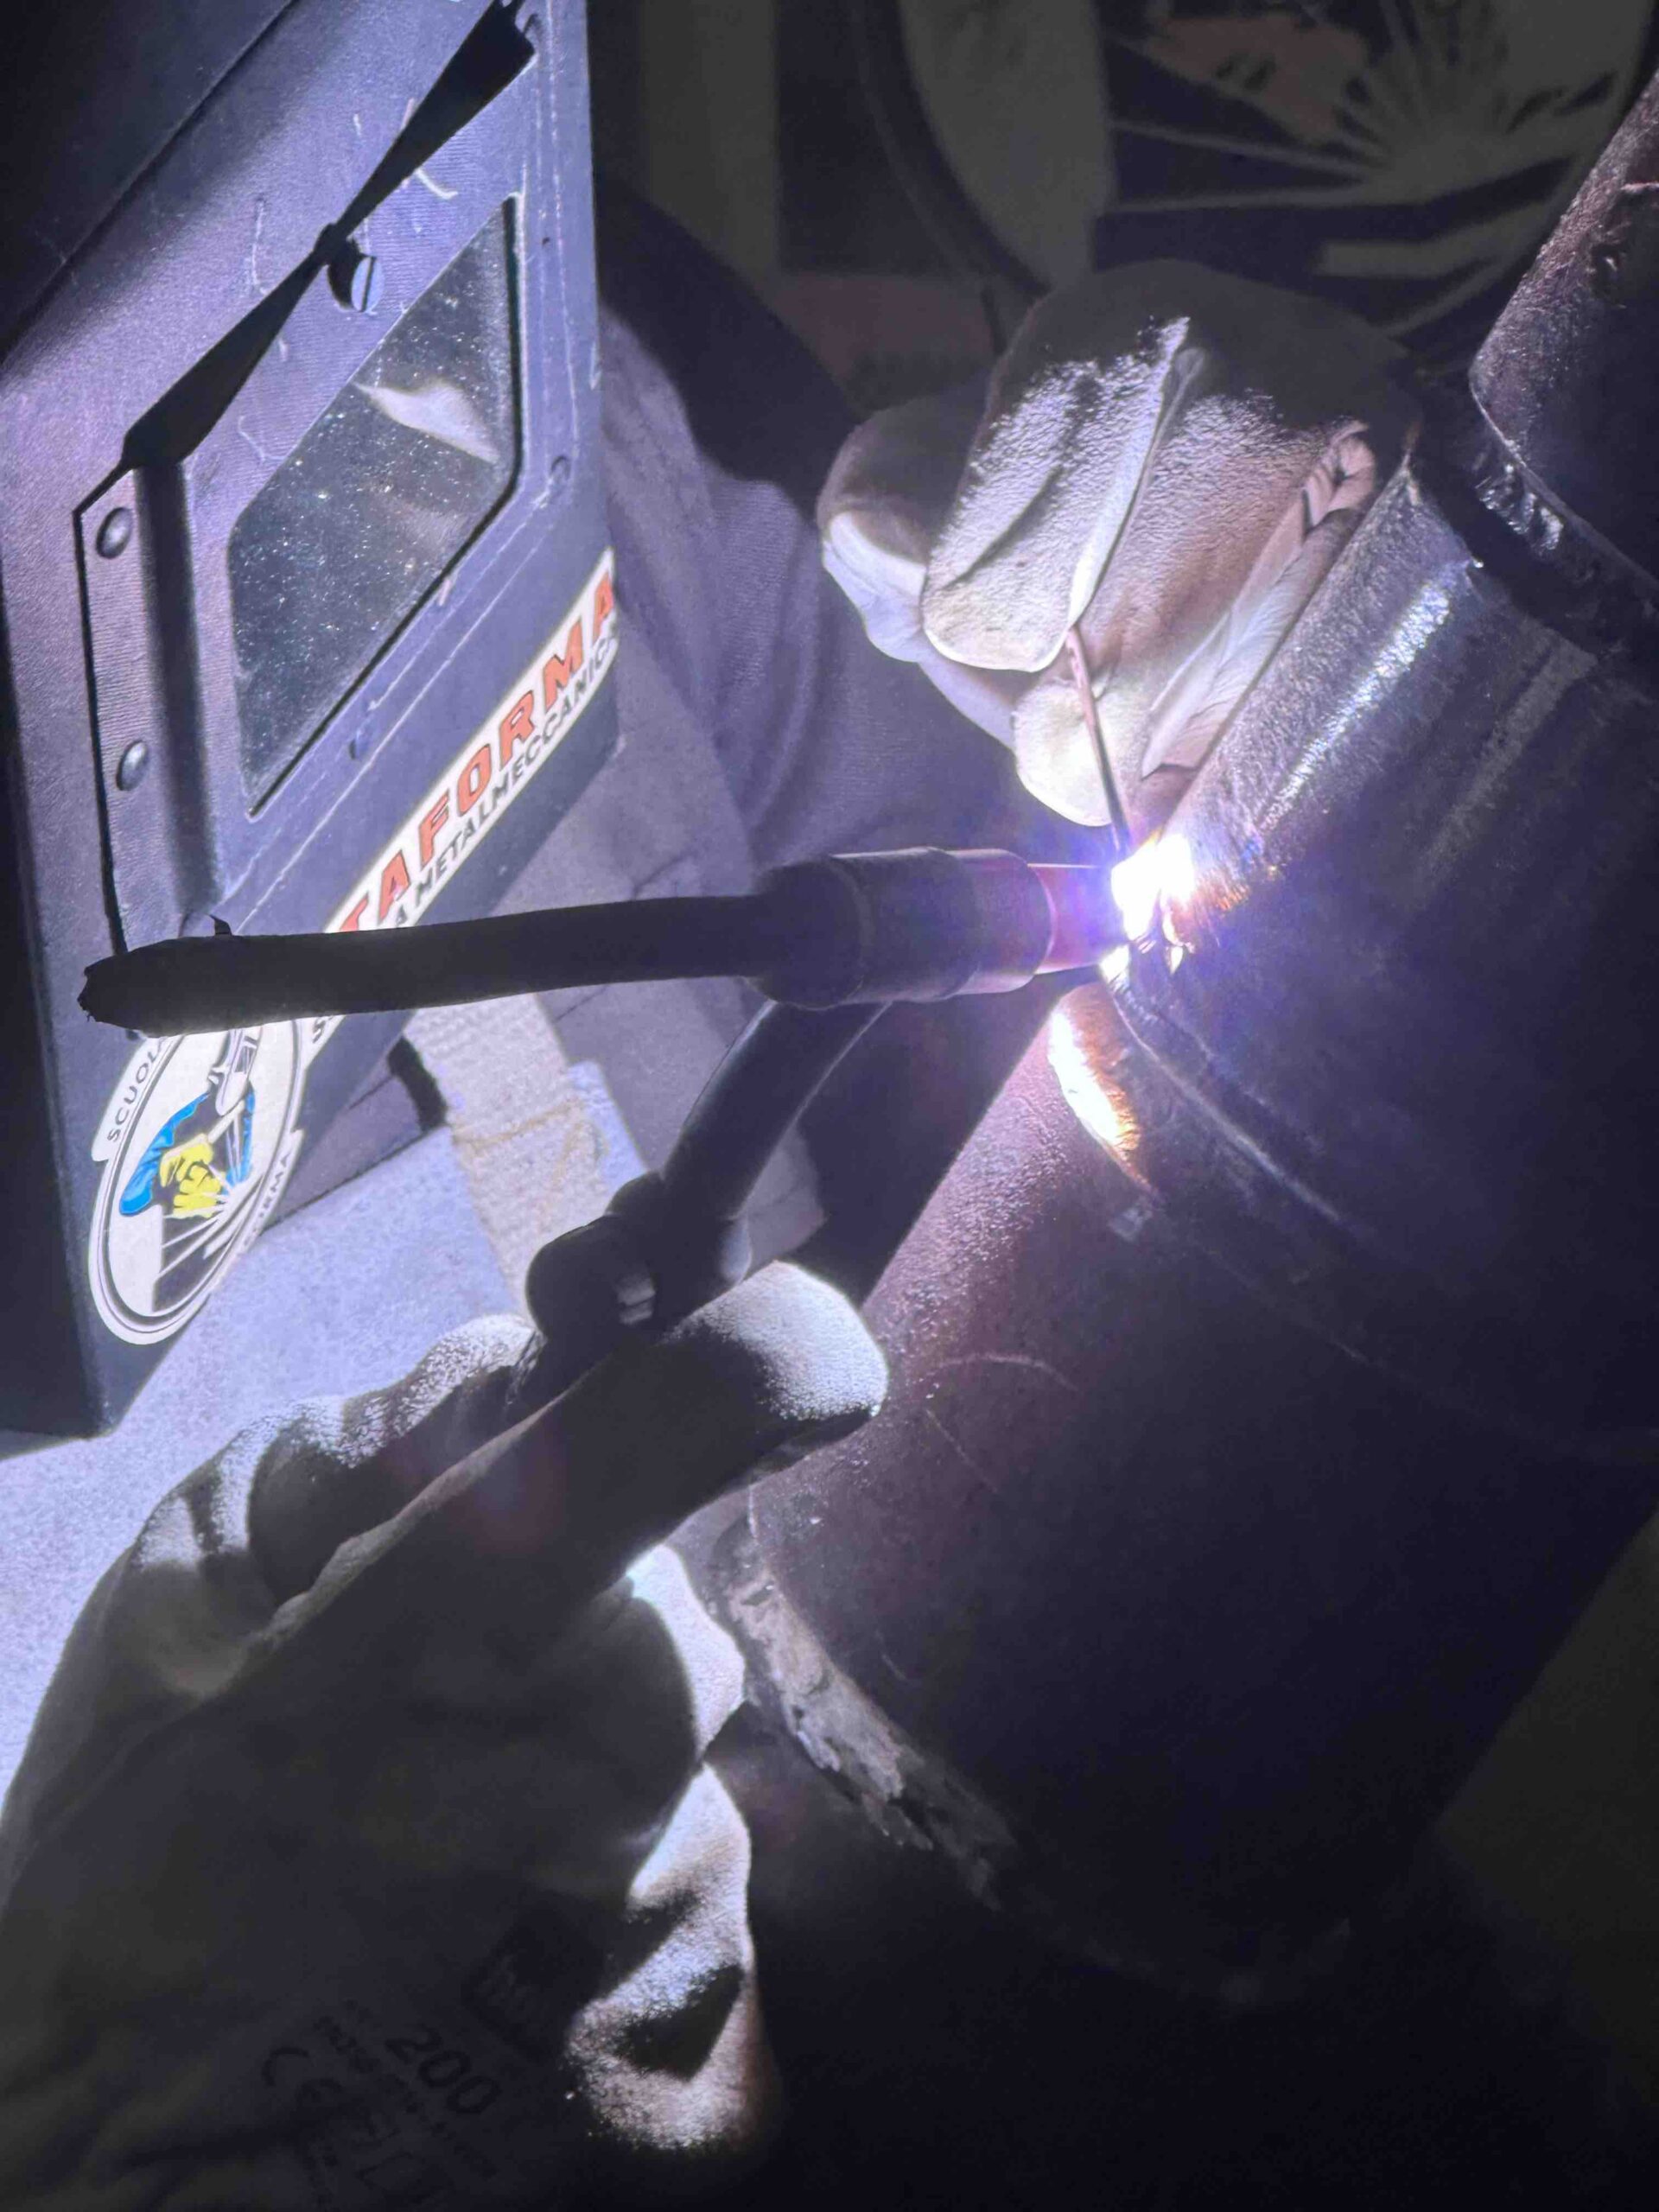
The TIG (Tungsten Inert Gas) welding process relies on the use of an electric arc generated between a non-consumable tungsten electrode and the workpiece. This process allows for high precision due to the very controlled molten pool.

1.2 Technical Characteristics of the TIG Molten Pool

The molten pool formed by the TIG process is relatively small and stable. This stability is due to several key technical factors. First, the flow of inert gas (usually argon) is adjustable and plays a critical role in protecting the pool from oxidation.
The gas creates a protective envelope around the molten area, preventing any undesirable chemical reactions with the atmosphere, such as the formation of oxides or nitrides.
Second, precise control of the heat input is another fundamental element. The heat from the electric arc can be adjusted using a pedal or regulator on the torch, allowing the welder to adapt to the nature and thickness of the material. For example, reducing the heat is essential to avoid thermal deformation in thin sheets or to minimize residual stresses in sensitive structures.

The choice of tungsten electrode is also critical for the stability of the pool. An electrode that is too thin may lead to arc instability, while an electrode that is too large can overheat the molten zone. The diameter of the electrode must be chosen according to the required intensity and the characteristics of the base metal.
Finally, proper welding technique, combined with steady movement and consistent speed, ensures that the molten pool remains homogeneous and free of defects. Common risks to monitor include porosity, usually caused by gas or material contamination, and solidification cracks due to too-rapid cooling. Careful attention to these aspects ensures strong and aesthetically pleasing welds.

1.3 Applications and Advantages

TIG welding is ideal for high-quality assemblies in applications such as fine sheet metal work, stainless steel pipes, and complex alloys. This process guarantees exceptional adhesion between materials while minimizing distortion due to the well-controlled molten pool.

MIG/MAG Welding: A Spectacular Molten Pool

2.1 How MIG/MAG Works

The MIG (Metal Inert Gas) and MAG (Metal Active Gas) welding processes use a continuously fed consumable wire electrode and a protective gas. The molten pool is created by the electric arc between the wire and the base material, allowing for quick and efficient joining.

2.2 Formation and Stability of the Molten Pool in MIG/MAG

In MIG, the inert gas (often argon or a mixture of argon and helium) provides optimal protection against oxidation. In MAG, the active gas (such as CO2) promotes deeper penetration of the molten pool. This molten pool is larger than in TIG welding, which facilitates welding on thicker sheets of metal.
The stability of the molten pool in MIG/MAG also depends on precise control of parameters such as arc voltage, electrode wire feed speed, and protective gas flow rate. Proper adjustment of these factors results in a uniform fusion, reducing the risks of spatter or porosity. Additionally, the dynamics of the pool can be influenced by the characteristics of the wire used, such as its diameter and composition. For instance, the use of specific wires like aluminum or stainless steel alloys ensures optimal weld quality for a variety of applications.

2.3 Common Uses and Benefits

The MIG/MAG process is particularly suited for industrial manufacturing, especially in sectors such as automotive and metal construction. It allows for rapid welding of rails, tubes, and metal structures while ensuring strong cohesion in the assemblies.

Electrode Welding: Smaller Pool with Fast Cooling

3.1 Understanding Electrode Welding

Electrode welding, or MMA (Manual Metal Arc), uses a coated consumable electrode. The electric arc melts the electrode and base material to create the molten pool, while the coating forms a protective gas shield.

3.2 Characteristics of the Molten Pool in MMA

The molten pool in MMA welding is relatively small and cools rapidly, which provides advantages for repair work, vertical or overhead welding, and joining thick pieces. The ability of the molten pool to solidify quickly reduces the risk of deformation in surrounding materials, a crucial benefit for on-site applications.
However, this rapid cooling requires greater technical skill from the welder. They must ensure a stable arc temperature and use the right electrode for the base material to avoid defects such as poor adhesion, cracking, or slag inclusions. These slags, formed by the burning of the coating, must be carefully removed to ensure the quality of the weld joint. Therefore, rigorous cleaning between passes is essential to avoid weakening the structural integrity of the assembly.
Moreover, while the molten pool in MMA is smaller compared to other processes, it is ideal for applications requiring high precision.

3.3 Applications and Limitations of Electrode Welding

Electrode welding is commonly used for structural repairs, heavy boiler work, and piping installations. Its main advantage lies in its simplicity and ability to weld in challenging conditions, although the molten pool’s precision is lower than in TIG and MIG/MAG welding processes.

Conclusion

The molten pool plays a fundamental role in the quality of welds made using TIG, MIG/MAG, and electrode welding processes. Mastering it requires a deep understanding of materials, welding parameters, and operational constraints. 

Whether welding rails, sheets, or complex alloys, a solid understanding of the molten pool’s behavior ensures strong and durable assemblies that meet the requirements of professional welders and modern industries.


La saldatura: l’importanza del bagno di fusione

Il bagno di fusione è un elemento essenziale nella saldatura.

È un processo metallurgico che consente di unire materiali metallici creando una zona fusa che, raffreddandosi, assicura la coesione e la resistenza del giunto.

Comprendere le caratteristiche e il comportamento del bagno di fusione è fondamentale per i saldatori professionisti, sia che si tratti di saldatura TIG, MIG/MAG o a ELETTRODO.

Saldatura con il processo TIG: un bagno di fusione piccolo e stabile

1.1 Principi della saldatura TIG

Il processo di saldatura TIG (Tungsten Inert Gas) si basa sull’uso di un arco elettrico generato tra un elettrodo in tungsteno non consumabile e il pezzo da saldare. Questo processo permette una grande precisione grazie a un bagno di fusione molto controllato.

1.2 Caratteristiche tecniche del bagno di fusione TIG

Il bagno di fusione formato dal processo TIG è relativamente piccolo e stabile. Questa stabilità è dovuta a diversi fattori tecnici chiave. Innanzitutto, il flusso di gas inerte (solitamente argon) è regolabile e gioca un ruolo essenziale nella protezione del bagno contro l’ossidazione. Questo gas crea una barriera protettiva attorno alla zona fusa, evitando reazioni chimiche indesiderate con l’atmosfera, come la formazione di ossidi o nitruri.

Inoltre, il controllo preciso dell’apporto termico è un altro elemento fondamentale. Il calore fornito dall’arco elettrico può essere regolato tramite un pedale o un regolatore sulla torcia, permettendo al saldatore di adattarsi al tipo di materiale e allo spessore. Ad esempio, una riduzione del calore è necessaria per evitare la deformazione termica delle lamiere sottili o per minimizzare le tensioni residue nelle strutture sensibili.

La scelta dell’elettrodo in tungsteno è anche fondamentale per la stabilità del bagno. Un elettrodo troppo sottile può causare instabilità nell’arco, mentre uno troppo grosso rischia di surriscaldare la zona fusa. Il diametro dell’elettrodo deve essere scelto in base all’intensità necessaria e alle caratteristiche del materiale base.

Infine, una buona tecnica di saldatura, unita a un movimento regolare e a una velocità costante, garantisce che il bagno resti omogeneo e privo di difetti. I rischi comuni da monitorare includono la porosità, generalmente causata dalla contaminazione del gas o dei materiali, nonché le crepe da solidificazione dovute a un raffreddamento troppo rapido. Un’attenzione particolare a questi aspetti permette di ottenere saldature robuste ed esteticamente impeccabili.

1.3 Applicazioni e vantaggi

La saldatura TIG è ideale per assemblaggi di alta qualità in applicazioni come la caldereria fine, i tubi in acciaio inossidabile e le leghe complesse. Questo processo garantisce un’adesione eccezionale tra i materiali, limitando al contempo le deformazioni grazie a un bagno di fusione ben controllato.

Saldatura con il processo MIG/MAG: un bagno di fusione spettacolare

2.1 Funzionamento del processo MIG/MAG

La saldatura MIG (Metal Inert Gas) e MAG (Metal Active Gas) utilizza un filo elettrodo consumabile alimentato continuamente e un gas di protezione. Il bagno di fusione viene creato dall’arco elettrico tra il filo e il materiale base, consentendo una giunzione rapida ed efficace.

2.2 Formazione e stabilità del bagno di fusione in MIG/MAG

Nel processo MIG, il gas inerte (spesso argon o una miscela argon/ elio) assicura una protezione ottimale contro l’ossidazione. Nel processo MAG, il gas attivo (come il CO2) favorisce una penetrazione più profonda del bagno di fusione. Questo bagno è più ampio rispetto al processo TIG, facilitando le saldature su lamiere di spessore maggiore.

La stabilità del bagno di fusione in MIG/MAG dipende anche dal controllo preciso dei parametri, come la tensione dell’arco, la velocità di alimentazione del filo elettrodo e il flusso del gas di protezione. Un corretto bilanciamento di questi fattori permette di ottenere una fusione uniforme, riducendo il rischio di proiezioni o porosità. Inoltre, la dinamica del bagno può essere influenzata dalle caratteristiche del filo utilizzato, in particolare il suo diametro e la sua composizione. L’uso di fili specifici, come leghe di alluminio o acciaio inossidabile, garantiscono una qualità ottimale delle saldature per applicazioni varie.

2.3 Usi comuni e vantaggi

Il processo MIG/MAG è particolarmente adatto alla fabbricazione industriale, soprattutto nei settori automobilistico e della costruzione metallica. Permette di saldare rapidamente binari, tubi e strutture metalliche, garantendo una buona coesione degli assemblaggi.

Saldatura con il processo a elettrodo: un bagno di fusione più piccolo e che si raffredda rapidamente

3.1 Comprendere la saldatura a elettrodo

La saldatura a elettrodo, o MMA (Manual Metal Arc), si basa su un elettrodo consumabile rivestito. L’arco elettrico fonde l’elettrodo e il materiale base per creare il bagno di fusione, mentre il rivestimento genera un gas protettivo.

3.2 Caratteristiche del bagno di fusione in MMA

Il bagno di fusione in MMA è relativamente piccolo e si raffredda rapidamente, il che offre vantaggi per i lavori di riparazione, le saldature in posizioni verticali o elevate, nonché per gli assemblaggi di pezzi a forte spessore. La capacità del bagno di solidificarsi velocemente riduce il rischio di deformazione dei materiali circostanti, un vantaggio fondamentale per le applicazioni in cantiere.

Tuttavia, questa rapidità di raffreddamento richiede una maggiore maestria tecnica da parte del saldatore. È necessario mantenere una temperatura dell’arco stabile e utilizzare un elettrodo adatto al materiale base per evitare difetti come scarsa adesione, fessurazioni o inclusioni di scorie. Queste scorie, formate dalla combustione del rivestimento, devono essere accuratamente rimosse per garantire la qualità del giunto saldato. Pertanto, una pulizia accurata tra ogni passata è essenziale per evitare indebolimenti strutturali nell’assemblaggio.
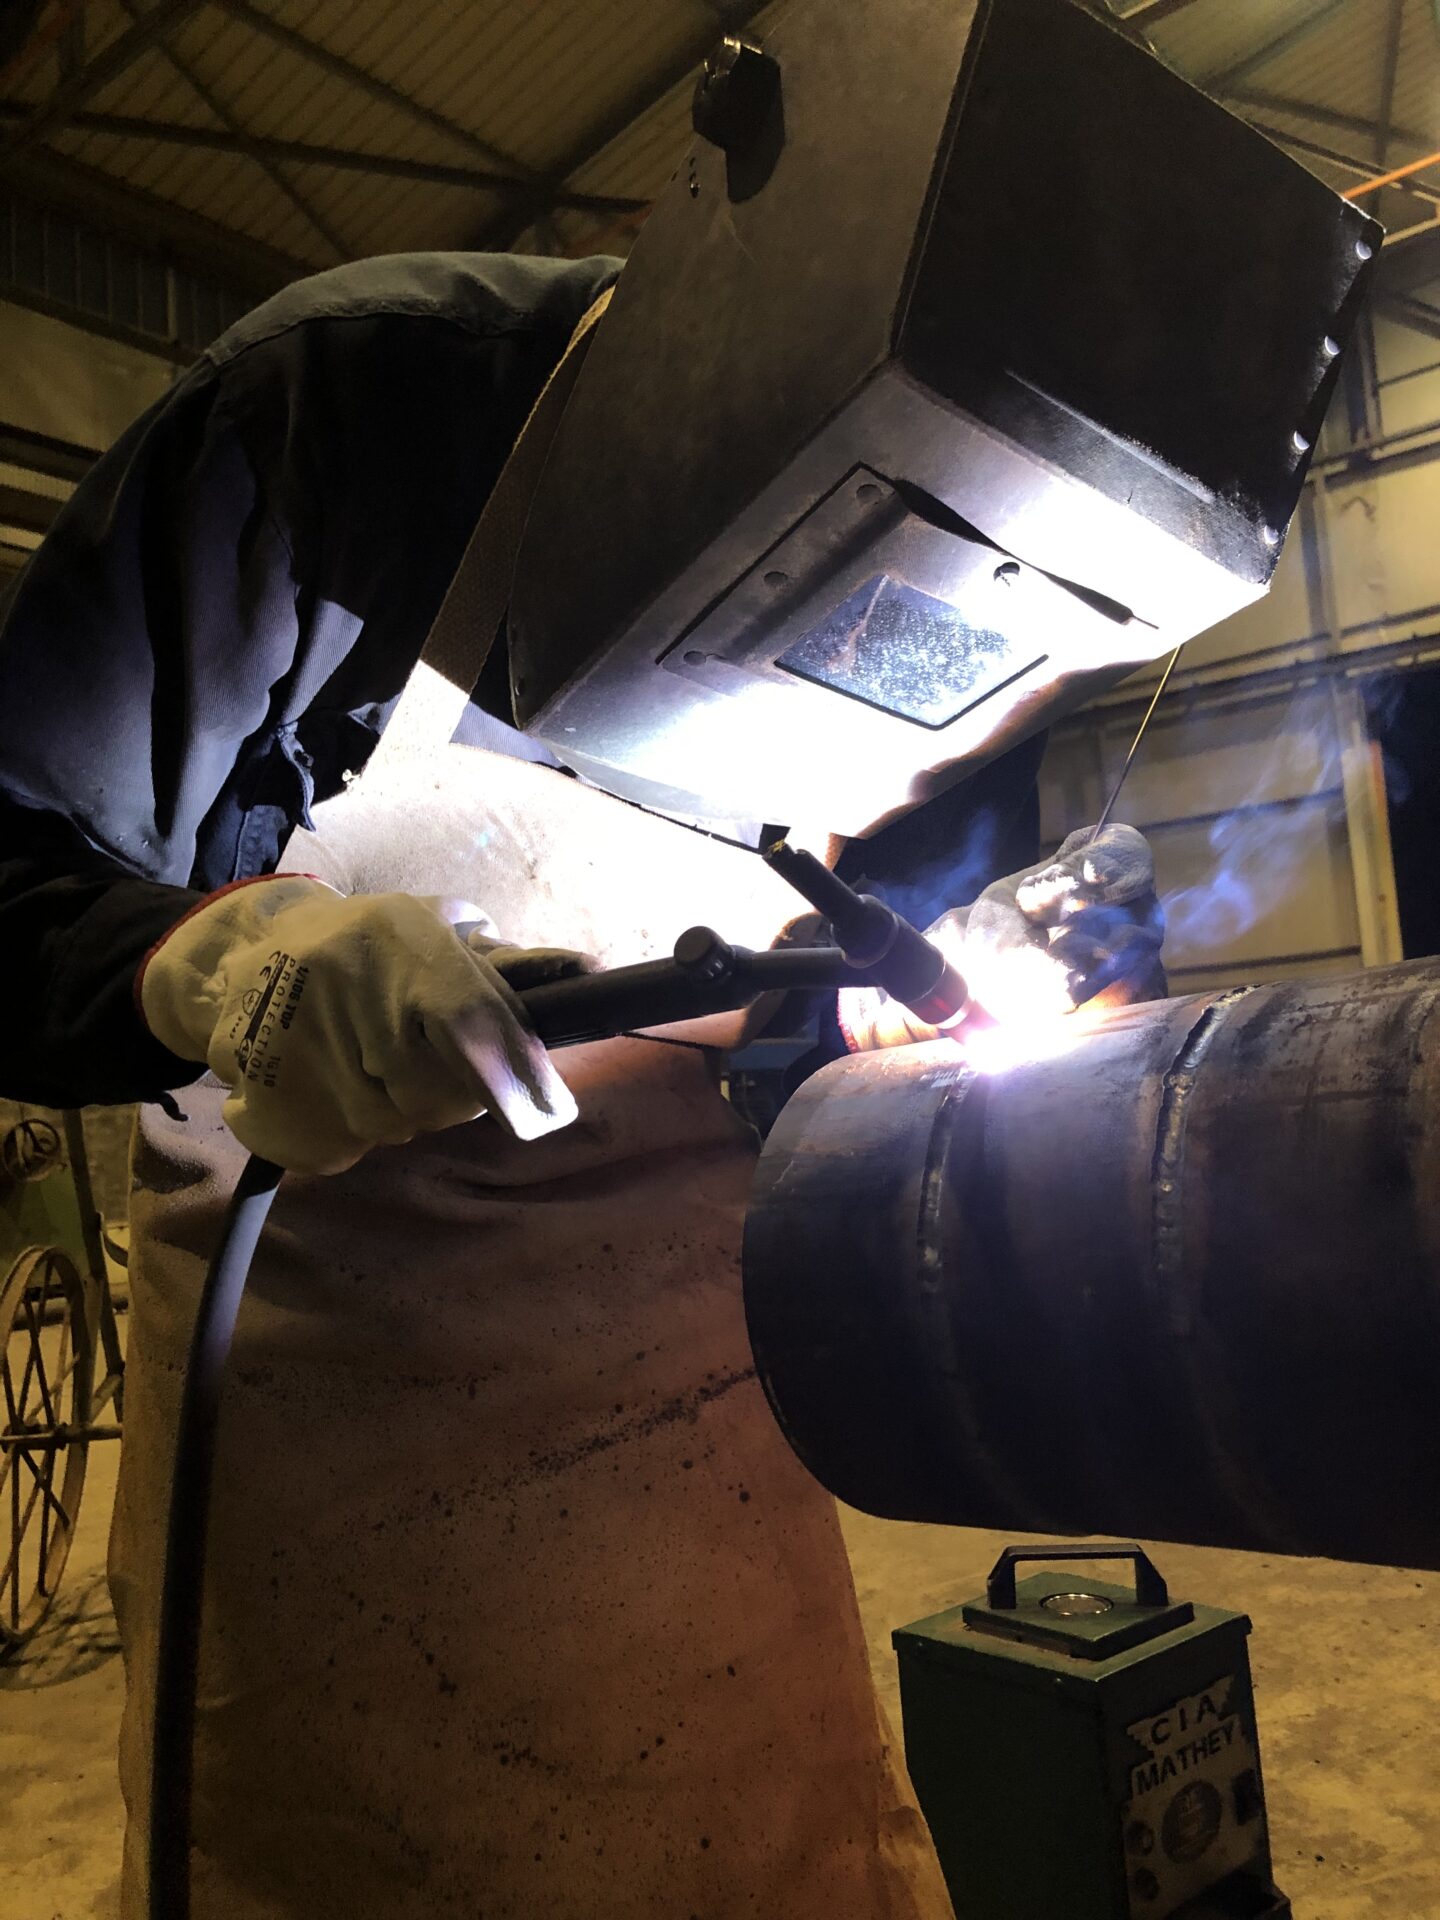
Inoltre, le dimensioni del bagno in MMA, pur essendo più piccole rispetto ad altri processi, sono ideali per applicazioni che richiedono grande precisione.

3.3 Settori di utilizzo e limiti della saldatura a elettrodo

La saldatura a elettrodo è comunemente utilizzata per riparazioni strutturali, caldareria pesante e impianti di tubazioni. Il suo principale vantaggio è la semplicità di utilizzo e la capacità di saldare in condizioni difficili, sebbene la precisione del bagno di fusione sia inferiore rispetto ai processi TIG e MIG/MAG.

Conclusione

Il bagno di fusione svolge un ruolo fondamentale nella qualità delle saldature realizzate con i processi TIG, MIG/MAG e a elettrodo. La sua padronanza richiede una conoscenza approfondita dei materiali, dei parametri di saldatura e delle condizioni operative. Che si tratti di saldare binari, lamiere o leghe complesse, una buona comprensione del comportamento del bagno di fusione garantisce giunti solidi e durevoli, rispondenti alle esigenze dei saldatori professionisti e delle industrie moderne.

La soudure: de l’importance du bain de fusion

Le bain de fusion est un élément essentiel de la soudure,

un procédé métallurgique permettant de joindre des matériaux métalliques en créant une zone fondue qui, en refroidissant, assure la cohésion et la résistance de l’assemblage.

Comprendre les caractéristiques et le comportement du bain de fusion est crucial pour les soudeurs professionnels, que ce soit pour la soudure TIG, MIG/MAG ou à l’électrode.

Soudure avec le procede TIG, un bain de fusion petit et stable.

1.1 Principes de la soudure TIG

Le procédé de soudure TIG (Tungsten Inert Gas) repose sur l’utilisation d’un arc électrique généré entre une électrode en tungstène non fusible et la pièce à souder. Ce procédé permet une grande précision grâce à un bain de fusion très contrôlé.

1.2 Caractéristiques techniques du bain de fusion en TIG

Le bain de fusion formé par le procédé TIG est relativement petit et stable. Cette stabilité est due à plusieurs facteurs techniques clés. Tout d’abord, le débit du gaz inerte (souvent de l’argon) est ajustable et joue un rôle essentiel dans la protection du bain contre l’oxydation. Ce gaz forme une enveloppe protectrice autour de la zone fondue, empêchant toute réaction chimique indésirable avec l’atmosphère, comme la formation d’oxydes ou de nitrures.

Ensuite, le contrôle précis de l’apport thermique est un autre élément fondamental. La chaleur fournie par l’arc électrique peut être ajustée à l’aide d’une pédale ou d’un régulateur sur la torche, permettant ainsi au soudeur de s’adapter à la nature du matériau et à son épaisseur. Par exemple, une réduction de la chaleur est essentielle pour éviter la déformation thermique des tôles fines ou pour minimiser les tensions résiduelles dans les structures sensibles.

Le choix de l’électrode en tungstène est également critique pour la stabilité du bain. Une électrode trop fine peut entraîner une instabilité de l’arc, tandis qu’une électrode trop grosse risque de surchauffer la zone fondue. Le diamètre de l’électrode doit être choisi en fonction de l’intensité nécessaire et des caractéristiques du métal de base.
Enfin, une bonne technique de soudage, associée à un mouvement régulier et une vitesse constante, garantit que le bain reste homogène et exempte de défauts. Les risques courants à surveiller incluent la porosité, généralement causée par une contamination du gaz ou des matériaux, ainsi que les fissures de solidification dues à un refroidissement trop rapide. Une vigilance accrue sur ces aspects permet d’obtenir des soudures robustes et esthétiques.

1.3 Applications et avantages

La soudure TIG est idéale pour les assemblages de haute qualité dans des applications telles que la chaudronnerie fine, les tuyaux en acier inoxydable, et les alliages complexes. Ce procédé garantit une adhérence exceptionnelle entre les matériaux, tout en limitant les déformations grâce à un bain de fusion bien maîtrisé.

Soudure avec le procédé MIG/MAG, un bain de fusion spectaculaire

2.1 Fonctionnement du procédé MIG/MAG

La soudure MIG (Metal Inert Gas) et MAG (Metal Active Gas) utilise un fil électrode consommable alimenté en continu et un gaz de protection. Le bain de fusion est créé par l’arc électrique entre le fil et le matériau de base, permettant une jonction rapide et efficace.

2.2 Formation et stabilité du bain de fusion en MIG/MAG

En MIG, le gaz inerte (souvent argon ou un mélange argon/hélium) assure une protection optimale contre l’oxydation. En MAG, le gaz actif (tel que le CO2) favorise une pénétration plus profonde du bain de fusion. Ce bain est plus large que dans le procédé TIG, ce qui facilite les soudures sur de grandes épaisseurs de tôle.
La stabilité du bain de fusion en MIG/MAG repose également sur le contrôle précis des paramètres, tels que la tension de l’arc, la vitesse d’alimentation du fil électrode et le débit du gaz de protection. Un ajustement correct de ces facteurs permet d’obtenir une fusion uniforme, réduisant les risques de projections ou de porosité. Par ailleurs, la dynamique du bain peut être influencée par les caractéristiques du fil utilisé, notamment son diamètre et sa composition. Ainsi, l’utilisation de fils spécifiques, comme les alliages d’aluminium ou d’acier inoxydable, garantit une qualité optimale des soudures pour des applications variées.

2.3 Usages courants et atouts

Le procédé MIG/MAG est particulièrement adapté à la fabrication industrielle, notamment dans les secteurs de l’automobile et de la construction métallique. Il permet de souder rapidement des rails, tubes, et structures métalliques tout en garantissant une bonne cohésion des assemblages.

des soudeurs professionnels et des industries modernes.


Soudure avec le procédé À l’électrode, plus petit et refroidit rapidement

3.1 Comprendre la soudure à l’électrode

La soudure à l’électrode, ou MMA (Manual Metal Arc), repose sur une électrode consommable enrobée. L’arc électrique fond l’électrode et le matériau de base pour créer le bain de fusion, tandis que l’enrobage forme un gaz protecteur.

3.2 Particularités du bain de fusion en MMA

Le bain de fusion en MMA est relativement restreint et refroidit rapidement, ce qui présente des avantages pour les travaux de réparation, les soudures en position verticale ou élevée, ainsi que pour les assemblages de pièces à forte épaisseur. La capacité du bain à se solidifier rapidement réduit le risque de déformation des matériaux environnants, un atout essentiel pour les applications sur chantier.
Cependant, cette rapidité de refroidissement exige une maîtrise technique accrue de la part du soudeur. Il doit veiller à maintenir une température de l’arc stable et à utiliser une électrode adaptée au matériau de base afin d’éviter des défauts tels que le collage insuffisant, les fissures ou les inclusions de scories. Ces scories, formées par la combustion de l’enrobage, doivent être éliminées soigneusement pour garantir la qualité du joint soudé. Ainsi, un nettoyage rigoureux entre chaque passe est essentiel pour éviter tout affaiblissement structurel de l’assemblage.
En outre, la taille du bain en MMA, bien que plus petite comparée aux autres procédés, est idéale pour des applications nécessitant une grande précision.

3.3 Domaines d’utilisation et limites de la soudure à l’électrode

La soudure à l’électrode est couramment utilisée pour les réparations de structure, la chaudronnerie lourde, et les installations de tuyauterie. Son principal avantage réside dans sa simplicité d’utilisation et sa capacité à souder dans des conditions difficiles, bien que la précision du bain de fusion soit moindre comparée aux procédés TIG et MIG/MAG.

Conclusion

Le bain de fusion joue un rôle fondamental dans la qualité des soudures réalisées avec les procédés TIG, MIG/MAG et à l’électrode.

Sa maîtrise demande une connaissance approfondie des matériaux, des paramètres de soudage et des contraintes opérationnelles.

Que ce soit pour souder des rails, des tôles ou des alliages complexes, une bonne compréhension du comportement du bain de fusion garantit des assemblages solides et durables, répondant aux exigences des soudeurs professionnels et des industries modernes.

Découvrez comment une formation soudure peut transformer votre carrière.

La formation soudure est une opportunité exceptionnelle pour ceux qui souhaitent acquérir des compétences techniques précieuses, obtenir une qualification internationale et accéder rapidement à des opportunités d’emploi.

Que vous soyez débutant ou que vous cherchiez à vous perfectionner, une formation spécialisée vous permettra de devenir un soudeur compétent et de répondre aux exigences croissantes du marché du travail.

Pourquoi choisir une formation de soudure ?

Le métier de soudeur est aujourd’hui l’un des plus recherchés dans le domaine industriel, que ce soit en construction métallique, en mécanique ou même en aéronautique. Les entreprises recherchent des professionnels qualifiés capables de travailler avec précision sur divers types de soudure: TIG, MIG, MAG, ou encore le soudage à l’arc

Avantages de suivre une formation soudure:

– Obtention d’une certification international: Avec une certification reconnue, vous ouvrez les portes à des opportunités à l’échelle mondiale.

– Polyvalence des compétences: Vous maîtriserez différentes techniques comme le procédé TIG, MIG, MAG, ou encore le soudage à l’arc.

– Reconversion rapide: Une formation soudure rapide peut vous permettre de décrocher un emploi en quelques semaines seulement.

– Accès à un métier bien rémunéré: Le salaire d’un soudeur tig peut facilement dépasser la moyenne dans le secteur industriel.

Qu’apprend-on lors d’une formation soudure ?

Une formation soudure complète couvre un large éventail de compétences, adaptées à tous les niveaux, qu’il s’agisse de débutants ou de professionnels, hommes et femmes cherchant à se perfectionner. Voici les principaux aspects enseignés:

1. Les bases de la soudure

–  Comprendre les différents types de soudure: à l’arc, TIG, MIG/MAG, etc.

– Apprendre à manipuler les équipements, comme un poste à souder ou un chalumeau.

– Connaître les matériaux: acier au carbone, aluminium, acier inoxidable, et leurs spécificités.

2. Techniques avancées

– Procédés de soudage: maîtriser le procédé TIG, le soudage hétérogène, et les soudures spécifiques pour des pièces délicates comme les pipelines ou les constructions métalliques.

– Correction des défauts de soudure: analyse et réparation des soudures défectueuses.

3. Aspects pratiques

– Simulation de conditions réelles dans la cage du soudeur pour preparer aux conditions difficiles et dans un atelier de soudage pour préparer à l’intégration en entreprise.

Formation soudure: Un investissement pour votre avenir

Le coût d’une formation soudure peut varier en fonction des modules choisis, mais cet investissement est rapidement amorti grâce aux opportunités qu’il offre, selon le nombre et le niveaux de certifications;

– Formation et certification de base

– Formation et certification moyen

– Formation et certification avancée 

Trouver un emploi après une formation soudure

Une fois votre formation soudure terminée, les débouchés sont nombreux. Voici quelques options qui s’ouvrent à vous:

1. Devenir soudeur dans une entreprise industrielle

Les entreprises de soudure recherchent constamment des talents capables d’apporter une valeur ajoutée à leurs projets. Que ce soit pour de la construction, de la réparation ou de l’innovation, les compétences en soudure sont indispensables.

2. Travail soudeur freelance

Avec une certification reconnue, vous pouvez travailler en tant que soudeur indépendant et offrir vos services à divers clients, ou développer votre brand de produits soudés

3. Évolution vers des métiers spécialisés

Après avoir accumulé de l’expérience, vous pouvez évoluer vers des postes comme inspecteur ou formateur en soudure.

Hébergement et Restauration Inclus: Une Immersion Totale dans la Formation

Chez ITAFORMA, nous proposons bien plus qu’une simple formation technique. Pour chaque participant inscrit à l’un de nos cours intensifs sur nos principaux campus, l’hébergement et la restauration sont intégralement pris en charge pendant toute la durée du programme.

Cette gestion complète des aspects logistiques permet à nos apprenants de se concentrer exclusivement sur leur formation. En leur offrant un environnement d’apprentissage immersif et optimal, ITAFORMA garantit une expérience unique, orientée vers la réussite et l’obtention de certifications professionnelles de haut niveau.

Un Campus de Technologie Avancée

Notre campus principal est bien plus qu’un centre de formation: c’est un pôle technologique doté de plus de 100 machines à souder et d’équipements de dernière génération, parmi lesquels:

– Découpe laser et plasma

– Rouleuses

– Tours

– Perceuses

– Guillotines et cisailles

– Scies à ruban

– Soudeuses à arc submergé

Ces installations de pointe permettent à nos stagiaires de s’exercer avec les outils qu’ils utiliseront dans les entreprises leaders du secteur, leur offrant ainsi une préparation concrète et adaptée aux exigences du marché.

Une Expérience Immersive à 360°

Intégrer un programme de soudure sur notre campus, c’est bien plus qu’apprendre une technique: c’est vivre une véritable expérience de vie.

Les participants plongent dans une simulation authentique d’une mission professionnelle en déplacement, une opportunité unique de s’immerger pleinement dans le quotidien du métier. Cette expérience immersive prépare efficacement nos stagiaires à leur nouvelle carrière, leur permettant de s’intégrer rapidement dans le monde professionnel dès la fin de la formation.

Rejoignez le Campus Itaforma: Là Où Commence Votre Avenir

Intégrez la communauté du plus grand campus de soudure d’Europe et prenez votre destin en main. Réservez votre place dès aujourd’hui et lancez-vous sur la voie d’une carrière solide et bien rémunérée. Avec ITAFORMA, votre succès n’est plus un rêve, mais une certitude. Votre futur commence ici !

Rejoignez-nous et franchissez un nouveau cap dans votre carrière grâce à une formation de premier ordre, dans des conditions optimales.

La Saldatura a Laser

Guida, Tecniche, Applicazioni e
Corsi di Formazione sulla Saldatura a Laser.

La saldatura a laser rappresenta una delle tecnologie più avanzate nel campo della lavorazione dei metalli, offrendo precisione, velocità ed efficienza senza pari.

Che tu sia un professionista esperto o un principiante, la saldatura a laser offre infinite possibilità di creazione e innovazione nell’ambito della lavorazione dei metalli. Se sei interessato a scoprire di più su questa tecnica rivoluzionaria, sei nel posto giusto. In questa guida, approfondiremo tutto ciò che c’è da sapere sulla saldatura a laser, dalle sue applicazioni industriali alla sua efficacia nella saldatura di materiali come l’acciaio al carbonio (ferro) e l’alluminio.

La scuola Metalmeccanica ITAFORMA offre dei corsi di formazione professionale per imparare l’uso della saldatrice laser e delle sfide associate alla saldatura laser manuale.

Principi di Base della Saldatura a Laser

La saldatura a laser è un processo di fusione dei metalli che utilizza un fascio di luce laser ad alta intensità per fondere i materiali e creare una giunzione stabile. Questa tecnica offre numerosi vantaggi rispetto ai metodi tradizionali di saldatura, tra cui la minore distorsione del materiale e la possibilità di lavorare con materiali di spessore ridotto.

Applicazioni della Saldatura a Laser

La Saldatura a Laser offre precisione millimetrica e basso impatto termico, rendendolo ideale per una vasta gamma di applicazioni. La saldatura al laser trova ampio impiego in una varietà di settori industriali, tra cui l’automotive, l’aerospaziale, l’elettronica e la produzione di dispositivi medici. Grazie alla sua precisione e affidabilità, la saldatura laser è spesso utilizzata per creare giunzioni di alta qualità in componenti critici.

Tecniche di Saldatura Laser

Esistono diverse tecniche di saldatura a laser, tra cui la saldatura laser a filo continuo, la saldatura laser a punto e la saldatura laser manuale.
Ognuna di queste tecniche ha le proprie caratteristiche e vantaggi, ed è importante scegliere quella più adatta alle esigenze specifiche del progetto. L’alluminio è un materiale ampiamente utilizzato in molte industrie, la saldatura a laser su alluminio offre una soluzione efficiente ed estremamente pulita.

Corso ITAFORMA sull’uso della Saldatrice Laser

Per imparare ad utilizzare correttamente una saldatrice laser e sfruttare appieno le potenzialità, è consigliabile frequentare un corso di formazione professionale.

Il Corso di Saldatura Laser ITAFORMA copre tutti gli aspetti della saldatura a laser, dalla teoria alla pratica, e fornisce ai partecipanti le competenze necessarie per operare in modo sicuro ed efficace.

Se stai pensando di specializzarti e di trovare subito lavoro, ricorda di sfruttare appieno le opportunità offerte dalla saldatura a laser.

La sua precisione e versatilità lo rendono una scelta eccellente in molte situazioni, contribuendo a migliorare la qualità e l’efficienza dei processi di produzione industriale.

Qual è la differenza tra saldatura a Filo Continuo e la Saldatura a Laser?

La saldatura a filo continuo e la saldatura laser sono due processi di fusione dei metalli che si differenziano per le loro metodologie e le loro applicazioni.

La Saldatura a Filo Continuo è una tecnica di fusione dei metalli che impiega un filo metallico alimentato in modo continuo attraverso una pistola saldatrice.
Questo filo funge da elettrodo, mentre il gas di protezione aiuta a prevenire l’ossidazione del materiale durante il processo di saldatura. Questo metodo è comunemente utilizzato nell’industria manifatturiera per la sua semplicità e la sua capacità di lavorare su una vasta gamma di materiali e spessori.

La Saldatura Laser è un processo di fusione dei metalli che utilizza un fascio laser ad alta intensità per riscaldare e fondere i materiali. Questo metodo offre una precisione estrema e una bassa distorsione termica, rendendolo ideale per applicazioni che richiedono dettagli fini e lavorazioni su materiali sensibili al calore come l’alluminio e i metalli pregiati. La saldatura laser è ampiamente impiegata nelle industrie automobilistica, aerospaziale e elettronica per la sua versatilità e le sue prestazioni superiori.

In sintesi, mentre la saldatura a filo continuo è preferibile per lavori su larga scala e su materiali di spessore medio, la saldatura a laser eccelle nelle applicazioni di precisione e nelle lavorazioni su materiali sensibili al calore. La scelta tra i due metodi dipende dalle esigenze specifiche del progetto e dai materiali coinvolti.

Per avere maggiori informazioni sul Corso di Saldatura Laser, sugli altri Corsi di Metalmeccanica e le figure più richieste nel mondo del Lavoro contattaci compilando il modulo sotto o chiamaci direttamente.

Costruzione di una plancetta di poppa con l’utilizzo della saldatura TIG

Costruzione di una plancetta di poppa con l’utilizzo della saldatura TIG

In questo articolo vogliamo brevemente raccontarvi un nostro corsista del Corso di Saldatura TIG, il quale ha avuto modo di collaborare attivamente con una realtà Toscana del settore nautico. 

Stiamo parlando nella fattispecie della ditta Black Sail di Grosseto, che da 6 anni si dedica attivamente alla produzione di accessori ed attrezzature per la nautica (sia per diportisti che per attività portuali) con l’utilizzo di materiali 100% made in Italy, il tutto rigorosamente assemblato in maniera artigianale.

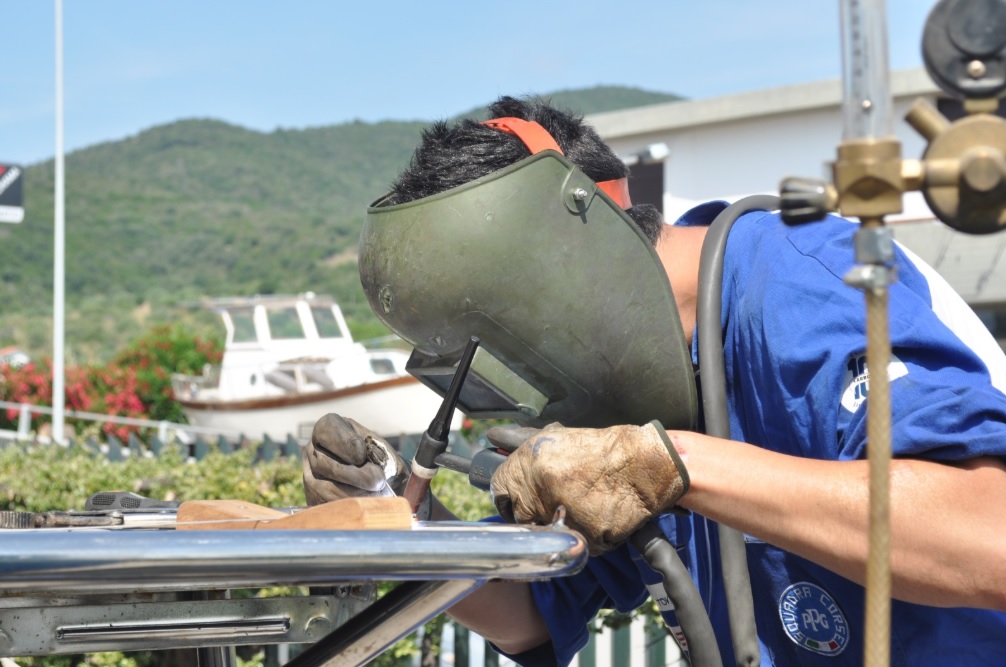
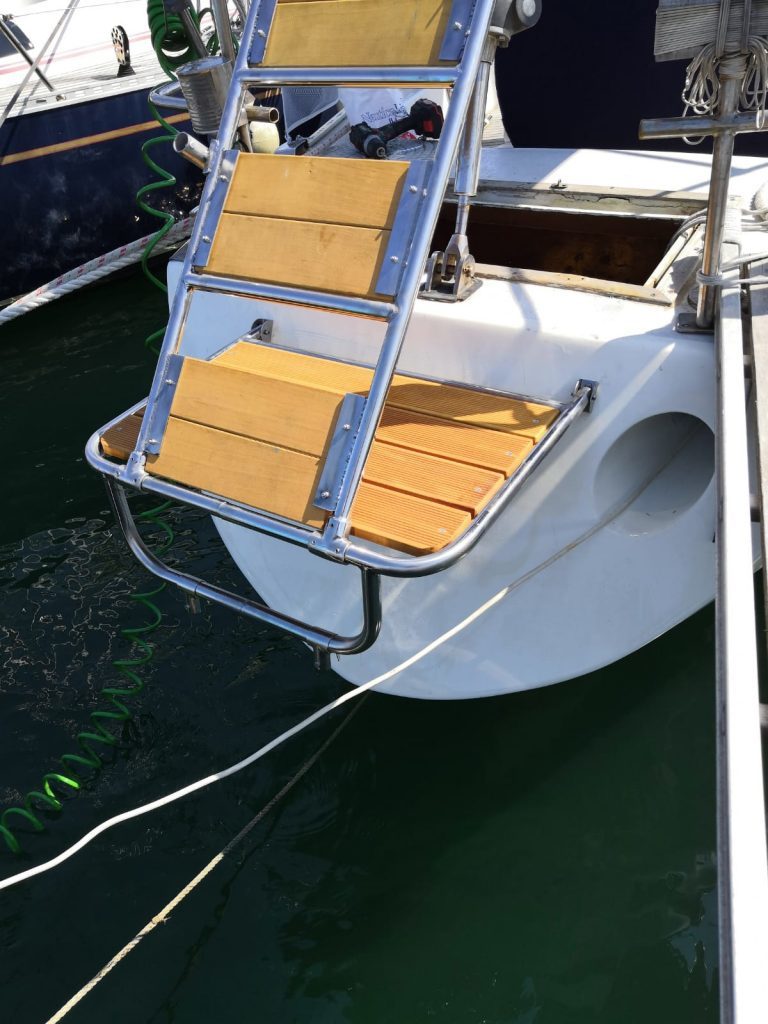
In questo caso il compito sul quale il nostro corsista-saldatore si è cimentato riguarda la costruzione di una plancetta di poppa con l’utilizzo della saldatura TIG; in seguito verrà fatta una breve descrizione delle fasi di lavorazione che hanno portato al completamento dell’accessorio nautico.

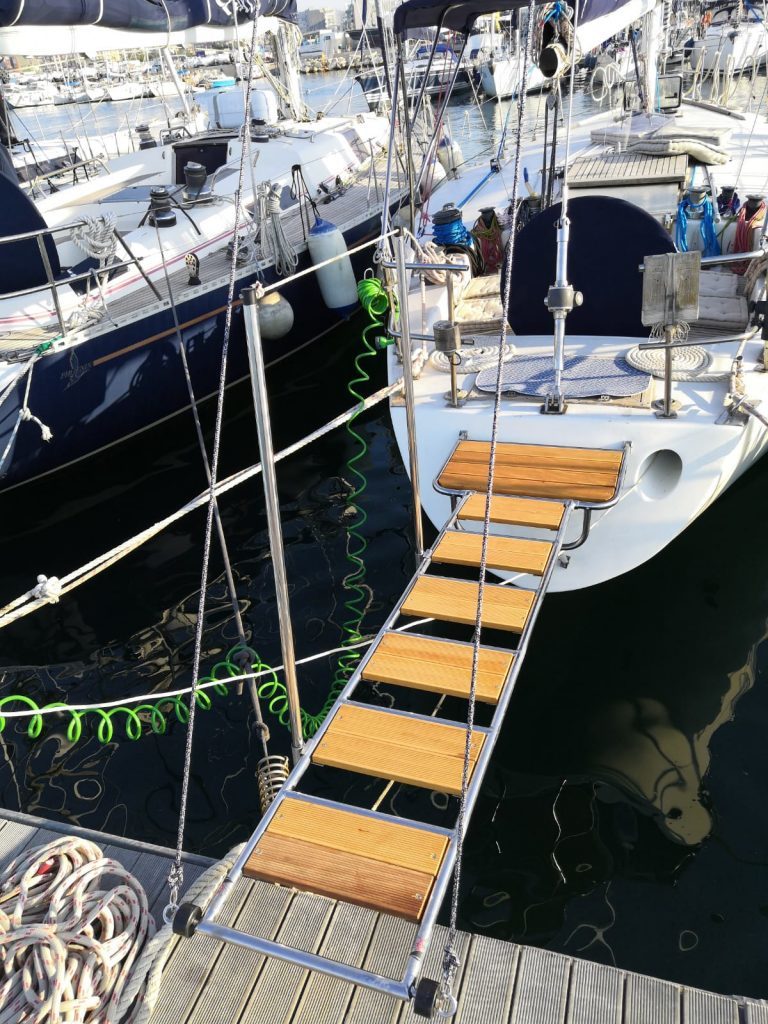
plancetta con passerella

Costruzione della Plancia di Poppa

Prima di tutto, però, ecco alcune precisazioni!

La plancetta di poppa risulta uno degli accessori nautici più richiesti; serve in particolar modo ad avere piu spazio nella barca, difatti molte persone montano la zattera di salvataggio proprio sotto la plancetta di poppa in modo da non occupare un gavone in barca. È utile in particolar modo per scendere e salire dai pontili, é un ottimo appoggio anche per fare una doccia quando si risale in barca dopo il bagno per evitare di bagnare all’interno.

È utile anche per appoggiare una passerella o fissarci una scaletta di risalita e risulta essere un articolo, funzionale ed esteticamente accattivante, soprattutto se realizzato con materiali di qualità; solitamente per la loro realizzazione si utilizzano dei tubolari in acciaio inox AISI 316 lucidato a specchio.

Per questo genere di lavorazione si è utilizzato il metodo della saldatura TIG; si tratta di un procedimento di saldatura ad arco che si effettua per mezzo di un elettrodo infusibile di tungsteno, sotto la protezione di un gas inerte. Si tratta di una metodologia di saldatura particolarmente utilizzata (e sviluppata già nella prima metà del ‘900 per la produzione bellica dell’industria aeronautica) ma che richiede l’impiego di operatori altamente specializzati, oltre ad un’eccellente qualità dei materiali impiegati (ricordiamoci che dovranno essere tagliati, puliti e rifilati).

Di seguito le fasi per la realizzazione della plancetta di poppa

PROGETTAZIONE

Per procedere con una lavorazione è necessario innanzitutto studiare e saper leggere un progetto tenendo conto delle possibili problematiche che si possono sviluppare in fase di saldatura.

PREPARAZIONE PEZZI

Dopo lo studio del disegno si passa alla realizzazione dei pezzi da saldare che dovranno essere successivamente sgrassati dal taglio emulsionato della tagliatrice, rifilati dalle sbavature dovute dal taglio e forati secondo le necessità riportate nel progetto.

ASSEMBLAGGIO E SALDATURA

E’ molto importante partire sempre da un piano di lavoro idoneo affinche i pezzi da unire risultino in squadra l’un con l’altro, una volta collegata la massa ed accostati i pezzi si procede ad una “puntatura” che aiuterà a compensare la dilatazione termica che si sviluppa con le alte temperature della saldatura (l’effetto di torsione durante una saldatura è notevole, ed è tanto più vistosa, quanto piu è lungo il tratto che viene saldato).

Una volta puntati i pezzi si controlla con la squadra la corretta inclinazione degli stessi e che non abbiano subito eccessive “torsioni” che comunque saranno aggiustate prima di effettuare la saldatura definitiva.

La saldatura sarà effettuata a tratti alterni in modo che le eventuali torsioni si compensino mantenendo le inclinazioni volute.

Le saldature così ottenute saranno già unite saldamente dalla fusione, ma è opportuno apportare sempre materiale da riporto per incrementarne la solidità.

DECAPAGGIO E PULIZIA

Una volta freddate le saldature si può procedere al decapaggio, è un procedimento chimico che toglie la brunitura subito dall’acciaio sottoposto ad alte temperature.

La reazione con queste sostanze chimiche è molto aggressiva e deve essere effettuata con indumenti e protezioni adeguati ed in ambienti areati.

Vanno rispettati sempre i tempi di posa e di utilizzo anche se sembra che non abbia funzionato a dovere in quanto solo dopo un lavaggio finale si potrà vedere il risultato effettivo.

ACCORTEZZE FINALI

Visto che lavoriamo l’acciaio inox AISI 316 che è l’acciaio per eccellenza per la nautica, questo tipo di acciaio una volta scaldato perde le sue qualità e se non opportunamente trattato (decappato e lucidato).

La lucidatura consiste nell’applicare ulteriori reagenti chimici che fanno rinvenire le caratteristiche dell’acciaio 316 deteriorato dalle alte temperature.

Una volta utilizzati anche questi prodotti è opportuno risciacquare con abbondante acqua per eliminare eventuali tracce degli agenti sopra indicati.

Se il pezzo che vogliamo realizzare lo richiede, è possibile lucidare il tutto fino ad ottenere una superficie a specchio mediante apposite spazzole e paste con granature a scalare.

ITAFORMA - Corsi di Saldatura Metalmeccanica | plancetta con passerella finita | Scuola ItaForma | Corso Saldatura

Saldatore ad Arco Sommerso

Saldatura ad arco sommerso

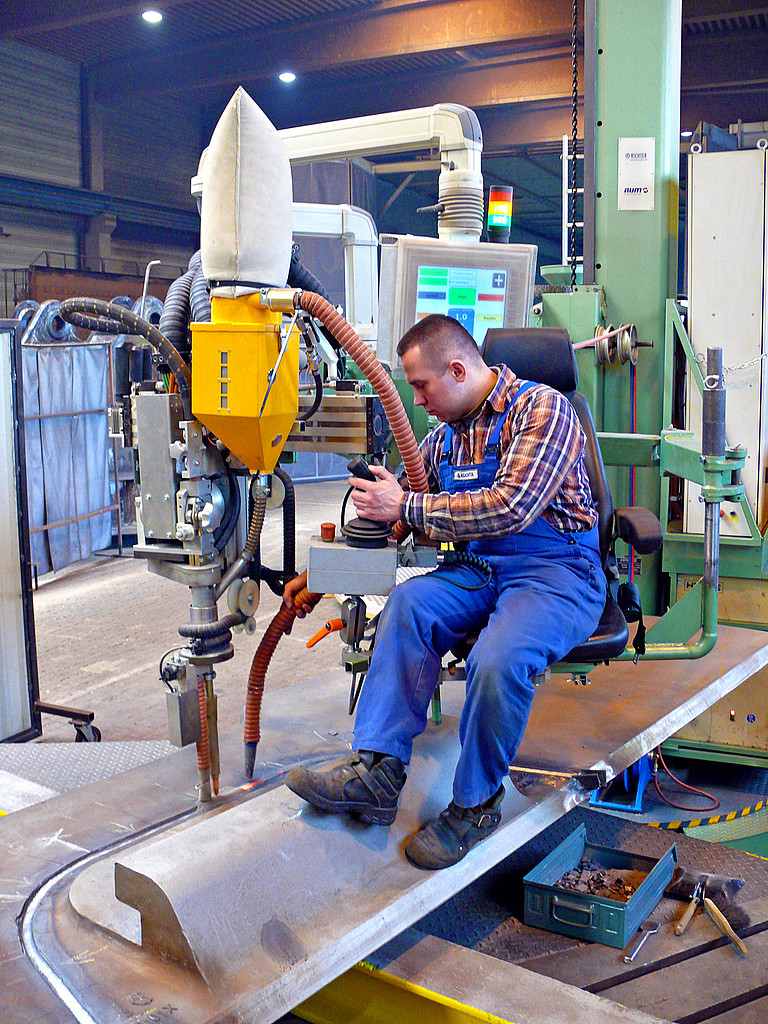
La saldatura ad arco sommerso con procedimento En ISO 1-121 trasforma la figura classica del saldatore in un vero e proprio operatore di macchina specializzato.

La saldatura ad Arco Sommerso consente un notevole apporto di materiale per ogni passata di saldatura, infatti abbatte tantissimo i tempi di saldatura. A differenza degli altri procedimenti di saldatura, non viene lasciato spazio (aria) tra le due parti da saldare-giunti, sarà la potenza di penetrazione della macchina da un lato e poi la ripresa al rovescio dall’altro a consentire la saldatura totale del giunto.

Corso Saldatura ad arco sommerso

Il saldatore ad arco sommerso, come si evince diventa un operatore di macchina altamente specializzato, in pochissimi in Italia riescono ad utilizzare questa macchina, pur essendo una figura molto richiesta dal mercato del lavoro. Il nostro Corso di Saldatura ad Arco Sommerso, ti permette di diventare uno specialista della saldatura ad arco sommerso, in grado di regolare, azionare, dominare con precisione e controllare questa particolare saldatrice. A fine corso di saldatura, svolgerai esame e ad esito positivo, rilasceremo il Patentino di Saldatura ad Arco Sommerso dell’Istituto Italiano della saldatura.

Scuola di saldatura ad arco sommerso

La nostra Scuola di saldatura ad arco sommerso è l’unica in Italia a formare saldatori altamente specializzati e pronti per lavorare nelle aziende, partendo da 0.

Saldatrice ad arco sommerso

La saldatrice ad arco sommerso è così composta: un generatore di corrente da almeno 1000 ampere  viene montato alla base di un ”manipolatore” che è un braccio metallico con movimento verticale ed orizzontale. Il manipolatore, viene montato su ralla girevole solitamente manuale. Il braccio verticale alla punta estrema monta una piccola tramoggia contenente il ”flusso di saldatura” che grazie ad un un diffusore farà si che il flusso si depositi sul giunto-pezzo da saldare. 
Dietro la tramoggia prende posto un aspo trascina filo, dove viene collocata la bobina del filo (elettrodo) che alimenterà la saldatura in maniera continua.
La saldatrice ad arco sommerso, completa di tutti i pezzi sopra detti, viene montata su carro con ruote in ferro che si muove su binari, questo permette lo spostamento della macchina che nel caso di saldatura orizzontale avanzerà alla velocità programmata dal saldatore ad arco sommerso. La saldatrice, così equipaggiata e ben manovrata da esperto saldatore ad arco sommerso, deposita il metallo d’apporto dentro il giunto-pezzo da saldare, con estrema precisione. 
La saldatrice ad arco sommerso lavora in simbiosi con un macchinario estremamente necessario: Le giravirole, un macchinario girevole, dove viene posizionato il pezzo da saldare, le giravirole verranno programmate in simbiosi con l’avanzamento della saldatrice ad arco sommerso, in maniera che il deposito di saldatura nel giunto sia automatico e lineare.

A differenza degli altri procedimenti di saldatura non vedremo alcun lampo di saldatura perché il bagno di fusione sarà totalmente sommerso dal flusso, che avrà la duplice funzione di antiossidante e nel contempo di rilasciare nel bagno proprietà specifiche per la saldatura in questione. Le giravirole ruoteranno alla velocità predisposta dal saldatore ad arco sommerso, mentre dall’ugello della saldatrice uscirà il filo che andando in corto circuito dentro il giunto inizierà il deposito di saldatura. 

Per maggiori informazioni sul corso di saldatura ad arco sommerso della nostra scuola di saldatura, non esitate a contattarci. 

Saldatore Filo Continuo

SALDATORE A FILO

Corso di saldatura a Filo

Saldatura a Filo

Come anticipato a chiusura del precedente articolo, oggi parlerò del procedimento di Saldatura a Filo Mig/Mag “EN ISO 9606-1 136”  

La Saldatura a Filo è anche conosciuta come semiautomatica a filo continuo, perché non è un procedimento solo manuale ma si avvale di un generatore a cui è collegato una unità esterna che contiene il filo da riporto in bobina di circa 15 kg . La bobina di filo (che sostituisce l’elettrodo) può essere a filo pieno o filo animato, la questo procedimento di saldatura, consente di saldare in maniera continua dando al saldatore tanta autonomia.

Il procedimento di Saldatura a Filo Continuo MIG MAG si avvale di una miscela di gas di protezione, la composizione della miscela di Gas da utilizzare dipende dai materiali che si devono saldare, ma molte volte si usa anidride carbonica e gas argon.

Procedimento Saldatura a Filo continuo Mig Mag

Il procedimento a Filo Mig/mag è certamente il più diffuso nelle officine metalmeccaniche del mondo, il quale apprendimento a mio parere e molto più semplice delle altre tecniche di saldatura.
Le nuove macchine sono equipaggiate con un avanzato computer di bordo, che se ben impostato semplifica tanto la saldatura, in quanto col programma si può regolare la saldatura in base al tipo di pezzo-giunto da saldare.

Patentino Saldatore a Filo Continuo Mig- Mag

Il procedimento di qualifica per ricevere il patentino di saldatura a Filo, è simile a quello già spiegato nell’articolo della saldatura ad elettrodo rivestito. Il giunto-pezzo da saldare durante l’esame finale, viene fissato in posizione verticale e saldato a piena penetrazione con ripresa a rovescio.

Il nostro corso di Saldatura a Filo continuo MIG-MAG

Nella nostra Scuola di saldatura i tempi di apprendimento di tale procedimento di saldatura, sono di circa un mese intensivo di saldatura. Con il nostro metodo di insegnamento certificato, si salda circa 100 ore in modo molto intensivo e la percentuale di passare l’esame finale sono molto molto molto elevate. Ad esito  positivo d’esame finale, ti rilasceremo il patentino di saldatura Internazionale certificato dall’Istituto Italiano della Saldatura, ente riconosciuto da tutte le aziende Italiane che assumono saldatori.

Per maggiori info sul nostro corso di saldatura a filo continuo Mig Mag clicca qui e vai alla pagina dedicata o chiama il 3355985920.

Nel prossimo articolo parleremo di saldatura ad Arco Sommerso.


Mimmo Welding ispector senior

Saldatore TIG-ARGON

Corso saldatore TIG-ARGON

Come avevo anticipato nel precedente articolo, oggi parleremo del Saldatore  Tig o anche detto Argonista ed inizio col chiarire che  TIG sta per: Tungsten Inert Gas. 

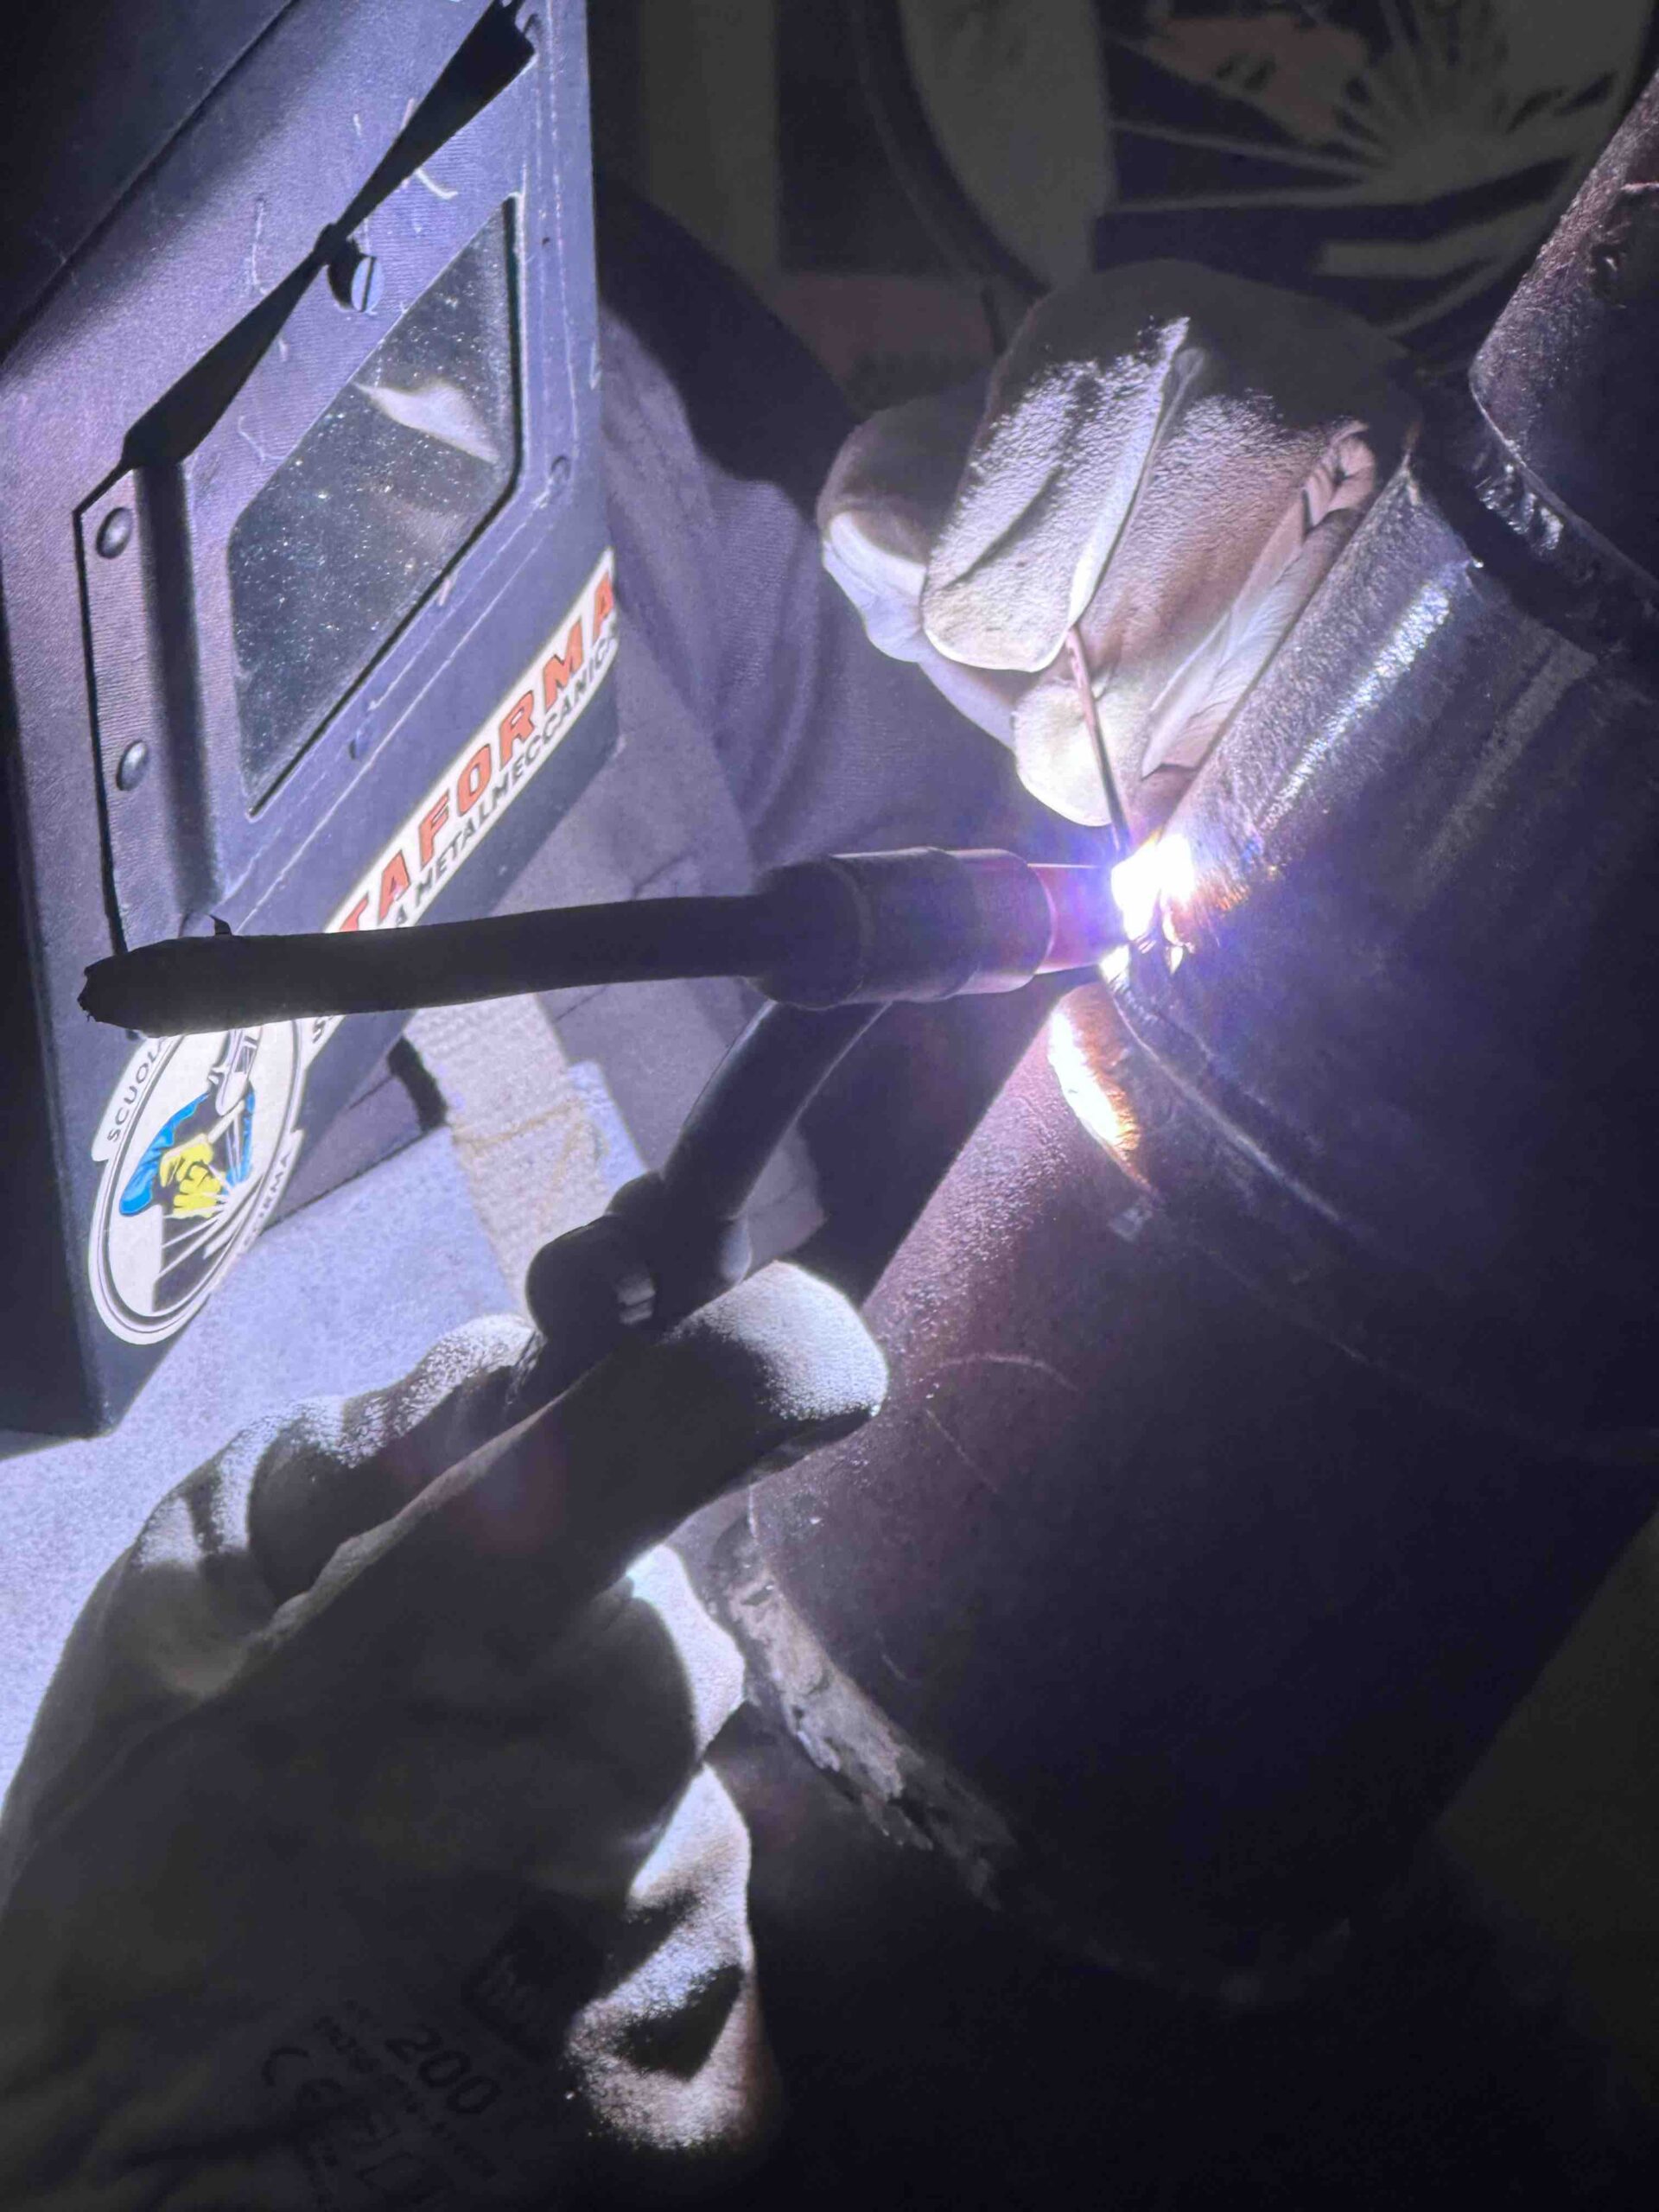
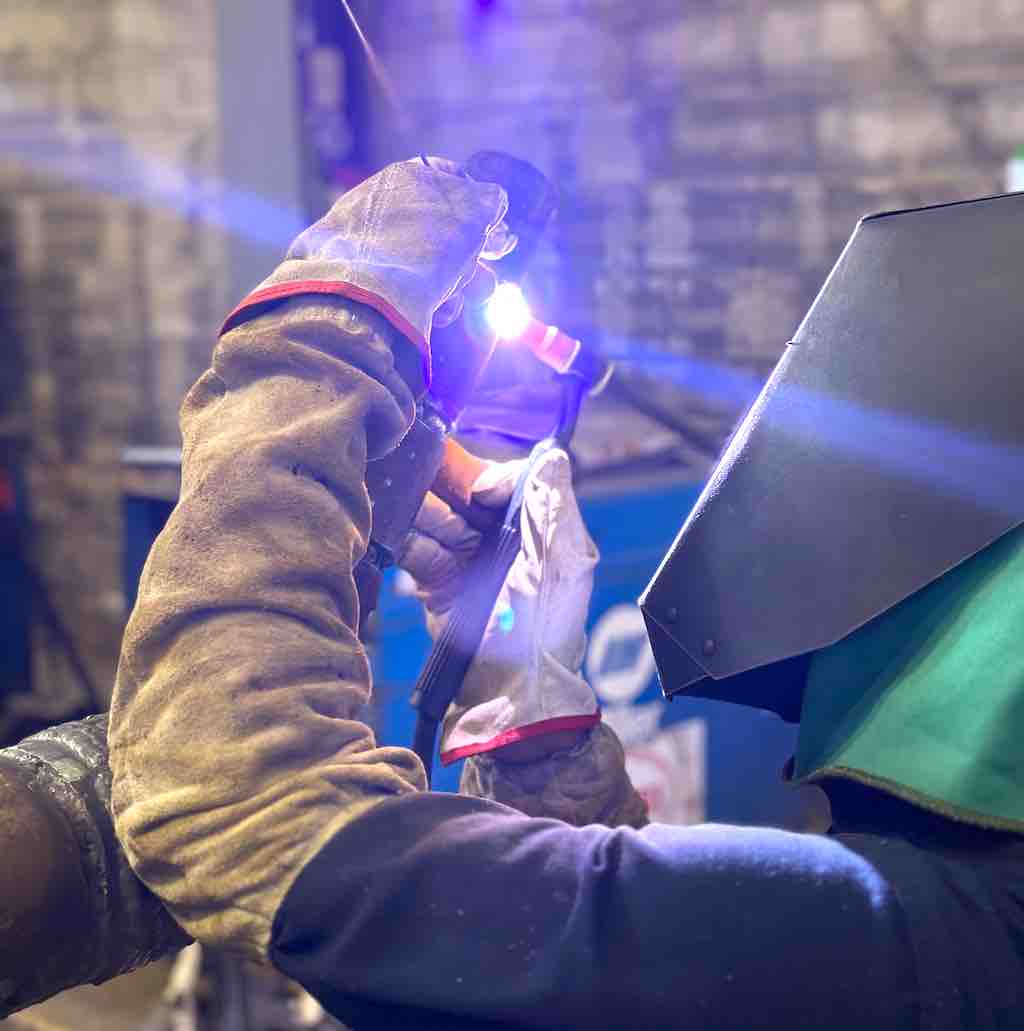
In questa tipologia di saldatura, il saldatore utilizza un torcino dove si innesta un tungsteno (elettrodo infusibile) che servirà come conduttore, all’interno del torcino attraverso un diffusore passera il gas Argon, il quale avrà la funzione di proteggere il bagno di fusione, infatti il saldatore Tig, viene anche chiamato Argonista. 

Il saldatore Tig è un saldatore altamente specializzato, un professionista della saldatura, in tanti ambiscono a diventare Argonisti, perché sono i saldatori più richiesti e meglio pagati dal mercato del lavoro. Le aziende se non conoscono il saldatore, prima di assumerlo, gli chiedono se ha il Patentino di Saldatura Tig ed Elettrodo “EN ISO 9606-1 141/111” che si compone di due tecniche diverse di saldatura: la prima detta “sostegno a tig” e la seconda “riempimento e finitura a pinza elettrodo rivestito” quest’ultima è la procedura che vi ho spiegato nel precedente articolo sulla saldatura ad elettrodo. 

Capirete quindi che non è facile avere il Patentino Tig ed Elettrodo, perché bisogna imparare entrambe le tipologie di saldatura.

Quasi tutti i saldatori aspirano a diventare “Argonisti”, Ma questo è possibile solo tramite anni e anni di esperienza o partecipando ad un Corso di Saldatura vero, concreto, che abbia tantissime ore di pratica. A mia esperienza un corso Tig ed Elettrodo che abbia meno di 100 ore di pura saldatura, non serve assolutamente a nulla, perché non hai il tempo di acquisire la manualità e l’esperienza che poi ti chiederanno le aziende.  

Nella nostra Scuola di Saldatura abbiamo il Corso saldatore elettrodo, il Corso saldatore Tig ed il corso Saldatore TIG ed Elettrodo.

Molte volte i nostri corsisti cominciano con il corso ad elettrodo Proc. 111, una volta passato l’esame e ricevuto il patentino, vanno a fare esperienza di lavoro come saldatori ad elettrodo, poi decidono di completare il percorso di formazione e si iscrivono al corso Saldatore TIG per ricevere ulteriore patentino.

Altre volte invece i corsisti decidono di fare direttamente il corso unico Tig ed elettrodo, che è un corso completo proc. 141/111, dura un mese e alla fine del corso si fa Esame Patentino di saldatura TIG ed Elettrodo. L’esame consiste nella saldatura di un giunto da due pollici posizionato a 45° in acciaio al carbonio spessore 11,8 mm, il pezzo saldato verrà radiografato e se non ci saranno difetti nella saldatura ti rilasceremo un Patentino Internazionale di Saldatura valido per diametri da 1″ ad infinito e per tubi spessore da 3 mm a 23 mm. 

Se vuoi maggiori informazioni sulla saldatura TIG e sui nostri corsi di saldatore TIG, clicca qui e vai alla pagina del nostro sito. 

Mimmo Weldig Ispector senior